Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese
簡単な答え:
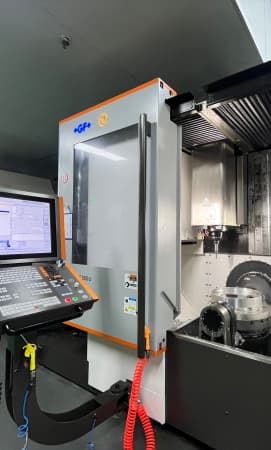
キーボード用CNC加工とは、コンピュータ制御によるフライス加工、旋盤加工、または5軸加工を用いて、機械式および電子式キーボード用の精密金属部品や樹脂部品を製造することを指します。一般的な部品には、次のようなものがあります。 CNC加工されたキーボード筐体、スイッチプレート、PCBマウント、そして場合によってはキーキャップ本体などです。このプロセスは、0.01 mm未満の公差、32 µm以下の表面仕上げ、あるいは複雑な内部形状が求められる用途に適しています。これらは、少量生産においては射出成形やダイカストでは必ずしも満たせない条件です。試作や少量生産の場合、 キーボードのCNC加工 多くの場合、これが最も速く、最も正確な選択肢となります。
ほとんどのキーボード設計チームは、同じ根本的な課題に直面しています。それは、スイッチやPCB、ゴム製のOリングにぴったりとフィットする機械加工された構造部品を少量生産する必要がある一方で、金型一式に費用をかけたくないということです。 本ガイドでは、キーボードの製造においてCNCが実際にどのような役割を果たすのか、どの材料や公差が重要なのか、そして量産を決定する前にサプライヤーをどのように評価すべきかを詳しく解説します。
目次
キーボードのどの部分がCNC加工されているのか
重要な材料および公差仕様
コスト要因と予算策定
ご注文前のよくあるご質問
適切な加工パートナーの選び方
キーボードのどの部分がCNC加工されているのか
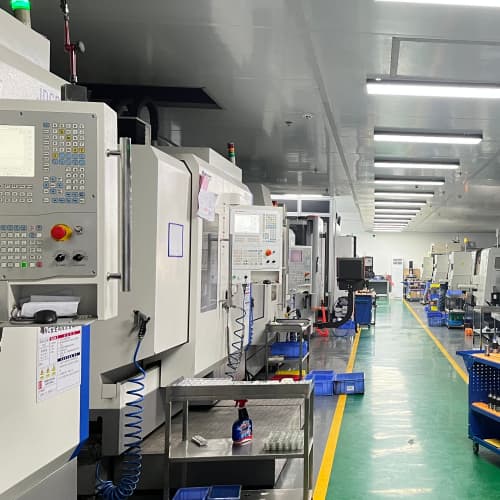
キーボードの部品すべてがCNC加工の恩恵を受けるわけではありません。ネジ、バネ、そしてほとんどのゴム足は、成形またはプレス加工されています。一般的にCNCフライス盤や旋盤で加工される部品は以下の通りです:
6:e:5:c:6:5:3:d:b:8:0:0:a:f:7:d:6:6:a:4:2:d:7:c:8:0:3:e:d:5:b:1
プロジェクトでこれらの中でどれが必要かを特定したら、次の点を確認してください。 キーキャップのCNC加工 あるいは、ハウジングのフライス加工が主なコスト要因となる場合もあります。この1つの決定によって、使用する材料の選定や機械稼働時間の配分が決まります。
重要な材料および公差仕様
材料の選定 これは、完成したキーボードの感触と加工戦略の両方に影響を与えます。筐体には、加工が速く、陽極酸化処理が容易で、反りに強いことから、アルミニウム6061が標準的に使用されます。真鍮は、長年にわたる熱サイクルを経ても平坦性を維持しなければならないスイッチプレートに適しています。POM(デルリン)は、低摩擦性を求める場合に適した素材です。 キーキャップのCNC加工 より軽い重量が望まれる場合。
公差については、ほとんどのキーボード構造部品において、外形寸法は±0.02 mm、嵌合面(PCBの穴、スイッチスロット)は±0.005 mmが求められます。設計において、外力がかかってもスイッチプレートが浮き上がってはならない場合は、単に直線公差を指定するのではなく、平坦度を指定してください。 表面仕上げもまた、見過ごされがちな要素の一つです。Ra値が6.3 µm以下であれば、陽極酸化処理された筐体への目に見える傷を防ぎ、POM製キーキャップの摩擦を低減することができます。
図面を加工業者に送る前に、すべての内部チャネル、アンダーカット、ネジ台に明確なツールパスが設定されていることを再確認してください。不明確な形状は、再加工の最大の原因であり、 カスタムキーボード部品.
コスト要因と予算策定
CNC加工されたキーボード部品の価格を左右する主な要因は3つあります:
材料のグレードと量。 1 kgの真鍮板は、同サイズの500 gのアルミニウム製筐体よりもかなり高価です。
計算時間と計算の複雑さ。 隠しキャビティを備えた5軸加工のハウジングは、単純な3軸加工のスイッチプレートに比べて、2~3倍のサイクル数で稼働させることができます。
バッチサイズ。 単一の筐体の試作は、1個あたりのコストが高くなります。100~500個の生産規模になると、セットアップやプログラミングのコストが分散されるため、1個あたりのコストは大幅に低下します。
現実的な予算編成のアプローチ:~を要求する 加工公差 サプライヤーから部品仕様と表面処理の工程表を入手したら、1個、50個、500個の各数量について見積もりを依頼してください。この3つの数量を比較することで、試作と量産の間で損益分岐点がどこにあるかが明らかになります。 生産ロット 巻が置かれている。
YPMFGでは、お見積りを確定する前に、お客様の部品図面を精査し、サイクルタイムに影響を与える要素を特定いたします。こうした早期の技術チェックを行うことで、後々の再設計作業を省くことができる場合が多くあります。
ご注文前のよくあるご質問
一般的なキーボードケースを作るのに、5軸加工機は必要ですか?
ほとんどのオープントップ型や2ピース構造の筐体については、治具によるワーク保持が可能な3軸フライス盤で十分です。筐体の側面に傾斜がある場合や、内部にアンダーカットのある溝がある場合、あるいは1回のセットアップでは加工できない一体型のアンテナキャビティがある場合は、5軸加工が必要となります。
CNC加工されたキーボード部品の最小注文数量はどれくらいですか?
CNC加工には金型の最低発注数量がないため、1個だけの試作品でも製造が可能です。ただし、ほとんどの加工業者では最低加工セットアップ料金が設定されています。20個未満の場合、セットアップ費用が総コストの大部分を占めることになります。100個以上になると、1個あたりの単価は安定します。
プロジェクトの途中で、再プログラミングをせずに素材を変更することはできますか?
アルミニウムからPOMや真鍮に変更すると、加工経路、送り速度、回転速度がすべて変わります。CADモデル自体は変わりませんが、CAMプログラムや治具の設計はやり直す必要があります。このような手直しを避けるため、材料の選定は早い段階で計画してください。
量産前に、機械加工されたハウジングが自分のPCBに適合するかどうかをどのように確認すればよいですか?
リクエストする プロトタイピング 最終公差クラスでサンプルを検証してください。実際のPCBとスイッチスタックを用いて、完全な圧入およびネジ固定試験を実施してください。承認が得られた後にのみ、 生産ロット はじめに。
粗加工以外に、どのような仕上げの選択肢がありますか?
金属製ハウジングの加工後処理としては、陽極酸化処理(タイプIIまたはIII)、PVDコーティング、ビーズブラスト、およびパッシベーションが最も一般的です。POM製のキーキャップについては、通常、軽いタンブル研磨が行われます。加工業者に推測をさせないよう、図面の注記で仕上げ仕様を明確に確認してください。
適切な加工パートナーの選び方
信頼できる CNC加工されたキーボード筐体 あるいは、スイッチプレートのサプライヤーには、材料証明書、文書化された公差検証プロセス(CMMまたは構造化光スキャン)、および図面の変更に関する明確な改訂管理ワークフローを提示してもらえるはずです。 プロジェクトでスイッチプレートの平坦度に対する厳しい要件がある場合や、異なる材質を組み合わせたアセンブリが含まれる場合は、発注書(PO)を発行する前に、サプライヤーに検査計画の詳細を説明してもらうよう依頼してください。
YPMFGは、技術的なレビューを必要とするキーボードや小型電子機器のプロジェクトを支援しており、 材料の選定 アドバイスや、試作から量産までの柔軟な対応。図面や簡単な仕様書をお送りいただければ、チームが、サイクルタイム、表面仕上げ、組み立ての適合性に影響を与える可能性のある特徴を、お客様が正式に決定する前に指摘いたします。 カスタムキーボード部品 ビルド。