Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese
簡単な答え:
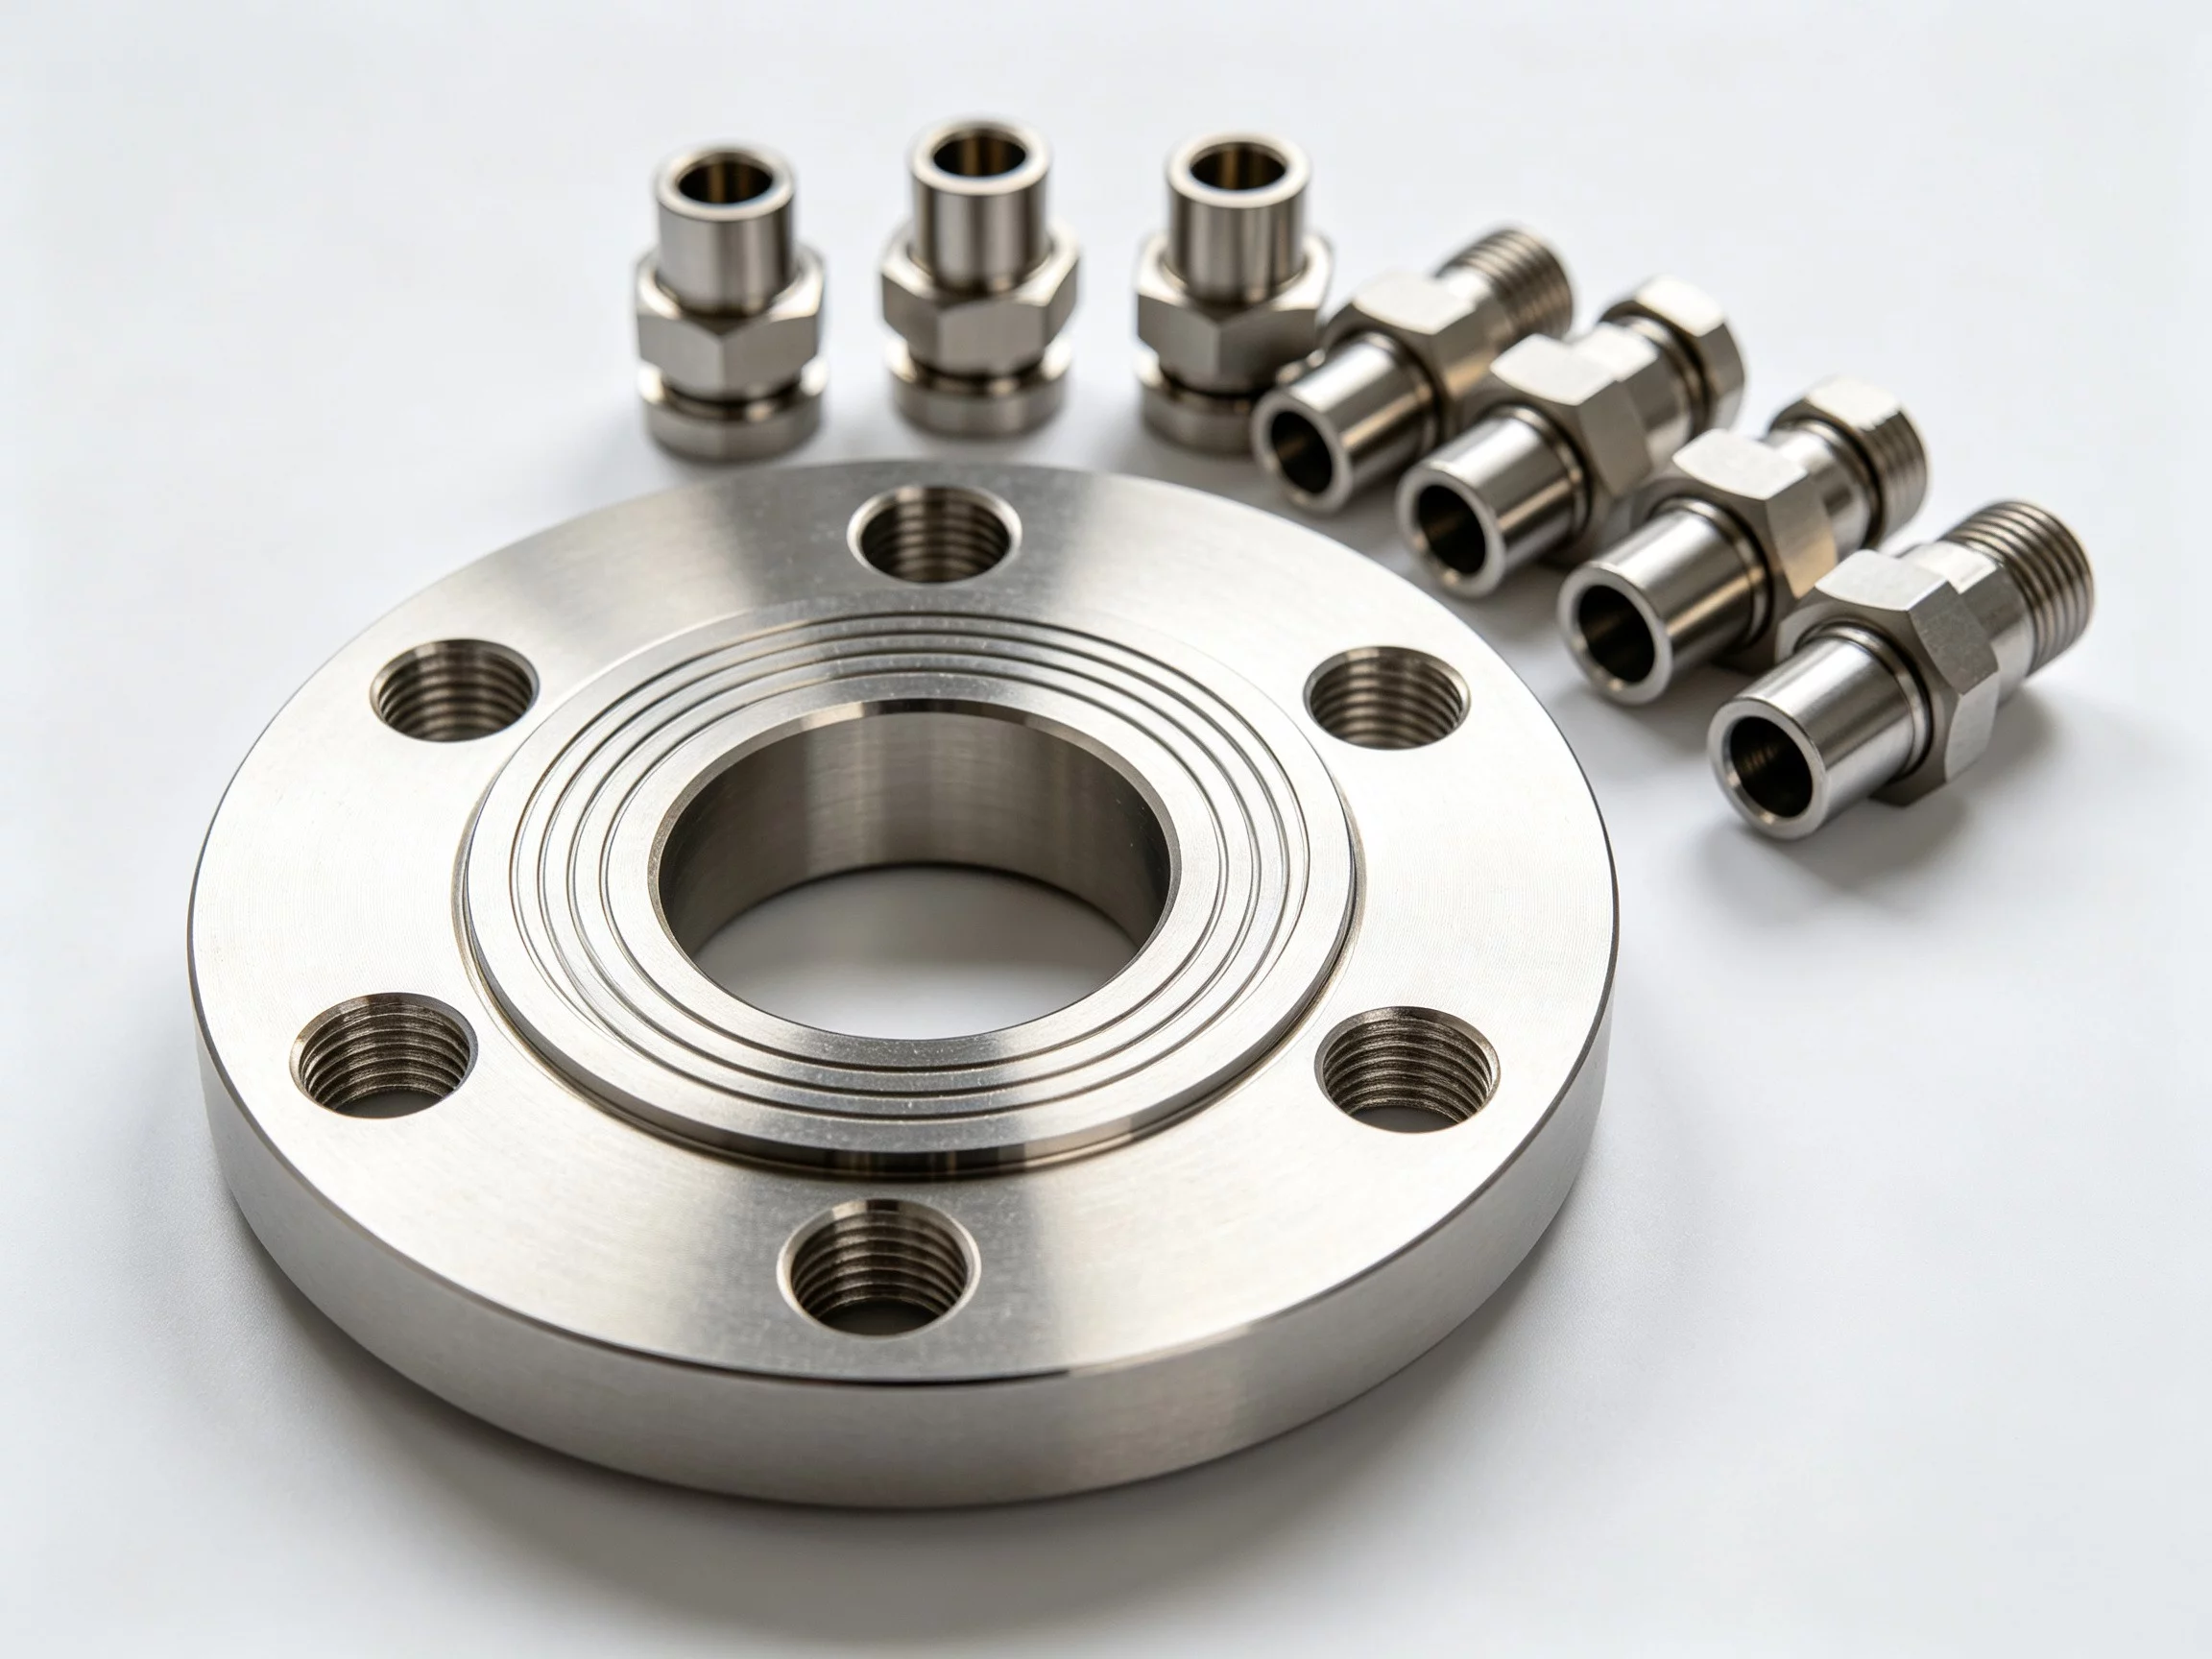
精密鋳造による鋼製自動車部品は、溶融鋼を精密なセラミック製シェル型に流し込むことで製造され、複雑な内部形状を持つニアネットシェイプ部品が得られます。このプロセスは、トランスミッションハウジング、エンジンマウント、および 吊り下げブラケット 寸法の再現性と強度が重要な場合。量産に入る前に、鋼種、鋳造公差、機械加工後の工程、および材料試験の書類を確認してください。組み合わせ 精密鋳造 ~と CNC加工部品 複雑なベース形状と精密な形状の両方が仕様を満たすことを保証します。
多くの自動車業界の調達チームは、繰返し荷重に耐えうる強度を持ちながら、組み立て工程を削減できるほど形状が複雑な鋼製部品を求めています。インベストメント鋳造は、鍛造や実心棒材からの機械加工ではコストがかかりすぎるような高密度な形状を実現します。これは、部品の軽量化と構造的完全性を両立させなければならないプロジェクトにおいて、特に重要です。At YPMFG, 当社は、購入者が鋳造設計と、 CNC仕上げ加工、および自動車用鋼製部品プログラムの最終品質検証。
スチール投資鋳造の特長
1つの精密鋳造鋼製部品には、リブ、ボス、内部キャビティなどを一体成形することができ、これらがなければ複数の溶接組立部品や機械加工されたサブアセンブリが必要となるでしょう。これにより、部品点数が削減され、生産ラインでの組立作業の労力も軽減されます。また、この鋳造ブランクは、二次的な溶接や締結部材による接合を必要とせずに、ボルト穴、座面、および嵌合部の後工程での機械加工にも対応しています。
セラミックシェルは、鋳型から微細な表面のディテールを忠実に再現するため、砂型鋳造に比べて鋳出し仕上げの滑らかさが際立っています。これにより、二次加工で除去すべき材料量が減り、サイクルタイムの短縮と工具の摩耗低減につながります。
自動車用鋼材の一般的な鋼種には、AISI 1045、4140、4340、および8640などがあります。 ほとんどの構造用ブラケットやハウジングには、焼入れ・焼戻し処理を施した4140または4340が、靭性と耐摩耗性の実用的なバランスを提供します。砂型鋳造とは異なり、シェル鋳造法では数千サイクルにわたって寸法の一貫性が保たれるため、大量生産される自動車部品プログラムにおいて重要です。
ご注文前に確認すべき主な仕様
サプライヤーの見積書を評価する際は、以下の表をレビューのチェックリストとして活用してください。
どの行であっても、わずかな仕様上のずれが、多額のコストを伴う手直しや現場での不適合判定へと連鎖する可能性があります。例えば、120 mmの鋳物に対して±0.3 mmという公差を設定するのは厳しすぎる上、構造用ブラケットの場合、多くの場合、そのような厳格な公差は不要です。図面一式および材料要件を以下の宛先までお送りください。 YPMFG 金型およびシェルの設計を確定する前に、寸法および工程の検討を行うため。
よくある落とし穴とその回避策
設計されていないゲートおよびライザー。 方向性凝固計画がないと、内部気孔や収縮空洞が発生します。金型を製作する前に、サプライヤーにゲートおよびライザーの配置図や凝固シミュレーションの提供を依頼してください。
材料のトレーサビリティがない。 鋼材のグレードのすり替えは、現実的なリスクです。以下のことを義務付ける必要があります。 材料のトレーサビリティ パイロットバッチだけでなく、すべてのロットについて、製粉証明書やロット単位の化学分析結果を含む書類。
加工余裕が不十分です。 鋳造公差が厳しすぎる場合、 CNC加工 これが唯一の安全策となり、サイクルタイムを増加させる。残りの在庫量が工具のオーバーハング分をカバーしていることを確認する。
鋳造後の検査データが欠落しています。 熱処理の前後に、CMMまたは3Dスキャンで寸法を測定してください。通常、0.1~0.3 mmの寸法変化が生じるためです。

こうした不具合は、いずれも初回ロットが出荷された後よりも、図面審査の段階で発見するほうが容易です。体系的な生産前監査を行うことで、不具合対応に費やす数週間の時間を節約できます。
購入者からよく寄せられる質問
精密鋳造された鋼製部品は、厳しい公差で機械加工できますか?
はい、ただし、加工可能領域は結晶粒構造や熱処理後の硬度によって制限されます。±0.02 mm 以上の精度が求められる部材については、検証済みの治具を用いた専用の加工工程を計画し、残材が工具のオーバーハングを十分にカバーしていることを確認してください。
自動車の荷重を支える部品には、どのような鋼種が最も一般的に使用されていますか?
4140および4340は、強度と靭性のバランスに優れている点で主流となっています。8640は高応力用途に使用され、1045はそれほど厳密さを求められないブラケットに適しています。適切な鋼種は、目標とする疲労寿命や溶接継手の要件によって異なります。
同じ部品を鍛造する場合と比べて、コストはどうなりますか?
100 gを超える複雑な形状の部品については、多段階の鍛造や大規模なフライス加工が不要となるため、ロストワックス鋳造が競争力を持っています。一方、形状が単純で大量生産されるシャフトについては、依然として鍛造が優位です。両者を並べて比較すると コスト分析 実際の形状を使用することで、交差点が明確になります。
鋳造設計のレビューは必要ですか?
厚さが5 mm未満の壁や、奥行きのある内部空洞については、DFCレビューの実施を強く推奨します。これにより、金型の製作に着手する前に凝固欠陥を発見することができ、通常、初回製品不良率を低減させることができます。
納期はどのくらいを見込めばよいでしょうか?
シェルモールドによる製造は、形状や熱処理サイクルにもよりますが、通常、図面の承認から初回試作品完成まで8~14週間かかります。プロトタイプの単回鋳造であれば、これよりも短期間で完了する場合もあります。プログラムのスケジュールに合わせて、材料試験のための余裕期間を確保してください。
お客様のプロジェクトに適した鋼製精密鋳造品の選定でお困りではありませんか?
適切なパートナーとは、貴社の後工程における加工要件を理解し、材料の完全なトレーサビリティを確保し、生産段階に入る前に設計上の問題を指摘してくれるべきです。凝固計画、試作ロットのCMMレポート、および明確な手直し手順書を求めるようにしましょう。
鋼製の自動車部品の図面やBOMの審査を行っている場合は、その仕様書を以下の宛先までお送りください。 YPMFG 技術評価のため。当社は、公差の検討、最適な鋼種の提案、およびお客様のプロジェクトをスケジュール通りかつ予算内に収めるための「鋳造と機械加工を組み合わせた」製造プロセスの概要をご提示いたします。