
 Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese
簡単な答え:
板金プレス加工では、平らな金属板を金型とパンチの間に挟み込み、数秒のうちに切断、曲げ加工、または成形部品を製造します。この加工法は、一貫した品質が求められる大量生産において特に優れています。 打ち抜き金型 精度は重要です。このプロセスは、曲げ部、穴、フランジが明確に定義された部品には適していますが、複雑な3D形状や極少ロットの生産には不向きです。プロジェクトで1点限りの試作品や複雑な内部形状が必要な場合は、 CNC加工 または 板金加工 そちらの方が適しているかもしれません。金型のリードタイムを確認し、 最小注文数量 デザインを確定する前に。
多くのバイヤーは、サプライヤーによって40%もの差があるプレス部品の見積もりを受け取りますが、その差の理由を説明できません。材料のグレード、金型の複雑さ、生産ロット数といった要素がすべて、最終的な金額に影響を与えます。YPMFGのエンジニアリングチームは、これらの変数を踏まえて部品図面を精査するため、お客様は明確な基準に基づいて各社の見積もりを比較することができます。
方法 板金プレス加工 作品
単位原価を左右する要因
プレス加工とその他の加工法との比較
手戻りを増大させるミス
購入者からの質問

板金プレス加工の仕組み
平らなブランクがプレス金型に送り込まれる。パンチとダイが連動して、1回のストロークで金属をせん断、曲げ、または成形する。 順送金型 各ステーションでは、ストリップが搬送されるにつれて複数の作業が同時に行われるため、サイクルタイムが大幅に短縮されます。
プレス力、ブランクサイズ、および材料の硬度は、部品の複雑さの上限を決定づけます。板厚が厚い場合や合金が硬い場合は、より高トン数のプレスが必要となり、その結果、金型費やセットアップコストが増加します。
単位原価を左右する要因
購入者が目にする価格差の大部分は、3つの要因によるものです。以下の表では、これらの要因を実際の意思決定に照らし合わせています。
金型の償却が完了すると、1個あたりのコストは材料費と人件費のみに近づきます。背景を簡単に説明すると、YPMFGでは、お客様の予測生産数量と金型の償却費を照らし合わせて試算を行うため、金型製作を決定する前に損益分岐点を把握することができます。
プレス加工とその他の加工プロセスとの比較
板金加工 (レーザー切断+溶接)は、少量~中量の生産や、形状が複雑な部品に適しています。一方、サイクル速度や再現性が重視される1万個以上の生産では、プレス加工が優れています。
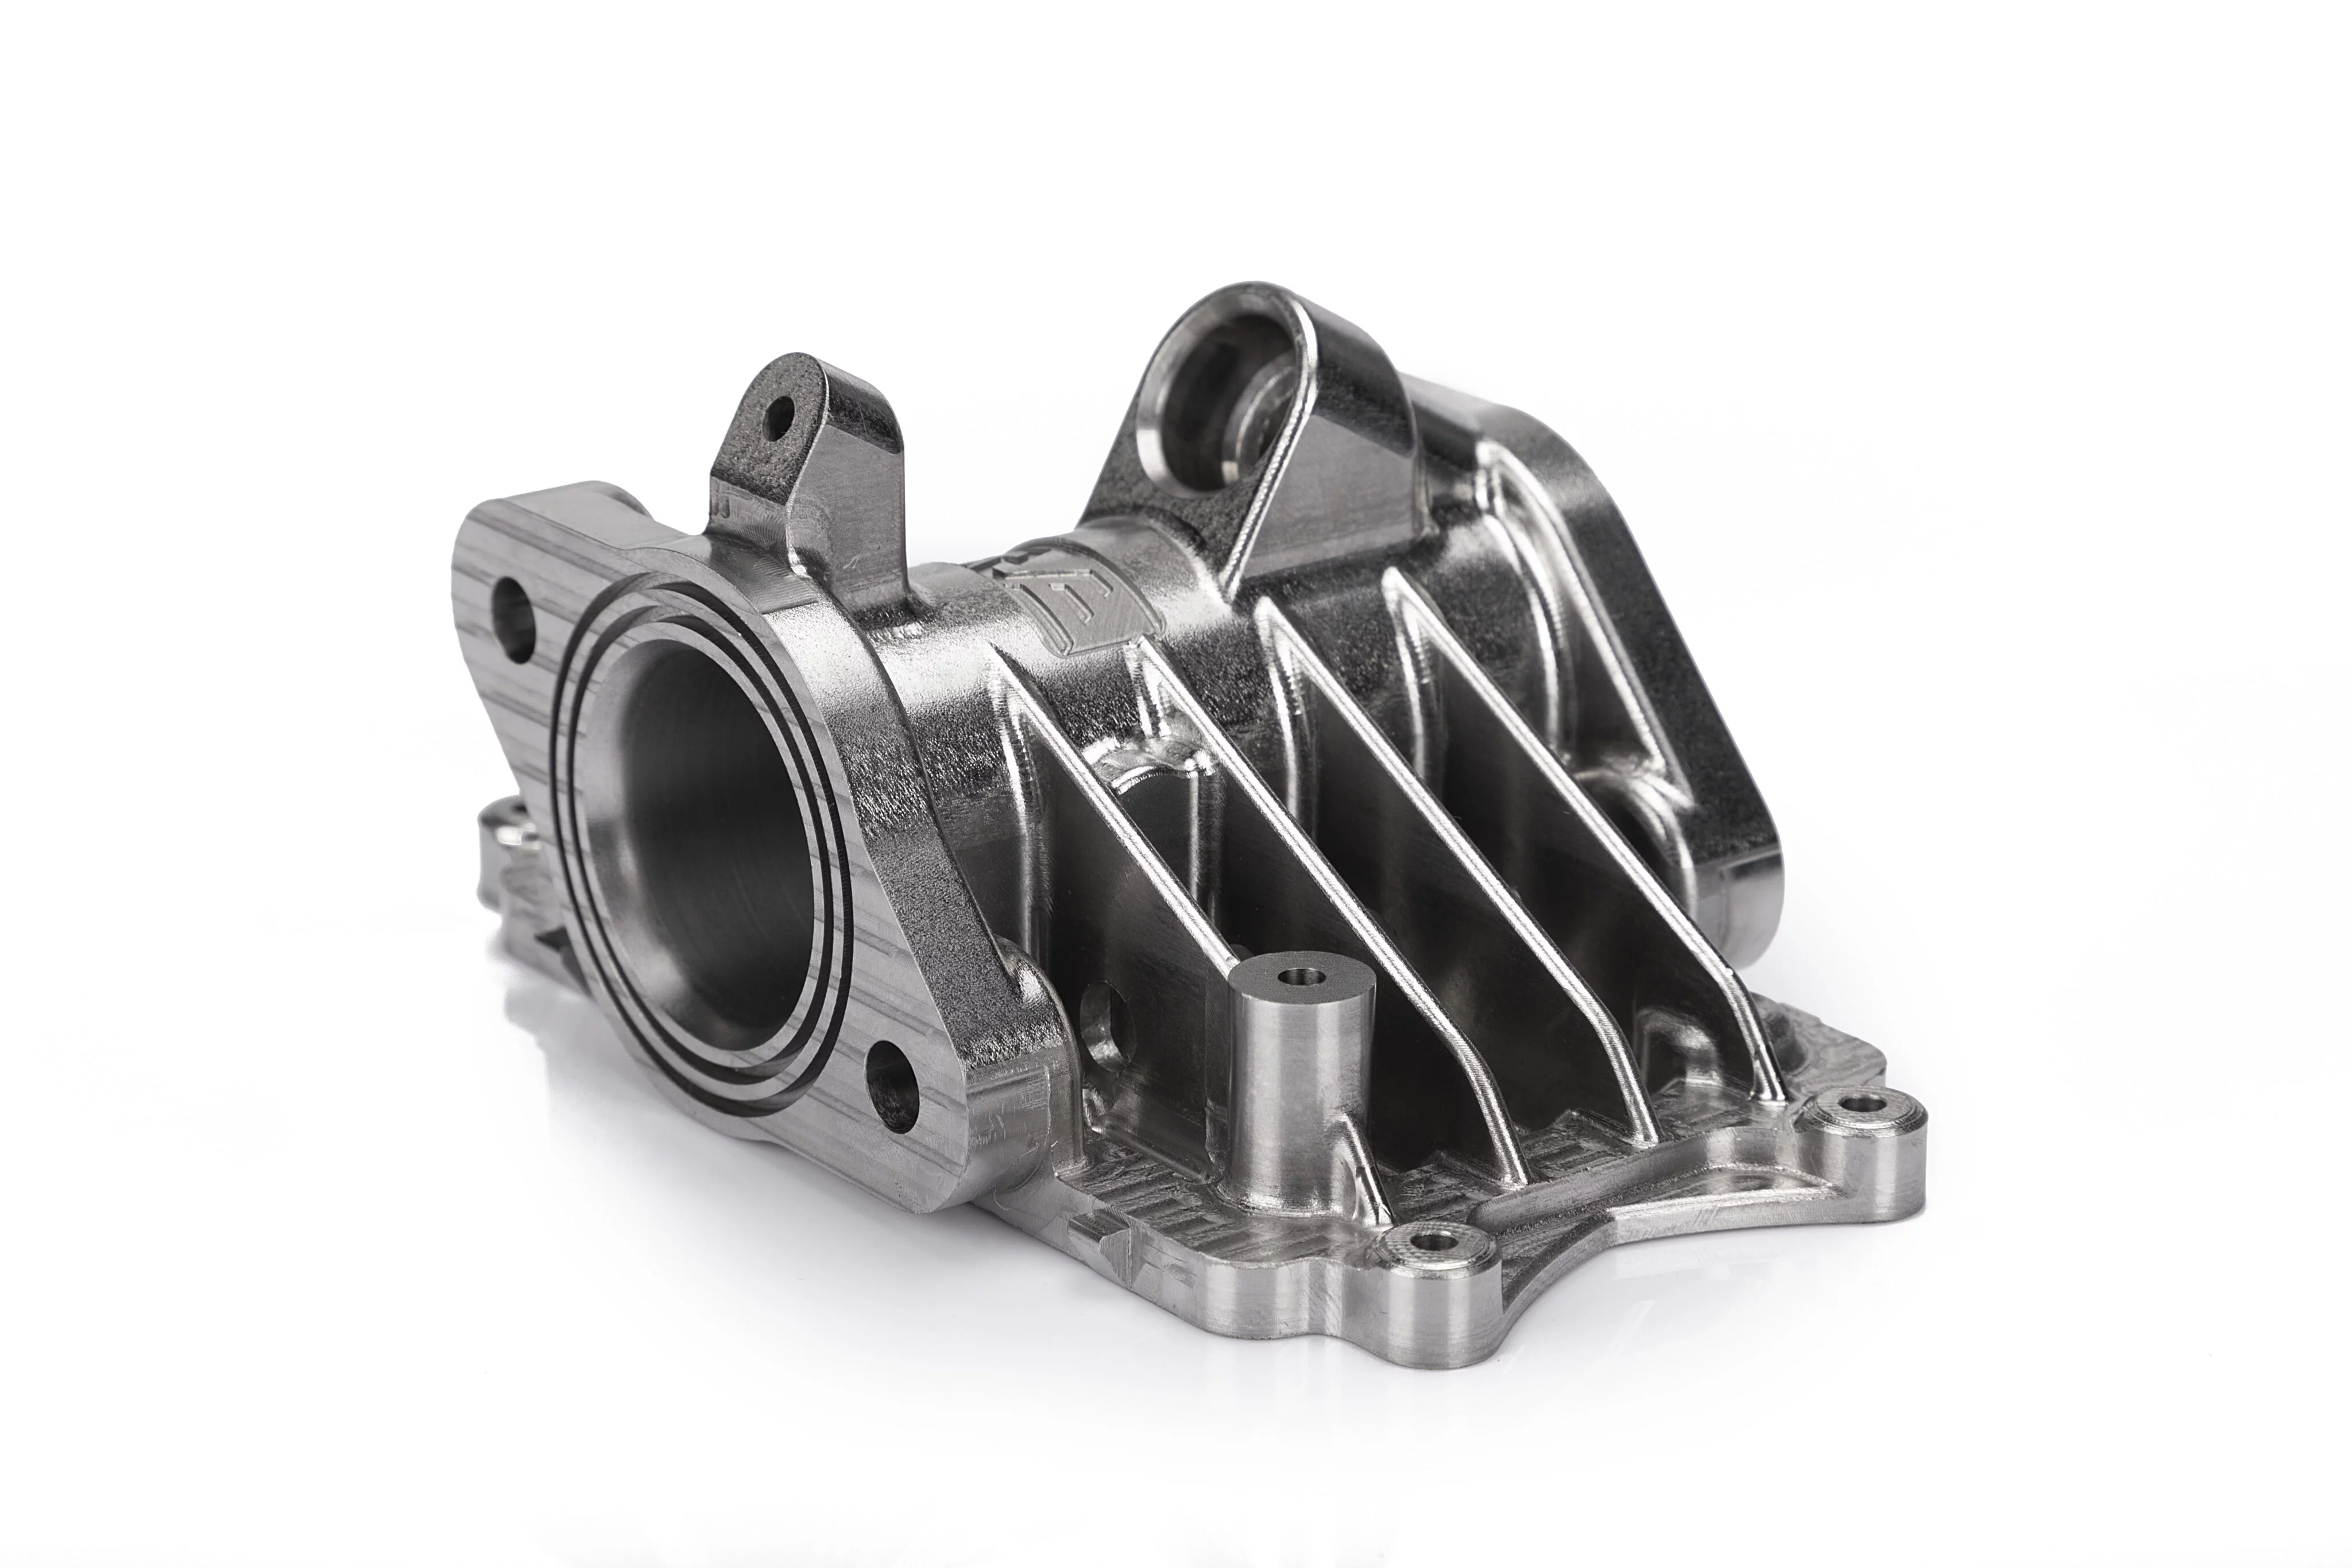
CNC加工 複雑な3Dポケット、ねじ加工部、および狭い 金属曲げの公差 ダイでは到達できない箇所。実際には、多くのアセンブリでは、プレス成形されたブラケットと機械加工されたハウジングを組み合わせています。サプライヤーが最も強く推している方法ではなく、部品の形状に合った製造プロセスを選択してください。
手直し作業を膨らませるミス
金型で一貫して維持できる公差よりも厳しい公差。達成可能な公差については、金型メーカーに確認してください。 板金プレス加工 すべてのフィーチャーについて±0.1 mmを指定する前の公差は、指定した寸法に基づきます。
スキップする 金型のメンテナンス 計画。金型が摩耗すると、数千回の打撃後に部品の寸法がずれてしまい、目に見えない不良品が発生する。
金型の償却に十分な数量を下回る注文の場合。500個の部品が必要な場合、プレス金型による製造は、レーザーカットによるロット生産よりも単価が高くなる可能性があります。
購入者からよく寄せられる質問
プレス加工において、実用的な材料の厚さの範囲はどの程度ですか?
ほとんどのプレス機は、厚さ0.2 mmから6 mmの鋼、アルミニウム、または銅を加工できます。6 mmを超えると、専用のブランキング金型や成形金型の使用は現実的ではなくなり、 板金加工 が、一般的な代替案です。
金型の製作には、通常どれくらい時間がかかりますか?
単純なシングルステーション金型:4~6週間。マルチステーション順送金型:キャビティ数や仕上げ内容により8~14週間。部品を引き渡す前に、スケジュールを文書で確認してください。
金型が完成した後でも、材料のグレードを変更することはできますか?
新しい合金の成形性と板厚が同等であれば、多くの場合、可能です。硬度の高い合金を使用すると、プレス1ストロークあたりの部品数が減少する可能性があります。切り替えを行う前に、サプライヤーにプレス能力の確認を依頼してください。
納入されたプレス加工部品をどのようにして迅速に検査すればよいでしょうか?
校正済みのノギスまたはCMMを用いて重要寸法を確認し、分度器で曲げ角度を検証し、エッジにバリや亀裂がないか検査します。ロットごとに10個のAQLサンプルを抽出し、これにより大部分を網羅できます。 板金プレス加工 品質に関する合意事項。
より良い長期的な決断を下す
適切な製造プロセスの選定により、手直しによる工程のロスを削減でき、金型の償却後は単位コストを予測可能な水準に維持できます。部品の図面、年間目標生産数量、および材料仕様をYPMFGのエンジニアリングチームまでお送りください。当チームから実現可能性に関する報告書、金型費用の目安、および推奨プレス工程表をお送りいたしますので、推測に頼ることなく各社の見積もりを比較検討していただけます。




