 Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese

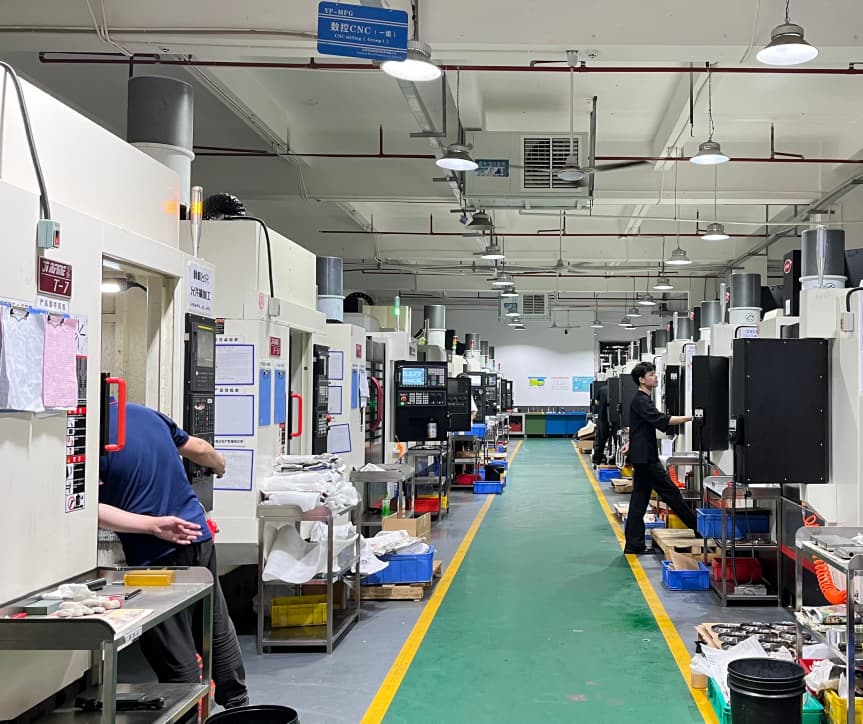
CNCによるプラスチック加工 これは、コンピュータ制御の切削工具を用いてプラスチックの素材から材料を削り取り、完成部品を製造する減法造形プロセスです。射出成形とは異なり、金型や治具を必要としないため、試作、少量生産、および公差の厳しい部品の製造に最適です。 寸法公差。このプロセスでは、材料のグレードや部品の形状にもよりますが、±0.05 mm前後の公差を実現できます。主なコスト要因としては、以下が挙げられます。 プラスチック材料の種類、部品の複雑さ、ロット数、および求められる表面仕上げなどです。購入者は、見積もりを依頼する前に、材料の適合性や後処理の要件を確認しておく必要があります。
多くのエンジニアリングおよび調達チームは、金型製作にかかる初期投資を避けつつ、高精度なプラスチック部品を必要としています。これにより、試作段階や少量生産の規模で、いかにして機械加工レベルの精度を確保するかという、深刻な計画上の課題が生じています。YPMFGは、寸法精度と生産の柔軟性のバランスを求めるバイヤーを支援しています。
材料 CNCプラスチックルーターで一般的に加工されるもの
ほとんど CNCによるプラスチック加工 熱可塑性樹脂を用いた加工は、切断挙動が予測可能で、きれいな切りくずが生成されるため適しています。材料のグレードは、サイクルタイム、金型の摩耗、および後処理なしで得られる表面仕上げに直接影響します。
不適切なグレードを選択すると、サイクルタイムが30~50 %変動し、 プラスチックのグレード 設計者が当初提案した内容をご確認ください。材料を確定する前に、温度範囲、化学物質への曝露、および負荷サイクルを確認してください。
許容差, 表面仕上げおよび形状の許容範囲
達成可能な公差は、材料の剛性、切削速度、および治具の剛性によって異なります。POMやPEEKは、ABSやPVCのような軟質グレードよりも厳しい公差を維持できます。機械加工面の一般的な表面粗さは、工具の切削経路や主軸回転数に応じて、32 µm Raから128 µm Raの範囲になります。
形状に関する主な考慮事項:

厚さが1.5 mm未満の壁は、切断やクランプの際に反る恐れがあります。
めねじや盲穴の加工には、多軸加工や二次加工が必要となる場合が多い。
表面仕上げの要件 Raが16 µmを超える場合は、加工後にサンドブラスト、タンブリング、または化学研磨が必要になる場合があります。
アンダーカットや内部形状がある場合は、変形を防ぐために分割治具または真空保持が必要となります。
図面において、広い平面部でRa 32 µmより高い仕上げ精度が要求される場合は、加工後の研磨が仕様範囲内か、それとも別途料金がかかるかについて、サプライヤーに確認してください。
注文前に評価すべきコスト要因
単価(単位あたり) CNCによるプラスチック加工 それは単に材料費だけで決まるものではありません。いくつかの要因によって、1個あたりの単価は大きく変動します:
バッチ容量: 1~50個の試作ロットは、500個のロットに比べて1個あたりのコストが高くなります。
材料のグレード: PEEKやPEIなどのエンジニアリングプラスチックは、ABSのような汎用グレードに比べて、1キログラムあたりのコストが高くなります。
複雑性と運用: 多軸ルーター加工、内ねじ切り、あるいは加工後の仕上げ処理は、セットアップ時間やサイクルタイムを増加させる。
許容度クラス: 公差を±0.05 mmに設定した場合、±0.25 mmに設定する場合に比べて、不良品の発生リスクが高まり、検査時間も長くなります。
リードタイム: 急ぎの生産では、通常、標準的な待ち時間に加えてスケジュール上の割増時間が加算されます。
ご自身の CNC加工によるプラスチック部品 サプライヤーの見積もりを比較する前に、これらの変数について仕様を明確にしておくことで、同等の条件で価格比較を行うことができます。
CNCプラスチック加工と射出成形の比較
生産予定台数がおよそ1,000台未満の場合、機械加工のコストは、多くの場合、金型製作費と成形費の合計と同等か、それ以下になります。簡単に コスト比較 部品図面と生産量の予測に基づいて、2つのルートのうちどちらを選ぶか検討しておけば、早い段階で誤った方法を選んでしまうことを防げます。
## CNC加工プラスチック部品をご注文いただく前によくある質問
CNCによるプラスチック加工には、どのようなファイル形式が必要ですか?
重要な寸法にGD&Tの注記が記載された、STEP、IGES、またはSolidWorks形式の3D CADファイルをお送りください。YPMFGでは、お見積り提示前にファイルの加工性を確認し、公差を満たすために設計調整が必要な箇所を指摘いたします。
熱可塑性樹脂と熱硬化性樹脂の両方の部品を製造できますか?
標準 CNCによるプラスチック加工 POM、ABS、ナイロン、PEEKなどの熱可塑性樹脂を対象としています。一部の熱硬化性樹脂も機械加工が可能ですが、粉塵の発生量が多く、工具の摩耗を早めます。設計を確定する前に、サプライヤーに材料の適合性を確認してください。
200個の部品ロットの場合、現実的なリードタイムはどのくらいでしょうか?
リードタイムは、材料の入手状況、機械の稼働スケジュール、および後処理工程の有無によって異なります。在庫のある一般的な熱可塑性プラスチックの場合、生産には通常2~4週間かかりますが、これに調達期間も加わります。急ぎの対応も可能ですが、標準料金よりも割増料金がかかります。
材料証明書や検査データは提供していますか?
はい。YPMFGでは、材料のトレーサビリティに関する書類および寸法検査報告書をご提供可能です。規制対象のプロジェクトや品質が極めて重要なプロジェクトについては、必要な試験基準を明記の上、生産開始前にその対応可否をご確認ください。
最適なCNCプラスチック加工パートナーの選び方
最適なパートナーとは、あなたの プラスチック部品の仕様 公差や仕上げについて過大な約束をせずに、現実的な加工パラメータを設定すること。契約を結ぶ前に、サプライヤーが、機械の能力、材料調達に関する書類、および重要な形状特徴に対する明確な検査計画を示せることを確認してください。
評価中の図面や部品がある場合は、その仕様をYPMFGに送付し、技術レビューをご依頼ください。当社のチームが加工性を確認し、当初の材質では要件を満たせない場合には代替材料を提案するとともに、生産スケジュールを明記した確定見積書をお送りいたします。このレビューには一切の義務は生じず、通常、現場でのコスト超過につながる前に問題点を洗い出すことができます。





