Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese

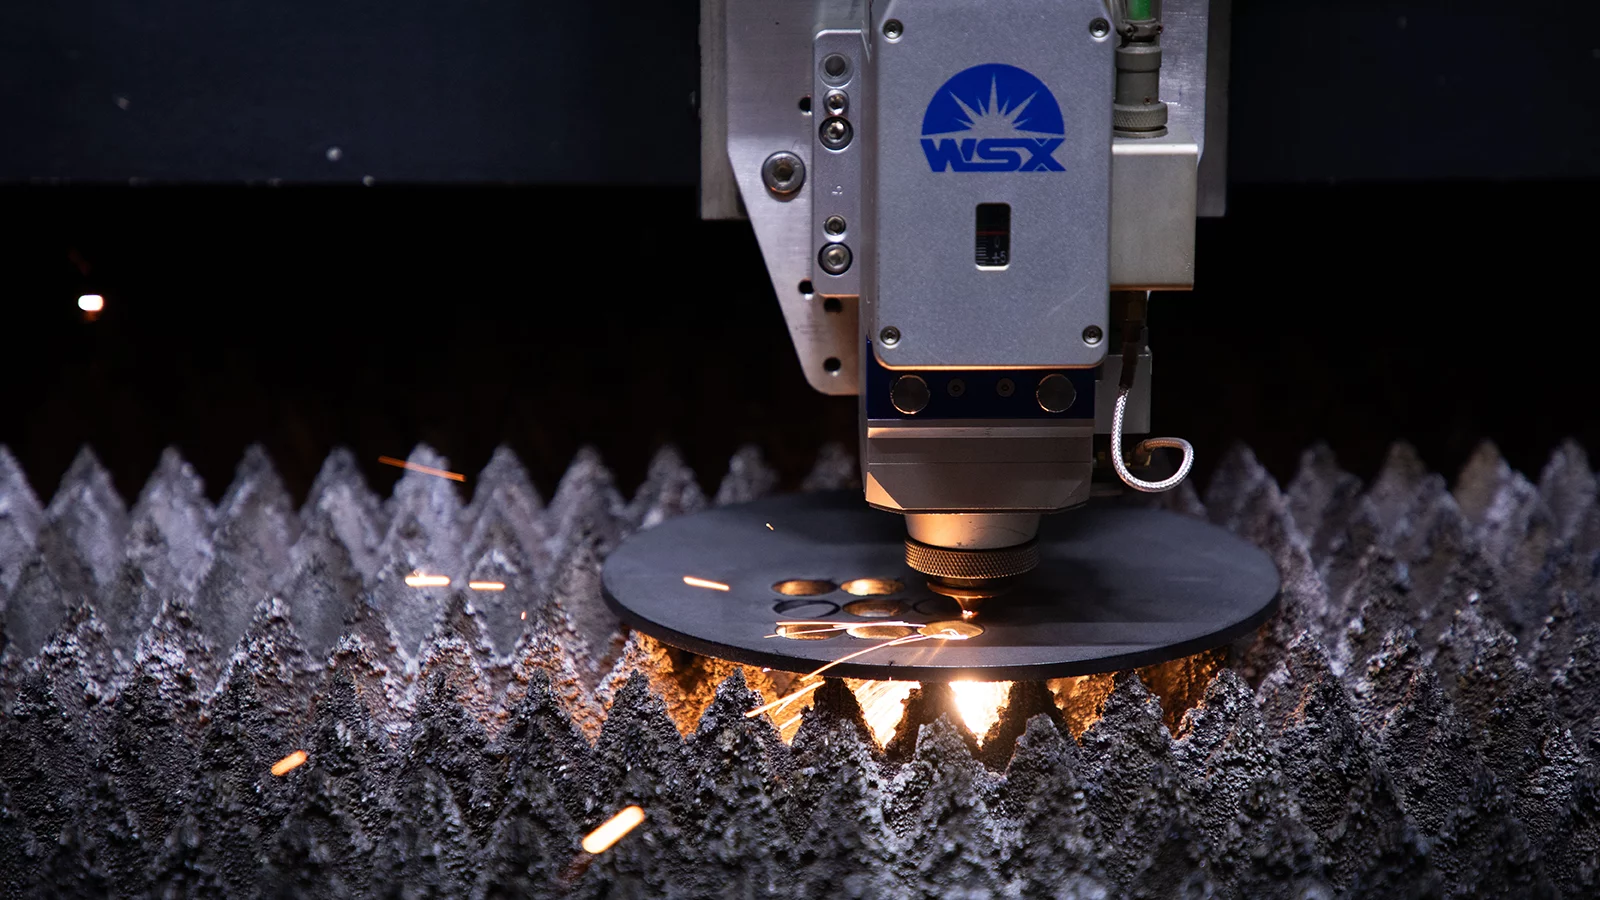
板金レーザー溶接 集束したレーザービームを用いて薄い金属板を接合し、熱影響域を最小限に抑えた、きれいで精密な溶接を実現します。この技術は、厳しい公差、低反り、および均一な接合強度が求められる部品に広く利用されています。従来のTIG溶接やMIG溶接と比較して、レーザー溶接は以下の点で優れています。 溶接の深さ対幅比, これは、6 mm未満の薄い板厚の場合、余分な熱によって部品が歪んでしまうため重要です。
検討されている場合は 板金レーザー溶接サービス 量産部品の場合、重要なのは単にその工場にレーザー加工機があるかどうかだけではありません。重要なのは、その工場の加工パラメータ、治具、および検査方法が、生産全工程を通じて部品を平坦かつ強固な状態に保てるかどうかです。
## 薄板におけるレーザー溶接の真の強みとは
レーザー溶接では、エネルギーが直径通常0.1~0.5 mmの小さなスポットに集中します。この集中により、材料はより速く溶融し、急速に凝固します。その結果、周囲の板材への総入熱量が少なくなります。
0.5 mmから3 mmの範囲のパネルでは、この点が重要になります。従来のアーク溶接では、接合部に過度な熱が伝わり、パネルが反ったり、周辺のコーティングが剥がれたりすることがよくあります。一方、レーザー溶接では熱勾配が小さく抑えられるため、長期間にわたる生産工程においても寸法安定性をより高く維持できます。
その代償となるのが、材料の準備です。表面は清潔で、厚い酸化膜や塗料が付着していない状態である必要があります。わずかな油膜であっても、 レーザースパッタ あるいは、接合部の気孔率。
ご注文の前に確認すべき事項

図面を業者に送る前に、以下のパラメータを確認してください:
顧客とコミュニケーションが取れないお店 レーザー溶接のパラメータ 御社の材料の具体的な厚さについては、一般的な設定で溶接が行われる可能性が高いです。御社の板厚および合金に合致する過去の試験溶接報告書を共有してもらうよう依頼してください。
YPMFG 見積もりを出す前に、接合部の形状や材料の積層構成を確認します。部品に2種類の合金が混在している場合や、接着コーティングが施されている場合は、早期にリスクを指摘し、必要に応じて代替となる接合構成を提案します。
板金レーザー溶接が最も適している場面
レーザー溶接は、以下の用途において定番の加工法です。 薄板金属の加工 以下の3つの一般的なシナリオにおいて:
筐体およびハウジングの製造 – 直角を保たなければならない平板、コーナー継ぎ目、およびフランジ継手
熱交換器およびバッテリートレイモジュール – 気密性が極めて重要な、アルミニウムまたはステンレス製の高度に密閉された接合部

航空宇宙および医療用サブアセンブリ – 溶接記録の追跡が可能であり、残留応力が最小限に抑えられることが求められる部品
パネルの厚さが6 mmを超える場合、または断面形状に大幅な変化がある場合は、 CNC加工 あるいは、ハイブリッド溶接方式の方が費用対効果が高い可能性があります。これは、初期の技術検討の段階で検討すべき重要な課題です。
購入者からのよくある質問
レーザー溶接では、コーティングや塗装が施された板金も処理できますか?
直接的にはできません。ほとんどの工場では、溶接前に接合部の塗料や防錆剤を除去することを求めています。部品が完全に組み立てられ、仕上げも施されている場合は、その工場で部分的な剥離が可能かどうか確認してください。費用やリスクは、コーティングの種類によって異なります。
同じ材料の場合、溶接強度はTIG溶接と比べてどうでしょうか?
同じ合金・同じ厚さの材料に対して適切に設定されたレーザー溶接は、通常、母材の引張強度と同等か、あるいはそれを上回ります。その利点は、一貫性にあります。TIG溶接の強度は、作業者の熟練度や溶接速度によって変動しやすい傾向があります。必ず 溶接強度試験 大量生産に踏み切る前に、お客様の具体的な素材でテストを行ってください。
316Lステンレスと6061アルミニウムを同じ接合部で使用することは可能ですか?
これら2つの材料を1つのレーザー溶接で接合することは、一般的ではありません。熱膨張率の不一致や金属間化合物の生成により、接合部の強度が低下します。設計上、鋼とアルミニウムの接合部が必要な場合は、通常、レーザーろう付けまたは機械的締結による接合の方が信頼性が高くなります。
200個程度の小ロットの場合、現実的なリードタイムはどのくらいになりますか?
リードタイムは、治具の準備状況および初回品承認の状況によって異なります。標準的なパネルの単純な突合せ溶接の場合、図面作成から部品の出荷まで2~4週間かかります。複数回の溶接を要する複雑な重ね継ぎ手の場合は、さらに1週間ほどかかる場合があります。発注書を発行する前に、スケジュールを文書で確認してください。
部品に最適なサービスを選ぶ
の核心的な価値は、 レーザー溶接サービス 重要なのは、単に溶接そのものだけではありません。何百サイクルにもわたって部品を仕様内に維持できるのは、治具の固定、パラメータ制御、そして溶接後の検査が組み合わさった結果なのです。
図面や材料仕様書、あるいは接合部のラフスケッチなどをお持ちの場合は、こちらまでお送りください。 YPMFG 技術審査のためです。壁厚や合金の適合性、そして接合部の設計がレーザー加工に適しているかどうかが確認されます。お見積もりを確定する前に、簡単な評価結果と現実的な工程の提案を受け取ることができます。この一手間をかけることで、通常、後工程での手直し作業を1回分削減できます。