 Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese

簡単な答え:
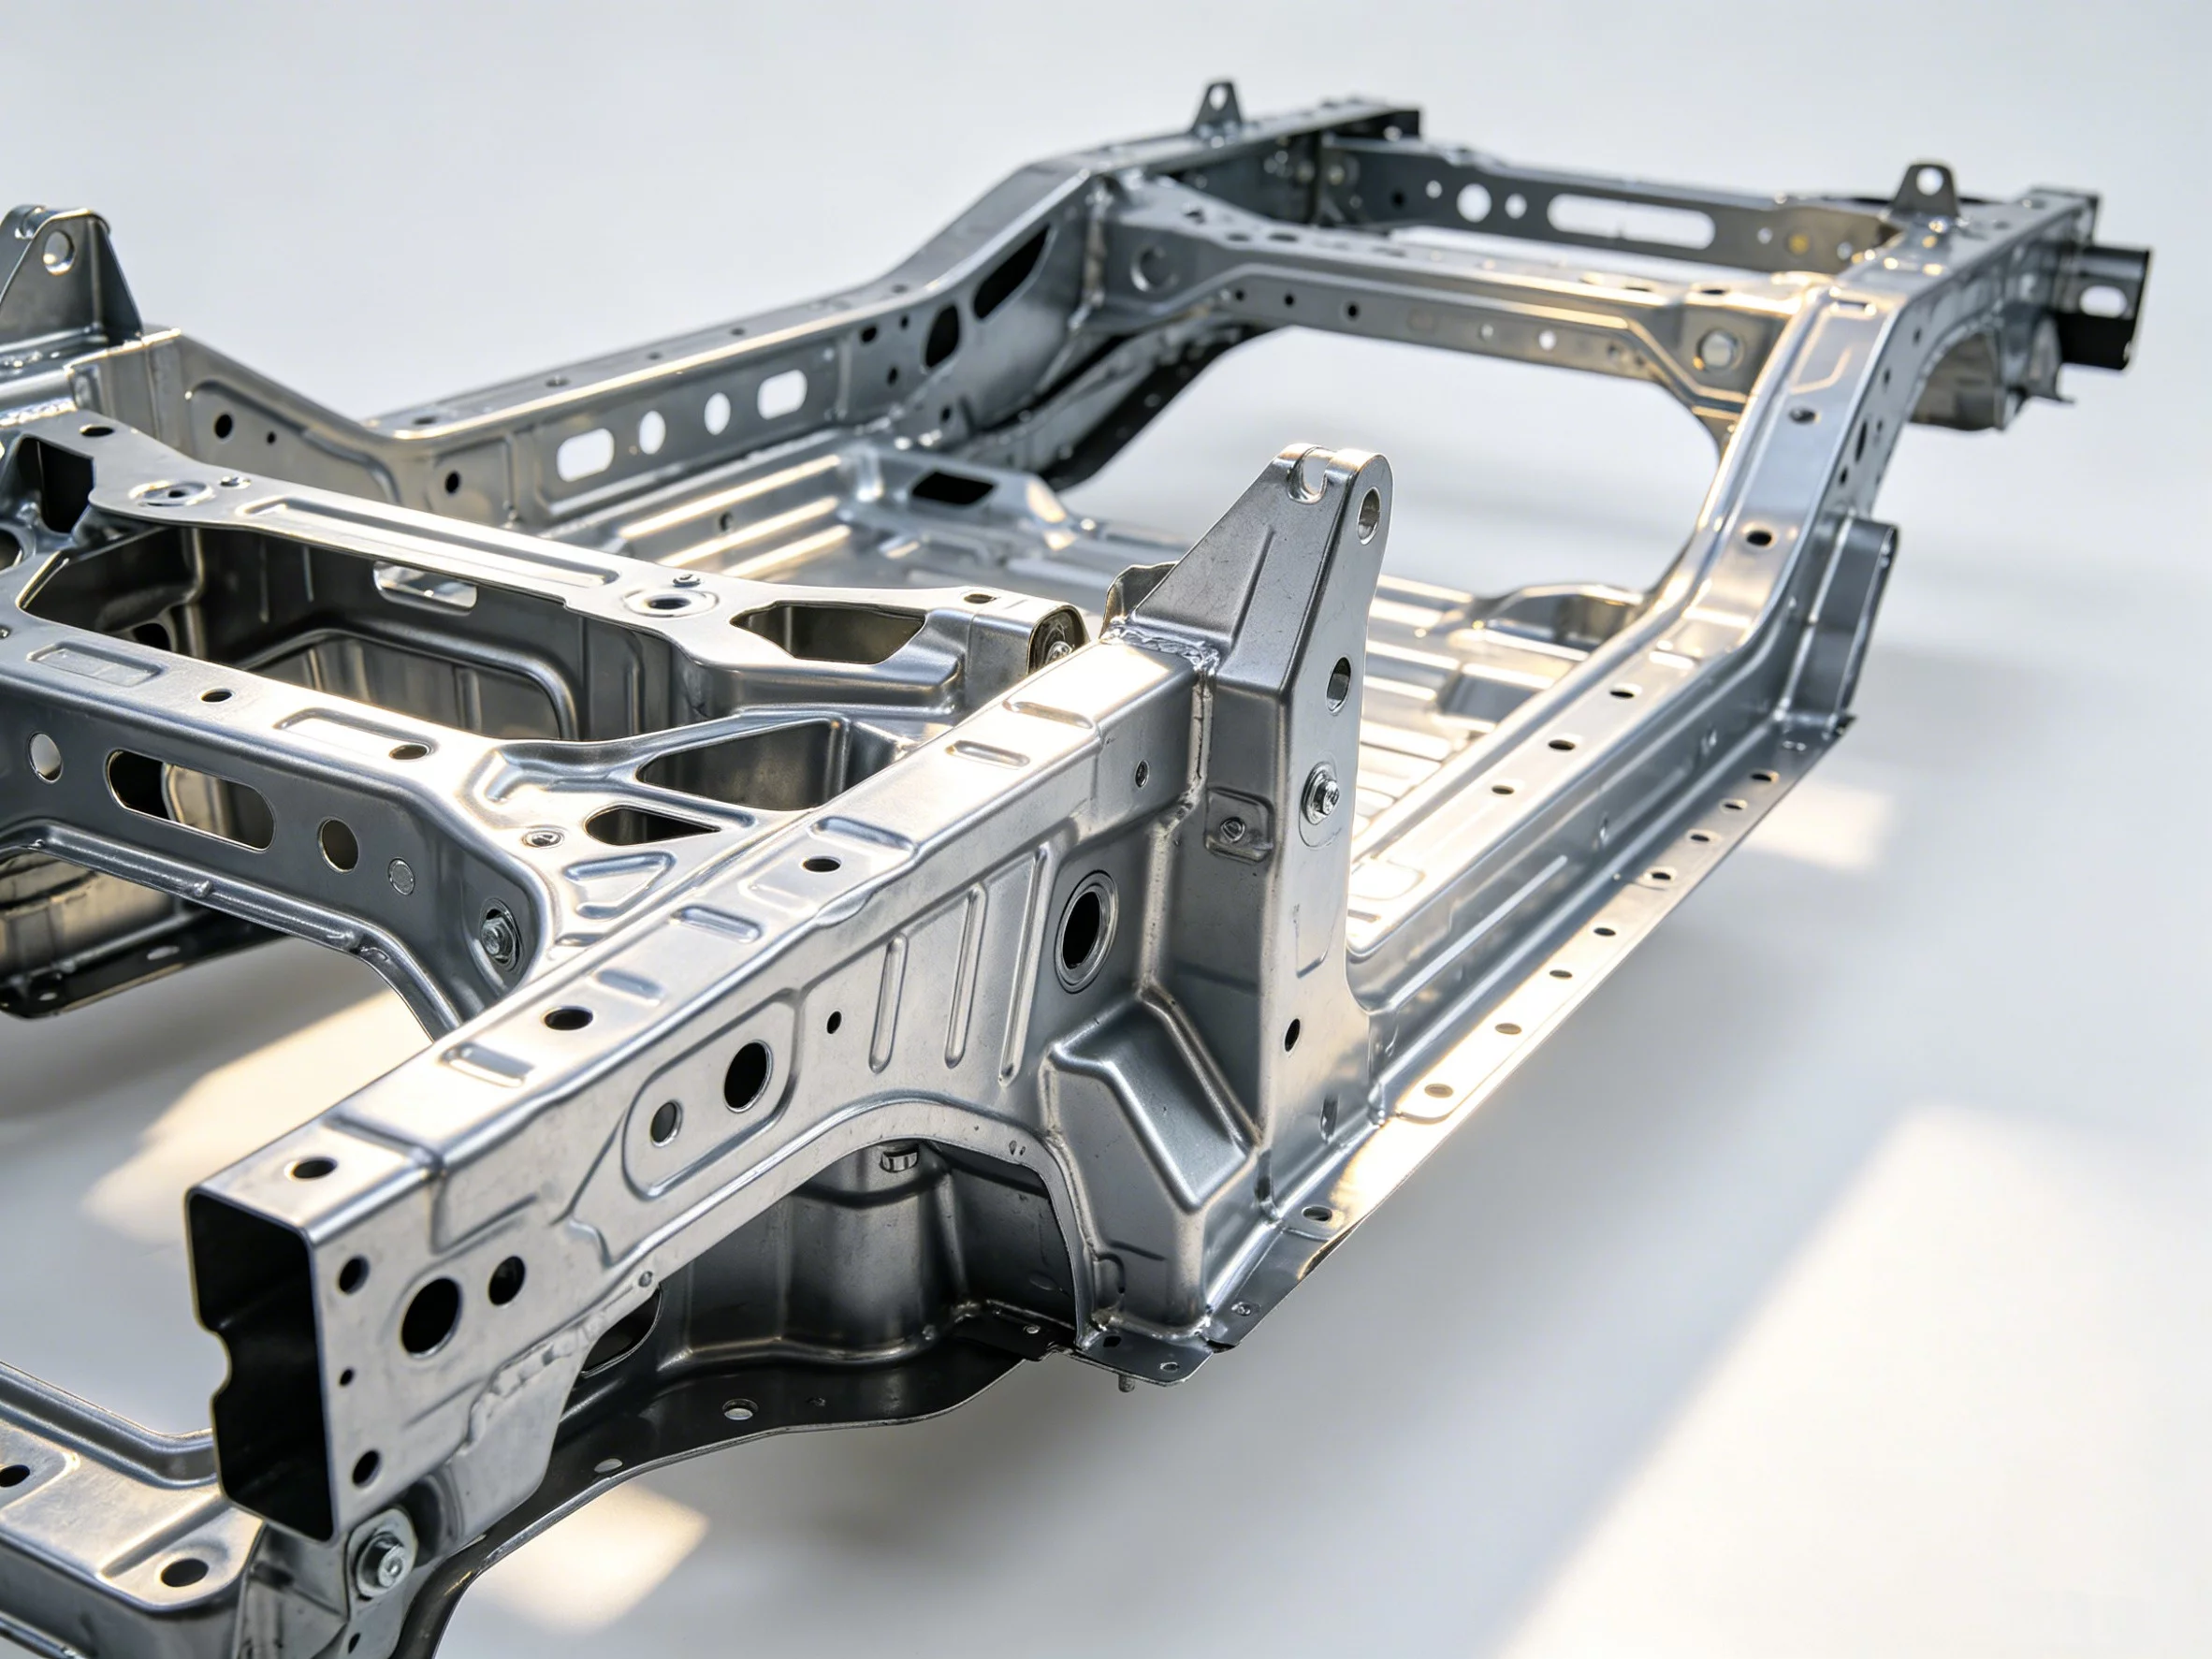
CAD CNC プログラミングは、 CAD モデル を、〜を駆動するツールパスコードへ変換します CNC工作機械。このプロセスでは、ソリッド形状の解釈、切削パラメータの選定、特定のコントローラ向けのポストプロセス済みGコードの生成を行います。実際には、品質上の問題の多くは3Dモデル自体ではなく、公差、材料挙動、工具の制約が設計チームと現場の間でどう伝達されるかに起因します。この変換を正しく行うことが、部品品質、サイクルタイム、プロジェクト総コストに直接影響します。
多くの購買担当者はCADファイルを加工業者に送れば部品ができると考えます。しかし実際には、実際の材料グレードや 寛容 要件と合わない前提でプログラムが組まれたために、修正の繰り返しになることが少なくありません。YPMFGは、最初の切削の前にこうしたやり取りを減らしたいエンジニアリングチームを支援します。
CAD CNCプログラミングとは プログラミング 含む
出発点は常にソリッド3Dモデルで、通常は STEP、IGES、またはネイティブCAD形式です。プログラマは部品を粗加工、半仕上げ、仕上げの各パスという個別の工程に分解します。各工程には、定義された工具形状、送り速度、主軸回転数が必要です。
そこから、 CNCプログラミングソフトウェア はツールパスを生成し、特定の機械コントローラ向けにコードをポストプロセスします。出力は万能ではありません。3軸立形フライス盤向けに書かれたプログラムは、5軸同時加工機やライブツール付き旋盤向けに組まれたものとは大きく異なります。
材料の選択はあらゆるパラメータを変えます。切削対象の アルミニウム6061 を300 m/minで8 mmのエンドミルにより切削するのは日常的です。同じ送りを チタン Ti-6Al-4V に適用すると、数秒で工具が欠けてしまいます。熟練したプログラマは、図面の指示だけでなく、実際の材料の状態と熱処理に基づいてパラメータを調整します。
最終的な成果物は、量産部品を切削する前に画面上またはテスト切削で検証された、機械投入可能なプログラム一式です。
CADからCNCへの変換でよくある誤り
これらのミスは、廃棄、手戻り、スケジュール遅延の主な原因です:
公差の欠落または曖昧さ。 公差が指定されていない穴は、±0.5 mmでも±0.01 mmでもプログラムできます。機能上の結果はまったく異なります。
非現実的な表面仕上げの指示。 工具戦略を指定せずに深いポケットに0.4 µmの仕上げを要求すると、サイクルタイムが過大になったり、二次研削工程が必要になったりします。
工具のアクセスや治具の情報がない。 CNCプログラマは部品のクランプ方法を推測できません。工具が治具に干渉せずに形状へ到達できない場合、その領域を飛ばすか、衝突アラームを発生させます。
モデルファイルの単位系が誤っている。 インチで保存されたモデルをミリメートルとしてプログラムすると、25.4倍ずれた部品ができます。
これらの誤りはどれも急速に増幅します。公差の見落とし1つが手戻りのループを招き、工数コストを増やし、下流の組立スケジュールを遅らせます。修正は、金属を切削した後よりも設計レビューの段階のほうがほとんどの場合安く済みます。
ファイルを送る前のチェックリスト
モデルをCNC加工業者へアップロードまたはメールする前に、このリストを使用してください:
どの項目が自分の部品に当てはまるか不明な場合は、本格的な見積もりを依頼する前に、YPMFGへファイルを送って短時間のエンジニアリングレビューを受けることができます。目的は、修正コストがまだ低い段階で不足を洗い出すことです。
CAD CNCプログラミングに関するよくあるご質問
どの3DファイルでもCNCプログラミングに使えますか?
確実には使えません。STLやOBJファイルはファセット化されており、正確な表面形状が失われます。 STEP files またはネイティブCADデータが推奨されます。これらは正確な寸法と面の連続性を保持するため、曲面形状の正確なツールパス生成に不可欠です。
プログラミングには通常どれくらい時間がかかりますか?
単純な2軸部品は1時間以内でプログラムできる場合があります。厳しい公差と複数の段取り位置を伴う複雑な多工程部品では、数日かかることがあります。形状の数、工具交換、および 機械段取り 要件が、所要時間を左右する主な要因です。
Gコードは自分で書く必要がありますか?
いいえ。ほとんどのCNC加工サービスは社内でプログラミングを行います。お客様はモデル、材料仕様、公差を提供し、加工業者がツールパスを構築して各自のコントローラ向けにコードをポストプロセスします。ただし、生産開始前に重要形状のプログラム計画を確認してください。
生産前にCAMプログラムで確認すべき点は何ですか?
工具の選定が材料に適合しているか、早送りが部品や治具を回避しているか、仕上げ戦略が過大なステップオーバーなしに指定の表面仕上げを達成しているかを確認してください。短時間の画面モックアップやテスト切削により、実際の初品を作る前にほとんどの問題を発見できます。
プロジェクトに適したアプローチの選択
目的は単に1つの部品を作ることではありません。次の受注をより速く、驚きを少なく、予測可能な単価で進められるよう、再現性があり文書化された加工プロセスを構築することです。そのためには、設計意図を、ファイルを読み解き、リスクを早期に指摘し、仕様の変化に合わせてプログラムを適応させられる加工パートナーと組み合わせる必要があります。
次のプロジェクトで厳しい公差、異種材料、または短い納期が必要な場合は、CADデータを YPMFG へお送りください。エンジニアリング評価を実施します。既存の機械で実現可能な内容、サイクルタイムの見通し、コスト要因がどこにあるかを、本番を決める前に明確にご説明します。






