Portuguese
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian

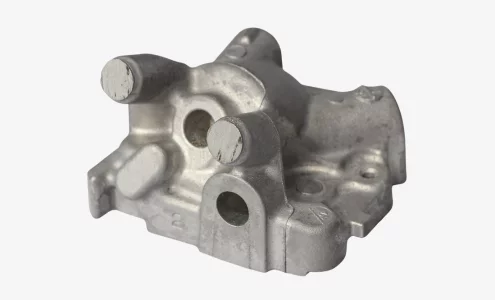
A fundição sob pressão é um processo de conformação de metais no qual uma liga fundida de alumínio, zinco, magnésio ou cobre é injetada sob alta pressão em um molde de aço temperado. O resultado é uma peça com formato quase final com aperto tolerância dimensional e um acabamento de superfície liso, pronto para usinagem secundária limitada ou nenhuma usinagem. O processo é amplamente utilizado nos setores automotivo, aeroespacial e de equipamentos industriais, pois equilibra alto volume de produção com geometria consistente. Para qualquer comprador, é essencial compreender o processo de fundição, o tipo de material e os pontos de verificação de qualidade antes de confirmar um pedido de produção.
A maioria dos compradores procura fabricação por fundição sob pressão focada exclusivamente no preço unitário. Essa é uma fonte frequente de problemas de custo e qualidade nas etapas posteriores do processo. A qualidade do material, o investimento em ferramentas, controle da porosidade, e usinagem pós-fundição Todos esses requisitos influenciam o custo total do projeto e a confiabilidade das peças. A seguir, apresentamos uma análise prática do que deve ser verificado antes de fazer um pedido.
O processo de fundição sob pressão em resumo
Cada ciclo começa com uma cavidade do molde seca ou lubrificada. O metal fundido é então injetado a pressões que variam de 200 a 1.500 bar, dependendo da liga e da geometria da peça. Após alguns segundos de solidificação, a peça é ejetada e aparada. O ciclo completo para um componente pequeno pode levar menos de 30 segundos, razão pela qual a fundição sob pressão é mais adequada para a produção em grande volume do que a fundição em areia ou a fundição por cera perdida.
A vida útil da ferramenta é uma variável crítica. Uma ferramenta de fundição sob pressão bem conservada pode suportar de 50.000 a 200.000 ciclos, mas a fadiga térmica e a erosão nas áreas do ponto de injeção e do canal de alimentação reduzirão esse intervalo. Os compradores devem verificar quantas injeções a ferramenta já realizou e se o fornecedor segue um cronograma de inspeção documentado.
Escolhas de materiais e design que garantem a qualidade
As ligas mais comuns são fundição de alumínio sob pressão classes A380 e ADC12, e fundição sob pressão de zinco graus ZA-3 e ZA-5. O alumínio oferece uma melhor relação resistência/peso e maior resistência à corrosão, enquanto o zinco permite contornos mais acentuados e paredes mais finas. As ligas de magnésio são utilizadas em aplicações em que a redução de peso é fundamental, embora tenham um custo mais elevado.
O projeto determina tudo. Espessuras de parede inferiores a 1,5 mm em alumínio aumentam o risco de porosidade. As nervuras internas devem ter um ângulo cônico de pelo menos 3 graus para permitir uma ejeção limpa. Se sua peça tiver cavidades profundas ou características assimétricas, solicite um relatório de simulação ao fornecedor antes que o molde seja usinado. A YPMFG pode analisar os desenhos da peça e identificar antecipadamente problemas de projeto relacionados à fundição, ajudando você a evitar custos elevados com reajustes posteriores.

Fatores de custo a serem considerados no orçamento
A tabela a seguir lista as principais categorias de custos que a maioria dos compradores subestima:
O maior custo oculto, em geral, é a usinagem secundária. Se o seu projeto exigir tolerâncias de furo usinado de ±0,02 mm em uma peça fundida, reserve uma verba para usinagem pós-fundição capacidade e verificar se a fundidora controla essa etapa internamente ou por meio de um parceiro credenciado.
Erros comuns em processos de compras que devem ser evitados
Encomenda sem certificado de usina do material. Sempre solicite um documento de rastreabilidade do número de lote para cada lote.
Ignorando os critérios de aceitação de porosidade. Especifique se você segue a norma AWWA C412, a norma ASTM B873 ou um protocolo interno de exames por raios-X ou tomografia computadorizada.
Aceitação de um relatório de inspeção do primeiro artigo sem dados dimensionais. O relatório deve incluir as medidas reais em todas as dimensões críticas para a qualidade.
Pular um lista de verificação para aquisição de peças fundidas por injeção que abrange a propriedade das ferramentas, multas por atrasos no prazo de entrega e condições relativas ao retrabalho.
Escolher a cotação mais barata sem confirmar se o preço cotado inclui a separação das peças, a remoção do canal de alimentação, a rebarbação e o revestimento.
Cada uma dessas lacunas se manifesta na prática na forma de peças devolvidas, paradas na linha de produção ou reclamações de garantia que superam em muito a economia inicial.
## Perguntas frequentes dos compradores sobre a fabricação por fundição sob pressão
Qual espessura de parede devo considerar no projeto de peças fundidas de alumínio?
Para a maioria das peças estruturais de alumínio, a espessura ideal da parede é de 2,5 mm a 3,0 mm. Paredes mais finas, com menos de 1,5 mm, aumentam significativamente o risco de rachaduras a quente e porosidade interna. Confirme a geometria com o fabricante antes de finalizar a impressão.
Qual é a diferença entre a fundição sob pressão e a fundição em areia para a minha aplicação?
A fundição sob pressão oferece tolerâncias dimensionais mais restritas, superfícies mais lisas e tempos de ciclo mais rápidos. A fundição em areia é mais adequada para peças maiores, de menor volume ou feitas de um único material. Se a sua produção ultrapassar alguns milhares de unidades e a peça couber no espaço disponível da máquina de fundição sob pressão, essa técnica costuma ser a opção mais econômica.
Preciso ser proprietário do molde de fundição sob pressão ou posso alugá-lo?
Ambos os modelos são viáveis. A propriedade das ferramentas proporciona estabilidade de custos a longo prazo e portabilidade entre fornecedores. Acordos de aluguel ou uso compartilhado de ferramentas reduzem o investimento inicial, mas acarretam taxas de licenciamento por peça produzida. Faça uma comparação do custo total ao longo de 36 meses antes de tomar uma decisão.
Qual é o prazo de entrega que devo esperar, desde a solicitação de cotação até os primeiros artigos?
Um prazo típico é de 4 a 8 semanas para o projeto e a fabricação das matrizes, seguido por 1 a 2 semanas para testes e inspeção do primeiro artigo. Matrizes complexas com múltiplas cavidades ou configurações com ligas exóticas podem estender esse prazo para 12 semanas ou mais.
Posso trocar os tipos de liga no meio da produção sem precisar trocar as ferramentas?
Em muitos casos, uma pequena modificação no molde já é suficiente para a mudança, mas o comportamento térmico e a contração diferem entre o alumínio e o zinco. Realize um pequeno lote de teste e reavalie as dimensões críticas antes de liberar a produção em grande escala. A YPMFG oferece suporte a avaliações de mudança de liga e pode modelar as diferenças de contração para sua geometria específica.
## Tomando uma decisão melhor a longo prazo sobre a fabricação por fundição sob pressão
O parceiro certo para fundição sob pressão não é aquele que oferece o menor preço unitário. É aquele que explica detalhadamente a rastreabilidade do material, os critérios de aceitação de porosidade, os dados de manutenção das ferramentas e o controle da usinagem secundária antes de você fechar o contrato. Envie os desenhos e as especificações de suas peças à YPMFG para uma análise de engenharia. A equipe identificará os riscos do projeto, recomendará opções de liga e acabamento e enviará um orçamento detalhado com itens claramente separados para ferramentas, unidades e acabamento — para que você possa fazer uma comparação que reflita o custo real, e não apenas o preço de tabela.