Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese

La pressofusione è un processo di lavorazione dei metalli in cui una lega fusa di alluminio, zinco, magnesio o rame viene iniettata ad alta pressione in uno stampo in acciaio temprato. Il risultato è un componente quasi finita con stretto tolleranza dimensionale e una finitura superficiale liscia, che non richiede alcuna lavorazione secondaria o ne richiede solo una minima. Il processo è ampiamente utilizzato nei settori automobilistico, aerospaziale e delle apparecchiature industriali poiché consente di conciliare elevati volumi di produzione con una geometria costante. Per qualsiasi acquirente, è fondamentale comprendere il processo di fusione, il tipo di materiale e i controlli di qualità prima di confermare un ordine di produzione.
La maggior parte degli acquirenti si rivolge a produzione di pezzi pressofusi concentrandosi esclusivamente sul prezzo unitario. Ciò costituisce spesso fonte di problemi a valle in termini di costi e qualità. La qualità dei materiali, gli investimenti in attrezzature, controllo della porosità, e lavorazione post-fusione Tutti questi requisiti incidono sul costo totale del progetto e sull’affidabilità dei componenti. Di seguito viene fornita una panoramica pratica degli aspetti da verificare prima di effettuare un ordine.
Il processo di pressofusione in breve
Ogni ciclo inizia con una cavità dello stampo asciutta o lubrificata. Il metallo fuso viene quindi iniettato a pressioni comprese tra 200 e 1.500 bar, a seconda della lega e della geometria del pezzo. Dopo pochi secondi di solidificazione, il pezzo viene espulso e rifilato. L’intero ciclo per un componente di piccole dimensioni può durare meno di 30 secondi; ecco perché la pressofusione si presta meglio alla produzione in serie rispetto alla fusione in sabbia o alla fusione a cera persa.
La durata dello stampo è una variabile fondamentale. Uno stampo per pressofusione ben mantenuto può resistere da 50.000 a 200.000 cicli, ma la fatica termica e l’erosione nelle zone del punto di iniezione e del canale di colata ne ridurranno la durata. Gli acquirenti dovrebbero verificare quanti cicli di stampaggio sono già stati effettuati con lo stampo e se il fornitore segue un programma di ispezione documentato.
Scelte relative ai materiali e al design che determinano la qualità
Le leghe più comuni sono pressofusione di alluminio i tipi A380 e ADC12, e pressofusione di zinco gradi ZA-3 e ZA-5. L’alluminio offre un miglior rapporto resistenza/peso e una maggiore resistenza alla corrosione, mentre lo zinco consente di realizzare profili più nitidi e pareti più sottili. Le leghe di magnesio vengono utilizzate nei casi in cui la riduzione del peso è fondamentale, a un costo più elevato.
Il design è determinante. Uno spessore delle pareti inferiore a 1,5 mm nell’alluminio aumenta il rischio di porosità. Le nervature interne devono avere una conicità di almeno 3 gradi per consentire un'espulsione pulita. Se il vostro pezzo presenta cavità profonde o caratteristiche asimmetriche, richiedete al fornitore un rapporto di simulazione prima che venga realizzato lo stampo. YPMFG può esaminare i disegni dei pezzi e segnalare tempestivamente eventuali problemi di progettazione legati alla fusione, aiutandovi a evitare costose rielaborazioni successive.

Fattori di costo da prevedere nel bilancio
La tabella seguente elenca le principali voci di costo che la maggior parte degli acquirenti tende a sottovalutare:
Il costo nascosto più consistente è spesso rappresentato dalla lavorazione secondaria. Se la vostra stampa richiede tolleranze di foratura lavorate pari a ±0,02 mm su un pezzo fuso, prevedete nel budget lavorazione post-fusione capacità e verificare che il produttore gestisca tale fase internamente o tramite un partner autorizzato.
Errori comuni da evitare negli appalti
Ordini senza certificato di laminazione del materiale. Richiedere sempre un documento di tracciabilità con il numero di colata per ogni lotto.
Ignorare i criteri di accettazione relativi alla porosità. Specificare se si segue la norma AWWA C412, la norma ASTM B873 o un protocollo interno di analisi a raggi X o TAC.
Accettazione di un rapporto di ispezione del primo articolo privo di dati dimensionali. Il rapporto deve includere le misurazioni effettive relative a ogni dimensione critica per la qualità.
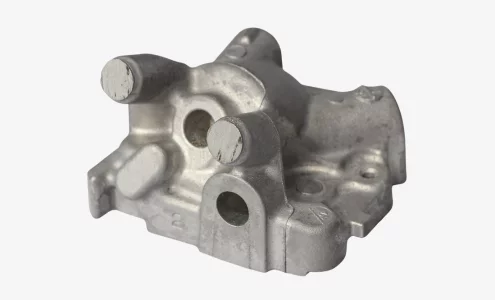
Saltare un Lista di controllo per l'approvvigionamento di pezzi pressofusi che disciplina la proprietà delle attrezzature, le penali per i ritardi nelle consegne e le condizioni relative alle rilavorazioni.
Scegliere il preventivo più economico senza verificare se il prezzo indicato includa la chiusura dello stampo, la rimozione dei canali di colata, la sbavatura e il rivestimento.
Ciascuna di queste lacune si manifesta sul campo sotto forma di resi, fermi di linea o richieste di intervento in garanzia che superano di gran lunga i risparmi iniziali.
## Domande frequenti degli acquirenti sulla produzione di pezzi pressofusi
Quale spessore delle pareti devo prevedere nella progettazione della pressofusione dell'alluminio?
Per la maggior parte dei componenti strutturali in alluminio, lo spessore ottimale delle pareti è compreso tra 2,5 mm e 3,0 mm. Pareti più sottili, inferiori a 1,5 mm, aumentano significativamente il rischio di strappi a caldo e porosità interna. Verifica la geometria con il produttore prima di finalizzare la stampa.
In che modo la pressofusione si differenzia dalla fusione in sabbia per la mia applicazione?
La pressofusione garantisce tolleranze dimensionali più strette, superfici più lisce e tempi di ciclo più rapidi. La fusione in sabbia è indicata per pezzi di grandi dimensioni, in piccole serie o realizzati con un unico materiale. Se la produzione supera alcune migliaia di unità e il pezzo rientra nelle dimensioni massime consentite dalla macchina per pressofusione, la pressofusione rappresenta solitamente la soluzione più conveniente.
Devo possedere gli stampi per la pressofusione o posso noleggiarli?
Esistono entrambe le opzioni. La proprietà degli stampi garantisce stabilità dei costi a lungo termine e la possibilità di passare da un fornitore all’altro. Gli accordi di noleggio o di condivisione degli stampi riducono l’investimento iniziale, ma comportano costi di licenza per ogni ciclo di produzione. Prima di decidere, effettua un confronto dei costi totali su un periodo di 36 mesi.
Quali tempi di consegna devo prevedere dal momento del preventivo alla consegna dei primi articoli?
In genere, la progettazione e la realizzazione degli stampi richiedono da 4 a 8 settimane, seguite da 1 a 2 settimane per la prova e l'ispezione del primo pezzo. Gli stampi complessi a più cavità o le configurazioni con leghe particolari possono allungare questi tempi fino a 12 settimane o più.
È possibile cambiare i tipi di lega durante la produzione senza dover modificare gli stampi?
In molti casi, basta una piccola modifica agli stampi per gestire il passaggio, ma il comportamento termico e il ritiro differiscono tra l’alluminio e lo zinco. Eseguite un breve lotto di prova e ricontrollate le dimensioni critiche prima di avviare la produzione a pieno regime. YPMFG offre supporto nella valutazione dei cambi di lega ed è in grado di modellare le differenze di ritiro per la vostra geometria specifica.
## Come prendere una decisione migliore a lungo termine sulla produzione di pezzi pressofusi
Il partner giusto per la pressofusione non è quello che offre il preventivo unitario più basso. È quello che ti guida attraverso la tracciabilità dei materiali, i criteri di accettazione della porosità, i dati sulla manutenzione degli stampi e il controllo della lavorazione secondaria prima che tu ti impegni. Inviate i disegni e le specifiche dei vostri componenti a YPMFG per una revisione tecnica. Il team segnalerà i rischi di progettazione, consiglierà le leghe e le opzioni di finitura più adatte e vi fornirà un preventivo dettagliato con voci chiaramente separate relative agli stampi, alle unità e alla finitura, in modo che possiate effettuare un confronto che rifletta il costo reale, non solo il prezzo di listino.