Spanish
 English
 German
 Russian
 Japanese
 Korean
 French
 Italian
 Portuguese

La fundición a presión es un proceso de conformado de metales en el que se inyecta, a alta presión, aluminio, zinc, magnesio o una aleación de cobre fundidos en un molde de acero endurecido. El resultado es una pieza de forma casi definitiva con un ajuste ceñido tolerancia dimensional y un acabado superficial liso, listo para un mecanizado secundario mínimo o nulo. Este proceso se utiliza ampliamente en los sectores de la automoción, la industria aeroespacial y los equipos industriales, ya que combina un elevado volumen de producción con una geometría uniforme. Para cualquier comprador, es fundamental comprender el proceso de fundición, el tipo de material y los controles de calidad antes de comprometerse con un pedido de producción.
La mayoría de los compradores se plantean fabricación mediante fundición a presión centrándose únicamente en el precio unitario. Esto suele ser una fuente frecuente de problemas de costes y calidad en las fases posteriores del proceso. La calidad del material, la inversión en utillaje, control de la porosidad, y mecanizado posterior a la fundición Todos estos requisitos influyen en el coste total del proyecto y en la fiabilidad de las piezas. A continuación se ofrece un desglose práctico de lo que hay que comprobar antes de realizar un pedido.
El proceso de fundición a presión, en pocas palabras
Cada ciclo comienza con una cavidad del molde seca o lubricada. A continuación, se inyecta metal fundido a presiones que oscilan entre 200 y 1.500 bar, dependiendo de la aleación y la geometría de la pieza. Tras unos segundos de solidificación, la pieza se expulsa y se recorta. El ciclo completo de un componente pequeño puede durar menos de 30 segundos, por lo que la fundición a presión se adapta mejor a la producción en serie que la fundición en arena o la fundición a la cera perdida.
La vida útil del molde es una variable fundamental. Un molde de fundición a presión bien mantenido puede soportar entre 50 000 y 200 000 inyecciones, pero la fatiga térmica y la erosión en las zonas de la entrada y los canales acortarán ese plazo. Los compradores deben confirmar cuántas inyecciones ha consumido ya el utillaje y si el proveedor sigue un programa de inspección documentado.
Elecciones de materiales y diseño que garantizan la calidad
Las aleaciones más comunes son fundición a presión de aluminio las calidades A380 y ADC12, y fundición a presión de zinc calidades ZA-3 y ZA-5. El aluminio ofrece una mejor relación resistencia-peso y mayor resistencia a la corrosión, mientras que el zinc permite obtener perfiles más definidos y paredes más finas. Las aleaciones de magnesio se utilizan cuando la reducción de peso es fundamental, aunque su coste es elevado.
El diseño lo determina todo. Un espesor de pared inferior a 1,5 mm en aluminio aumenta el riesgo de porosidad. Las nervaduras internas deben tener una inclinación de al menos 3 grados para permitir una expulsión limpia. Si su pieza presenta cavidades profundas o características asimétricas, solicite un informe de simulación al proveedor antes de que se fabriquen los moldes. YPMFG puede revisar los planos de las piezas y señalar a tiempo los problemas de diseño relacionados con la fundición, lo que le ayudará a evitar costosas modificaciones posteriores en los moldes.

Factores de coste que hay que tener en cuenta a la hora de elaborar el presupuesto
En la siguiente tabla se enumeran los principales conceptos de gasto que la mayoría de los compradores subestiman:
El mayor coste oculto suele ser el mecanizado secundario. Si tu plano requiere tolerancias de taladro mecanizadas de ±0,02 mm en una pieza fundida, debes prever en el presupuesto mecanizado posterior a la fundición capacidad y comprobar que el fabricante controle esa fase internamente o a través de un socio autorizado.
Errores habituales en la contratación pública que hay que evitar
Realizar pedidos sin certificado de fábrica del material. Solicita siempre un documento de trazabilidad con el número de lote para cada lote.
No se tienen en cuenta los criterios de aceptación de la porosidad. Especifique si sigue la norma AWWA C412, la norma ASTM B873 o un protocolo interno de rayos X o tomografía computarizada.
Aceptación de un informe de inspección del primer artículo sin datos dimensionales. El informe debe incluir las medidas reales de todas las dimensiones críticas para la calidad.
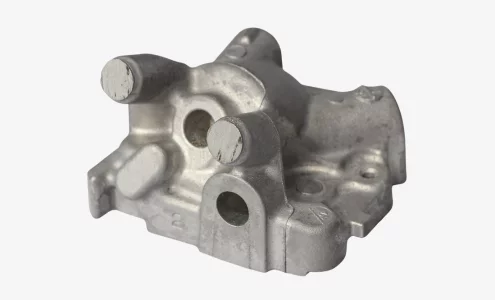
Saltarse un Lista de comprobación para la adquisición de piezas de fundición a presión que abarca la titularidad de las herramientas, las penalizaciones por retrasos en los plazos de entrega y las condiciones relativas a las repeticiones de trabajo.
Elegir el presupuesto más barato sin confirmar si el precio presupuestado incluye el cierre de moldes, la retirada de los canales de colada, el desbarbado y el recubrimiento.
Cada una de estas deficiencias se manifiesta sobre el terreno en forma de devoluciones de piezas, paradas en la línea de producción o reclamaciones de garantía que superan con creces el ahorro inicial.
## Preguntas frecuentes de los compradores sobre la fabricación mediante fundición a presión
¿Qué espesor de pared debo tener en cuenta al diseñar piezas de fundición a presión de aluminio?
Para la mayoría de las piezas estructurales de aluminio, el espesor de pared ideal oscila entre 2,5 mm y 3,0 mm. Las paredes más finas, de menos de 1,5 mm, aumentan considerablemente el riesgo de desgarro en caliente y de porosidad interna. Confirma la geometría con el fabricante antes de finalizar la impresión.
¿En qué se diferencia la fundición a presión de la fundición en arena para mi aplicación?
La fundición a presión ofrece tolerancias dimensionales más ajustadas, superficies más lisas y tiempos de ciclo más rápidos. La fundición en arena es adecuada para piezas más grandes, de menor volumen o fabricadas con un solo material. Si tu tirada supera los pocos miles de unidades y la pieza cabe en el espacio de trabajo de una máquina de fundición a presión, esta última suele ser la opción más rentable.
¿Tengo que ser propietario del utillaje de fundición a presión o puedo alquilarlo?
Existen ambos modelos. Ser propietario del utillaje te garantiza la estabilidad de los costes a largo plazo y la portabilidad entre proveedores. Los acuerdos de alquiler o de uso compartido del utillaje reducen la inversión inicial, pero conllevan el pago de cuotas de licencia por cada pieza fabricada. Realiza una comparación del coste total a lo largo de 36 meses antes de tomar una decisión.
¿Qué plazo de entrega debo esperar desde la solicitud de presupuesto hasta la entrega de las primeras piezas?
El plazo habitual es de entre 4 y 8 semanas para el diseño y la fabricación de los moldes, seguidas de entre 1 y 2 semanas para las pruebas y la inspección del primer artículo. Los moldes complejos de múltiples cavidades o las configuraciones con aleaciones poco comunes pueden alargar este plazo hasta 12 semanas o más.
¿Puedo cambiar de aleación durante la producción sin necesidad de cambiar el utillaje?
En muchos casos, basta con una pequeña modificación del utillaje para realizar el cambio, pero el comportamiento térmico y la contracción difieren entre el aluminio y el zinc. Realiza un lote de prueba breve y vuelve a inspeccionar las dimensiones críticas antes de dar luz verde a la producción a gran escala. YPMFG ofrece apoyo en la evaluación de cambios de aleación y puede modelar las diferencias de contracción para tu geometría específica.
## Cómo tomar una mejor decisión a largo plazo sobre la fabricación mediante fundición a presión
El socio adecuado para la fundición a presión no es aquel que ofrece el presupuesto por unidad más bajo. Es aquel que te guía a través de la trazabilidad de los materiales, los criterios de aceptación de la porosidad, los datos de mantenimiento de las herramientas y el control del mecanizado secundario antes de que te comprometas. Envía los planos y las especificaciones de tus piezas a YPMFG para que el equipo de ingeniería los revise. El equipo señalará los riesgos de diseño, recomendará opciones de aleaciones y acabados, y te enviará un presupuesto detallado con partidas claramente diferenciadas para el utillaje, la unidad y el acabado, de modo que puedas realizar una comparación que refleje el coste real, y no solo el precio de etiqueta.