French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese

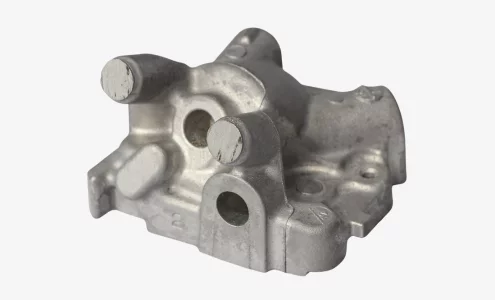
La fabrication par moulage sous pression est un procédé de formage des métaux consistant à injecter, sous haute pression, de l'aluminium, du zinc, du magnésium ou un alliage de cuivre en fusion dans un moule en acier trempé. On obtient ainsi une pièce de forme quasi-définie avec un tolérance dimensionnelle et une finition de surface lisse, ne nécessitant qu'un usinage secondaire limité, voire aucun. Ce procédé est largement utilisé dans les secteurs de l'automobile, de l'aérospatiale et des équipements industriels, car il permet de concilier un volume de production élevé et une géométrie homogène. Pour tout acheteur, il est essentiel de bien comprendre le procédé de moulage, la nuance du matériau et les points de contrôle qualité avant de passer une commande de production.
La plupart des acheteurs procèdent ainsi : fabrication par moulage sous pression en se concentrant uniquement sur le prix unitaire. Cela est souvent à l'origine de problèmes de coûts et de qualité en aval. La qualité des matériaux, les investissements en outillage, contrôle de la porosité, et usinage après moulage Ces exigences ont toutes une incidence sur le coût total du projet et sur la fiabilité des pièces. Vous trouverez ci-dessous une liste pratique des éléments à vérifier avant de passer commande.
Le procédé de moulage sous pression en bref
Chaque cycle commence avec une cavité de moule sèche ou lubrifiée. Le métal en fusion est ensuite injecté à des pressions comprises entre 200 et 1 500 bars, en fonction de l'alliage et de la géométrie de la pièce. Après quelques secondes de solidification, la pièce est éjectée puis ébavurée. Le cycle complet pour un petit composant peut durer moins de 30 secondes, ce qui explique pourquoi le moulage sous pression est mieux adapté à la production en grande série que le moulage au sable ou le moulage à la cire perdue.
La durée de vie de l'outil est un facteur déterminant. Un outil de moulage sous pression bien entretenu peut supporter entre 50 000 et 200 000 cycles, mais la fatigue thermique et l'érosion au niveau de la buse et des canaux d'alimentation réduiront cette durée. Les acheteurs doivent vérifier le nombre de cycles déjà effectués par l'outil et s'assurer que le fournisseur respecte un programme d'inspection documenté.
Des choix de matériaux et de conception au service de la qualité
Les alliages les plus courants sont les suivants : moulage sous pression d'aluminium les nuances A380 et ADC12, et moulage sous pression de zinc nuances ZA-3 et ZA-5. L'aluminium offre un meilleur rapport résistance/poids et une meilleure résistance à la corrosion, tandis que le zinc permet d'obtenir des contours plus nets et des parois plus fines. Les alliages de magnésium sont utilisés lorsque la réduction du poids est essentielle, mais leur coût est élevé.
La conception est déterminante. Une épaisseur de paroi inférieure à 1,5 mm dans l'aluminium augmente le risque de porosité. Les nervures internes doivent présenter un angle de dépouille d’au moins 3 degrés pour permettre une éjection sans problème. Si votre pièce comporte des cavités profondes ou des caractéristiques asymétriques, demandez un rapport de simulation au fournisseur avant la fabrication des outils. YPMFG peut examiner les plans de la pièce et signaler très tôt les problèmes de conception liés au moulage, ce qui vous évitera des coûts élevés de réoutillage ultérieurs.

Éléments de coût à prendre en compte dans le budget
Le tableau ci-dessous répertorie les principaux postes de dépenses que la plupart des acheteurs sous-estiment :
Le coût caché le plus important est souvent celui de l'usinage secondaire. Si votre plan de fabrication prévoit des tolérances d'alésage de ±0,02 mm sur une pièce moulée, prévoyez dans votre budget usinage après moulage capacité et vérifier que le fabricant assure le contrôle de cette étape en interne ou par l'intermédiaire d'un partenaire agréé.
Erreurs courantes à éviter en matière d'achats
Commande sans certificat d'usine du matériau. Demandez systématiquement un document de traçabilité indiquant le numéro de coulée pour chaque lot.
Non-respect des critères d'acceptation relatifs à la porosité. Précisez si vous suivez la norme AWWA C412, la norme ASTM B873 ou un protocole interne de radiographie ou de tomodensitométrie.
Acceptation d'un rapport d'inspection du premier article ne comportant aucune donnée dimensionnelle. Le rapport doit inclure les mesures réelles pour chaque cote critique pour la qualité.
Sauter un Liste de contrôle pour l'approvisionnement en pièces moulées sous pression qui porte sur la propriété des outillages, les pénalités liées aux délais de livraison et les conditions de reprise.
Choisir le devis le moins cher sans vérifier si le prix indiqué comprend le moulage, le retrait des canaux d'alimentation, l'ébavurage et le revêtement.
Chacune de ces lacunes se traduit sur le terrain par des retours de pièces, des arrêts de production ou des réclamations au titre de la garantie dont le coût dépasse de loin les économies initiales.
## Questions fréquemment posées par les acheteurs concernant la fabrication par moulage sous pression
Quelle épaisseur de paroi dois-je prévoir pour la fabrication par moulage sous pression d'aluminium ?
Pour la plupart des pièces structurelles en aluminium, une épaisseur de paroi comprise entre 2,5 mm et 3,0 mm constitue le compromis idéal. Des parois plus fines, inférieures à 1,5 mm, augmentent considérablement le risque de fissuration à chaud et de porosité interne. Vérifiez votre géométrie auprès du fabricant avant de valider l'impression.
En quoi le moulage sous pression diffère-t-il du moulage au sable pour mon application ?
Le moulage sous pression offre des tolérances dimensionnelles plus strictes, des surfaces plus lisses et des temps de cycle plus courts. Le moulage au sable convient aux pièces de grande taille, produites en petites séries ou composées d’un seul matériau. Si votre série dépasse quelques milliers d’unités et que la pièce s’adapte aux dimensions d’une machine de moulage sous pression, cette dernière solution est généralement la plus rentable.
Dois-je posséder les outils de moulage sous pression ou puis-je les louer ?
Ces deux modèles existent. La propriété des outillages vous garantit une stabilité des coûts à long terme et une flexibilité permettant de changer de fournisseur. Les formules de location ou de partage d’outillages réduisent l’investissement initial, mais entraînent des frais de licence par pièce moulée. Réalisez une comparaison des coûts totaux sur 36 mois avant de prendre votre décision.
Quel délai dois-je prévoir entre la demande de devis et la livraison des premiers échantillons ?
En règle générale, il faut compter entre 4 et 8 semaines pour la conception et la fabrication des moules, suivies de 1 à 2 semaines pour les essais et le contrôle du premier article. Les moules complexes à plusieurs cavités ou les configurations utilisant des alliages rares peuvent prolonger ce délai jusqu'à 12 semaines, voire plus.
Puis-je changer de type d'alliage en cours de production sans avoir à réajuster l'outillage ?
Dans de nombreux cas, une modification mineure de l’outillage suffit pour effectuer cette transition ; toutefois, le comportement thermique et le retrait diffèrent entre l’aluminium et le zinc. Réalisez un petit lot d’essai et vérifiez à nouveau les cotes critiques avant de lancer la production à grande échelle. YPMFG vous accompagne dans l’évaluation des changements d’alliage et peut modéliser les différences de retrait pour votre géométrie spécifique.
## Prendre une meilleure décision à long terme concernant la fabrication par moulage sous pression
Le bon partenaire en moulage sous pression n’est pas celui qui propose le devis unitaire le plus bas. C’est celui qui vous accompagne tout au long du processus — traçabilité des matériaux, tolérances de porosité, données de maintenance des outillages et contrôle de l’usinage secondaire — avant que vous ne vous engagiez. Envoyez les plans et les spécifications de vos pièces à YPMFG pour une analyse technique. L'équipe identifiera les risques liés à la conception, vous recommandera des alliages et des options de finition, et vous remettra un devis détaillé avec des postes clairement séparés pour l'outillage, l'unité et la finition — afin que vous puissiez effectuer une comparaison reflétant le coût réel, et pas seulement le prix affiché.