Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese

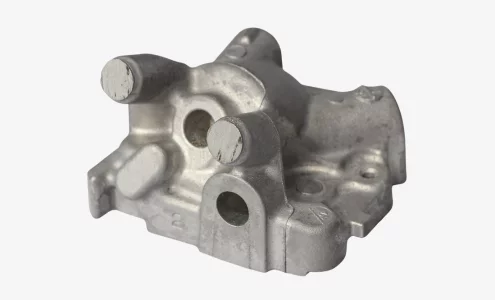
ダイカスト成形は、溶融したアルミニウム、亜鉛、マグネシウム、または銅合金を、高圧下で硬化鋼製の金型に射出する金属成形プロセスである。その結果、 ニアネットシェイプ部品 きつく 寸法公差 また、表面仕上げも滑らかで、二次加工をほとんど、あるいは全く行わなくてもよい状態に仕上がります。このプロセスは、大量生産と均一な形状を両立させるため、自動車、航空宇宙、産業機器の各分野で広く採用されています。購入者にとっては、生産発注を決定する前に、鋳造プロセス、材料のグレード、および品質チェックポイントを理解しておくことが不可欠です。
多くの購入者は、次のようなアプローチをとります ダイカスト製造 単価のみに焦点を当てていた。これが、下流工程におけるコストや品質の問題を引き起こすよくある原因となっている。材料のグレード、金型への投資、 気孔率の制御、および 鋳造後の機械加工 これらの要件はすべて、プロジェクトの総コストや部品の信頼性に影響を与えます。以下に、発注前に確認すべき事項について、実践的な内訳を示します。
ダイカスト成形プロセスの概要
各サイクルは、乾燥状態または潤滑された金型キャビティから始まります。その後、合金や部品の形状に応じて、200~1,500バールの圧力で溶融金属が射出されます。数秒間の凝固後、部品が排出され、トリミングが行われます。 小型部品の場合、サイクル全体が30秒未満で完了するため、ダイカストは砂型鋳造やロストワックス鋳造よりも大量生産に適しています。
金型の寿命は極めて重要な要素です。適切にメンテナンスされたダイカスト金型は50,000~200,000ショットの耐久性がありますが、熱疲労やゲート・ランナー部での侵食により、その寿命は短くなります。 購入者は、その金型がこれまでに何ショット使用されたか、またベンダーが文書化された検査スケジュールに従っているかを確認する必要があります。
品質を高める素材とデザインの選択
最も一般的な合金は以下の通りです。 アルミニウムダイカスト A380およびADC12グレード、ならびに 亜鉛ダイカスト ZA-3およびZA-5グレード。アルミニウムは、より優れた強度対重量比と耐食性を備えている一方、亜鉛はより鋭い形状や薄い肉厚に対応できる。マグネシウム合金は、軽量化が極めて重要とされる用途で使用されるが、コストは高くなる。
設計がすべてを決定づけます。アルミニウムの肉厚が1.5 mm未満の場合、気孔が発生するリスクが高まります。 スムーズな離型を可能にするため、内部リブは少なくとも3度のテーパーをつける必要があります。部品に深いポケットや非対称な形状がある場合は、金型製作に入る前にサプライヤーにシミュレーションレポートの提出を依頼してください。YPMFGでは、部品図面を精査し、鋳造に関連する設計上の問題を早期に指摘することで、後々の高額な金型修正費用を回避できるよう支援いたします。

予算に組み込むべきコスト要因
以下の表は、多くの購入者が過小評価しがちな主なコスト項目をまとめたものです:
最も大きな隠れたコストは、多くの場合、二次加工です。鋳造部品に対して、加工後の穴の公差を±0.02 mmとする仕様が印刷物に明記されている場合は、そのための予算を確保してください。 鋳造後の機械加工 生産能力を確認し、その工程が当該メーカー自身によって、あるいは提携パートナーを通じて管理されていることを確認する。
避けるべき調達におけるよくあるミス
製鋼所の証明書なしで発注すること。各ロットについて、必ずヒート番号のトレーサビリティ文書を請求してください。
多孔率の許容基準を無視します。AWWA C412、ASTM B873、または社内のX線・CTスキャン手順のいずれに従うかを指定してください。
寸法データが含まれていない初回製品検査報告書を受け入れる。報告書には、品質上重要なすべての寸法について、実際の測定値が記載されている必要がある。
スキップする ダイカスト調達チェックリスト これには、金型の所有権、リードタイム遅延による違約金、および手直しに関する条件が含まれます。
ゲート処理、スプルー除去、バリ取り、コーティングが見積価格に含まれているかどうかを確認せずに、最も安い見積もりを選ぶこと。
こうした課題のそれぞれが、現場では返品、生産ラインの停止、あるいは保証請求といった形で表面化し、その結果、当初のコスト削減効果をはるかに上回る損失をもたらしています。
## ダイカスト製造に関して購入者からよく寄せられる質問
アルミニウムダイカストでは、どのような肉厚を設計すべきでしょうか?
ほとんどの構造用アルミニウム部品において、肉厚は2.5 mmから3.0 mmが最適です。1.5 mm未満の薄い肉厚では、熱割れや内部気孔が発生するリスクが大幅に高まります。プリントを確定する前に、鋳造業者と形状を確認してください。
私の用途において、ダイカストと砂型鋳造はどのように異なるのでしょうか?
ダイカストは、より厳しい寸法公差、より滑らかな表面仕上げ、そしてより短いサイクルタイムを実現します。砂型鋳造は、大型で、生産数量が少ない、あるいは単一材料の部品に適しています。生産数量が数千個を超え、かつ部品がダイカスト機の加工範囲内に収まる場合は、通常、ダイカストの方がコスト効率に優れています。
ダイカスト金型は自社で所有する必要があるのでしょうか、それともレンタルすることも可能ですか?
どちらのモデルも存在します。金型の所有権を持つことで、長期的なコストの安定性と、サプライヤーを跨いだ汎用性が得られます。レンタルや金型共有の契約は、初期投資を削減できますが、ショットごとのライセンス料が発生します。決定する前に、36か月間の総コスト比較を行ってください。
見積もりから初回試作品までのリードタイムはどのくらいを見込めばよいでしょうか?
一般的なスケジュールとしては、金型の設計・製作に4~8週間、その後、試作および初回製品検査に1~2週間を要します。複雑な多キャビティ金型や特殊合金の使用が求められる場合は、この期間が12週間以上に及ぶこともあります。
生産の途中で、金型を交換せずに合金を変えることはできますか?
多くの場合、金型をわずかに修正するだけで対応できますが、アルミニウムと亜鉛では熱的挙動や収縮率が異なります。本格生産を開始する前に、少量の試験ロットを製造し、重要寸法を再検査してください。YPMFGでは、合金の変更に関する評価をサポートしており、お客様の特定の形状に合わせた収縮率の違いをシミュレーションすることも可能です。
## ダイカスト製造におけるより良い長期的な意思決定
適切なダイカストパートナーとは、単に単価が最も安い業者ではありません。契約を締結する前に、材料のトレーサビリティ、気孔率の許容基準、金型のメンテナンスデータ、二次加工の管理について、丁寧に説明してくれるパートナーこそが最適なパートナーです。 YPMFGに部品の図面と仕様書をお送りいただければ、技術レビューを行います。当社のチームが設計上のリスクを指摘し、合金や仕上げの選択肢を提案した上で、金型費、単価、仕上げ費用を明確に区分した詳細な見積書をお送りいたします。これにより、単なる表示価格ではなく、真のコストを反映した比較が可能になります。