Portuguese
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian

Resposta rápida:
A fundição de peças de alumínio envolve o vazamento de alumínio fundido em moldes para criar componentes metálicos complexos com excelente relação resistência-peso e boa usinabilidade. Os métodos mais comuns são fundição sob pressão, fundição em areia, e fundição em molde permanente. Para CNC de precisão peças, fundição sob pressão e fundição por cera perdida normalmente entregam as tolerâncias mais justas, muitas vezes dentro de ±0.05mm. A escolha do material, a espessura de parede e acabamento da superfície os requisitos devem orientar a seleção do seu processo.
A fundição de alumínio tornou-se um dos métodos de fabricação mais utilizados nos setores automotivo, aeroespacial, eletrônico e de equipamentos industriais. Muitos engenheiros e equipes de compras enfrentam decisões difíceis ao selecionar o processo de fundição certo para seus projetos. As estimativas de custo frequentemente conflitam com as expectativas de qualidade, e as especificações técnicas podem não estar alinhadas com o que uma fundição consegue produzir realisticamente.
A YPMFG oferece Peças usinadas por CNC serviços de fabricação que integram fundição com usinagem de precisão para entregar componentes acabados prontos para montagem. Este guia aborda as questões práticas que compradores e engenheiros precisam responder antes de se comprometer com um projeto de fundição de alumínio.
Entendendo os processos de fundição de alumínio
A fundição de alumínio abrange vários métodos de fabricação distintos, cada um com capacidades e estruturas de custo diferentes. Entender essas diferenças ajuda os compradores a tomar decisões informadas no início do processo de compras.
Fundição sob pressão usa alta pressão para forçar o alumínio fundido em moldes de aço. Esse processo produz peças com excelente acabamento superficial e consistência dimensional apertada. Funciona melhor para produções em grande volume, nas quais o alto custo de ferramental pode ser diluído em milhares de unidades.
Fundição em areia cria moldes a partir de areia compactada em torno de um modelo. Esse método é adequado para produção de volume médio a baixo e permite tamanhos de peça maiores. O acabamento superficial é mais rugoso que o da fundição sob pressão, então a usinagem posterior geralmente é necessária para superfícies funcionais.
Fundição em molde permanente usa moldes metálicos reutilizáveis alimentados por gravidade com alumínio fundido. Oferece melhor controle dimensional que a fundição em areia, com custos de ferramental menores que a fundição sob pressão. Esse processo é ideal para peças que exigem boas propriedades mecânicas sem a despesa do ferramental de alta pressão.
Fundição de precisão emprega moldes de casca cerâmica criados em torno de modelos de cera. Entrega peças próximas da forma final, com excelente qualidade superficial e capacidade para geometrias complexas. Esse método é preferido para componentes intrincados, nos quais a usinagem seria proibitivamente caro.
A escolha entre esses processos afeta o prazo de entrega, o custo unitário, as tolerâncias e a qualidade superficial. Cada método também tem limitações quanto à espessura mínima de parede, ao tamanho máximo da peça e à resolução de detalhe alcançável.
Seleção de liga de alumínio para fundição
As ligas de alumínio determinam as propriedades mecânicas, a fundibilidade e os requisitos de pós-processamento do seu componente final. Selecionar a liga errada pode levar a problemas de porosidade, má usinabilidade ou resistência insuficiente em serviço.
As ligas de fundição mais usadas incluem:
A380 continua sendo a escolha mais popular para fundido sob pressão peças de alumínio devido à sua excelente fluidez e propriedades mecânicas equilibradas. A356 é preferida quando o tratamento térmico é necessário para alcançar níveis mais altos de resistência. Ligas ricas em silício, como a A413, fluem bem, mas sacrificam parte do desempenho mecânico.
A seleção da liga deve considerar os requisitos de carga da peça’s, o ambiente operacional, as necessidades de soldagem ou acabamento e as restrições de orçamento. Consultar seu parceiro de fabricação no início da fase de design pode evitar mudanças caras de material mais tarde na produção.
Tolerâncias e capacidades de acabamento superficial
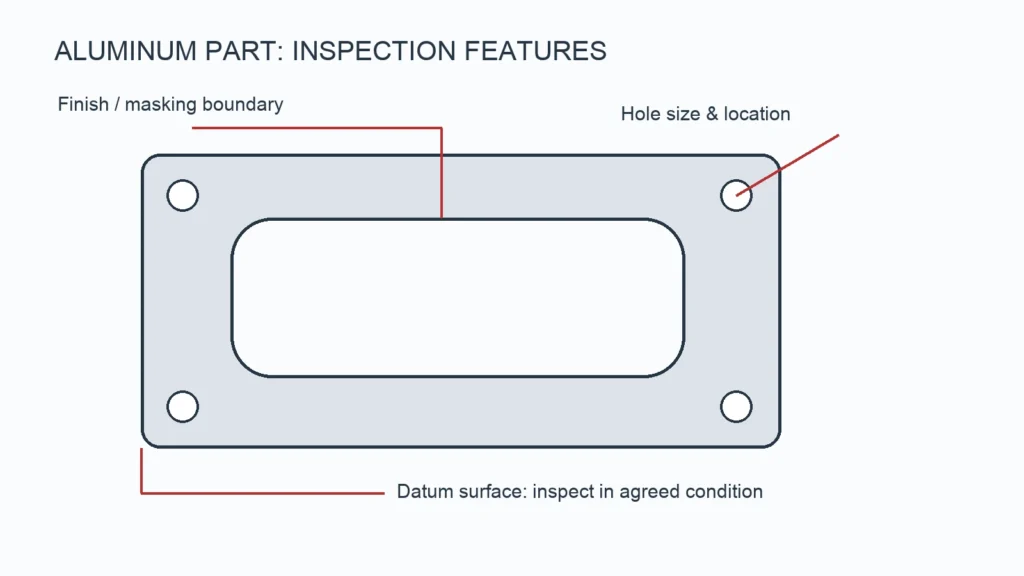
Os requisitos de tolerância dimensional e acabamento superficial influenciam diretamente qual processo de fundição é apropriado e quanta usinagem secundária será necessária. Essas especificações também afetam significativamente seu custo por unidade.
Para Usinagem CNC de peças fundidas, as faixas de tolerância comuns por processo incluem:
Fundição sob pressão: ±0.05 a ±0.1mm para recursos padrão
Fundição por cera perdida: ±0.1 a ±0.2mm dependendo do tamanho
Fundição em molde permanente: ±0.1 a ±0.15mm
Fundição em areia: ±0.2 a ±0.5mm para recursos gerais
Os requisitos de acabamento superficial são normalmente medidos em valores Ra. Peças fundidas sob pressão podem alcançar 1.6 a 3.2 μm Ra como fundidas, enquanto a fundição por cera perdida pode chegar a 0.8 a 1.6 μm Ra. Superfícies fundidas em areia geralmente variam de 6.3 a 12.5 μm Ra e quase sempre exigem usinagem para interfaces funcionais.
Ao especificar tolerâncias em seus desenhos, indique apenas o que é funcionalmente necessário. Especificar tolerâncias em excesso em recursos não críticos eleva o custo sem agregar valor ao produto final.
Fatores de custo na fundição de alumínio
Entender a estrutura de custos da fundição de alumínio ajuda os compradores a avaliar orçamentos com precisão e identificar onde é possível economizar sem comprometer a qualidade.
Vários fatores-chave determinam o custo total de um projeto de fundição de alumínio:
Custo de ferramentas: Ferramentais de fundição sob pressão são caros, mas se amortizam em grandes volumes. Modelos para fundição em areia são mais baratos, porém menos duráveis. A fundição por cera perdida exige modelo e ferramental para injeção de cera.
Custo dos materiais: Os preços do alumínio primário flutuam com as condições de mercado. A seleção da liga e o teor de sucata também afetam as despesas com material.
Complexidade da peça: Geometrias complexas com rebaixos, paredes finas ou recursos intrincados aumentam a dificuldade do processo e reduzem o rendimento.
Volume de produção: Volumes maiores justificam ferramental caro e automação. Volumes baixos podem ser mais econômicos com fundição em areia ou modelos impressos em 3D.
Requisitos de pós-processamento: Usinagem, tratamento térmico, tratamento superficial e inspeção aumentam o custo final entregue.
Nível de qualidade: Certificações aeroespaciais e automotivas exigem documentação, testes e controle de processo adicionais.
Os compradores devem solicitar detalhamento de custos dos fornecedores em vez de aceitar orçamentos de valor global. Essa abordagem revela onde os custos estão alocados e onde mudanças de design poderiam reduzir despesas.
Defeitos comuns de fundição e prevenção
A prevenção de defeitos é fundamental para reduzir taxas de refugo e garantir qualidade consistente das peças. Conhecer os defeitos comuns e suas causas-raiz ajuda tanto projetistas quanto fabricantes a evitar retrabalho caro.
A porosidade é o defeito mais frequente na fundição de alumínio. Ocorre quando gás ou contração fica preso dentro da peça durante a solidificação. A porosidade pode enfraquecer o componente e causar falhas sob carga ou pressão. Projeto adequado de canais de alimentação e massalotes, junto com resfriamento controlado, pode minimizar esse risco.
Juntas frias se formam quando dois fluxos de metal fundido se encontram sem se fundir completamente. Esse defeito geralmente resulta de temperaturas baixas de vazamento ou velocidades lentas de preenchimento. Garantir a temperatura adequada do banho e parâmetros de fundição otimizados evita a formação de juntas frias.

Rechupes aparecem quando a peça contrai durante a solidificação sem alimentação adequada. Massalotes e sistemas de canais apropriados direcionam o metal fundido para compensar a contração. Softwares de simulação podem prever as localizações de rechupes antes do início da fundição.
Inclusões de areia ocorrem quando o material do molde se desprende e entra no metal fundido. Esse problema é mais comum na fundição em areia e pode danificar superfícies usinadas. Resistência adequada do molde e manuseio cuidadoso reduzem os riscos de inclusão.
Fissuras superficiais podem surgir durante o resfriamento devido a tensões térmicas. Características de projeto que criam taxas de resfriamento desiguais devem ser evitadas ou modificadas para promover solidificação uniforme.
Padrões de qualidade e métodos de inspeção
Os requisitos de qualidade variam significativamente entre setores. Aplicações automotivas, aeroespaciais e médicas exigem diferentes níveis de inspeção e documentação para componentes fundidos.
As normas de qualidade comuns para fundição de alumínio incluem:
ISO 9001 para sistemas gerais de gestão da qualidade
IATF 16949 para produção automotiva e peças de serviço relevantes
AS9100 para gestão da qualidade aeroespacial
NADCAP para acreditação de processos especiais
Normas específicas de clientes para grandes OEMs
Os métodos de inspeção para peças fundidas incluem medição dimensional com CMM, radiografia de raios X para defeitos internos, ensaio por líquido penetrante para fissuras superficiais, exame metalográfico para avaliação da microestrutura e ensaios mecânicos para verificação de tração e dureza.
Solicitar ao fornecedor um plano detalhado de inspeção e ensaio antes do início da produção garante que todas as características críticas de qualidade sejam verificadas. Esse plano deve especificar níveis de amostragem, critérios de aceitação e requisitos de documentação.
Diretrizes de design para peças de alumínio fundido
Um bom design para fabricabilidade reduz defeitos, melhora o rendimento e diminui o custo. Seguir diretrizes consolidadas de projeto de fundição durante a fase de engenharia evita problemas de produção e retrabalho posteriormente.
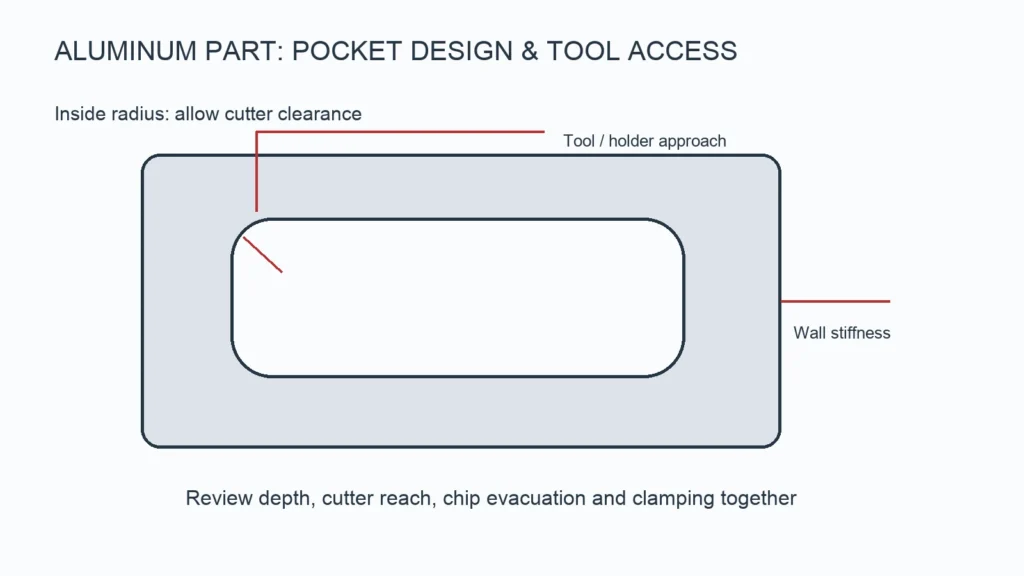
As principais recomendações de projeto incluem manter espessura de parede uniforme entre 2 e 4mm para a maioria dos processos, usar raios de filete generosos nos cantos internos para reduzir a concentração de tensões e melhorar o fluxo de metal, evitar mudanças bruscas de seção que causam pontos quentes e rechupes, fornecer ângulos de saída adequados de pelo menos 1 a 2 graus para desmoldagem e projetar as posições dos insertos para garantir o posicionamento correto durante a fundição.
Recursos roscados devem ser projetados como insertos roscados ou furos roscados após a fundição, em vez de roscas fundidas, que são difíceis de produzir de forma confiável e muitas vezes exigem retrabalho.
A YPMFG apoia revisões de projeto para projetos que exigem soluções personalizadas em alumínio. Os engenheiros podem avaliar os projetos quanto à fundibilidade antes que o ferramental seja comprometido, identificando possíveis problemas que poderiam afetar o rendimento ou o custo.
Selecionando o parceiro de fabricação certo
Escolher um parceiro de fabricação competente é tão importante quanto selecionar o processo de fundição certo. Experiência, equipamentos, sistemas de qualidade e comunicação afetam o resultado final do seu projeto.
Critérios importantes para avaliar fornecedores de fundição incluem:
Variedade de processos de fundição oferecidos e expertise em cada um
Usinagem CNC capacidades para operações secundárias
Certificações do sistema de gestão da qualidade e rastreabilidade
Suporte de engenharia para design para fabricabilidade
Capacidade de produção e confiabilidade do prazo de entrega
Agilidade de comunicação e abordagem de gestão de projetos
Capacidade de atender desde a prototipagem até corridas de produção completas
Um fornecedor que oferece tanto fundição quanto usinagem de precisão sob o mesmo teto pode agilizar o processo, da peça fundida bruta ao componente acabado. Essa integração reduz a complexidade de coordenação e melhora o controle de qualidade geral.
Perguntas que os compradores costumam fazer sobre fundição de alumínio
Qual é o prazo de entrega típico de um projeto de fundição de alumínio? Os prazos variam conforme o processo e o volume. O ferramental de fundição sob pressão leva de 3 a 6 semanas, seguido pela produção de amostras em 1 a 2 semanas. A fundição em areia exige de 2 a 4 semanas para confecção do modelo e entrega das amostras. O prazo de entrega da produção completa depende da quantidade do pedido e do agendamento.
É possível trabalhar a partir de modelos CAD 3D sem desenhos 2D? Muitos fornecedores conseguem produzir amostras apenas com dados 3D. No entanto, a produção formal normalmente exige desenhos 2D completos com tolerâncias, indicações de acabamento superficial e especificações de material claramente definidas.
Como os custos de fundição se comparam à peças usinadas usinagem a partir de bloco maciço? A fundição geralmente é mais eficiente em material e mais econômica para geometrias complexas. A usinagem a partir de tarugo maciço é preferível para volumes baixos ou quando propriedades mecânicas máximas são necessárias do material laminado.
Qual é a quantidade mínima de pedido para fundição de alumínio? O MOQ varia conforme o processo. A fundição em areia consegue produzir protótipos únicos de forma econômica. A fundição sob pressão normalmente exige corridas mínimas de 500 a 1000 peças para justificar o investimento em ferramental. A fundição por cera perdida tem requisitos de MOQ menores para peças pequenas e complexas.
Vocês podem fornecer certificados de material e relatórios de inspeção? Fornecedores idôneos devem fornecer certificados de usina para as matérias-primas, registros de parâmetros de processo e relatórios de inspeção de cada lote de produção. Esses documentos devem estar disponíveis mediante solicitação e incluídos nos embarques.
Quais tratamentos superficiais estão disponíveis para peças de alumínio fundido? Os tratamentos comuns incluem anodização para resistência ao desgaste e à corrosão, pintura a pó para acabamentos decorativos e protetores, pintura líquida, conversão por cromatização e acabamento natural sem revestimento para superfícies funcionais usinadas.
Tomando uma decisão melhor a longo prazo
A fundição de peças de alumínio oferece um caminho versátil e econômico para produzir componentes metálicos de precisão quando o processo, o material e o parceiro de fabricação certos são selecionados. A complexidade das opções de ligas, das variações de processo, dos requisitos de tolerância e das normas de qualidade significa que um planejamento cuidadoso evita erros custosos.
Os projetos de fundição mais bem-sucedidos começam com requisitos claros, especificações de projeto realistas e comunicação aberta entre o comprador e o fabricante. Obter uma revisão de engenharia do seu projeto antes de comprometer o ferramental pode revelar oportunidades de melhorar o rendimento, reduzir o custo e simplificar a produção.
Você pode enviar suas especificações para a YPMFG para uma análise gratuita avaliação de projeto. Nossa equipe de engenharia avaliará a fundibilidade, recomendará o processo mais adequado e fornecerá um orçamento detalhado, incluindo ferramental e preço por unidade, para sua análise.