Profilés en aluminium extrudés sur mesure et haute performance. Précision de ± 0,1 mm. Livraison sous 7 jours.


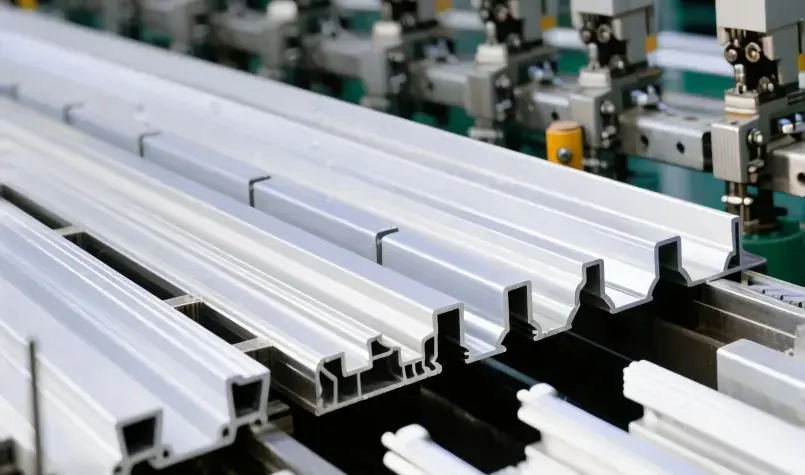
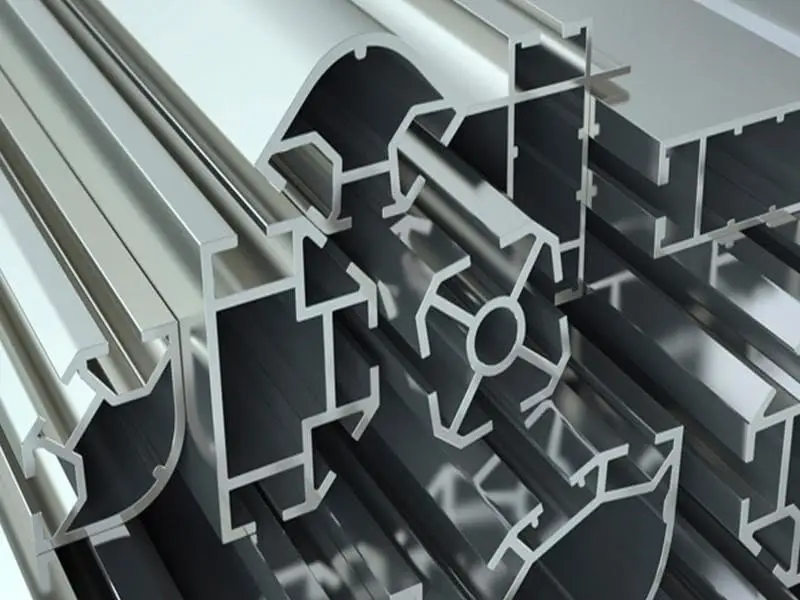
YP-MFG propose des services de profilés en aluminium extrudés sur mesure pour les prototypes et la production en petites séries. L'entreprise est en mesure d'extruder de nombreux types de profilés en aluminium sur mesure, présentant différentes sections transversales.
Centre de production comprenant au total 70 lignes de presses d'extrusion d'une capacité allant de 600 tonnes à 3 800 tonnes, capable de traiter des extrusions de complexité et de quantités variées. Toutes les usines sont certifiées ISO 9001:2015 .
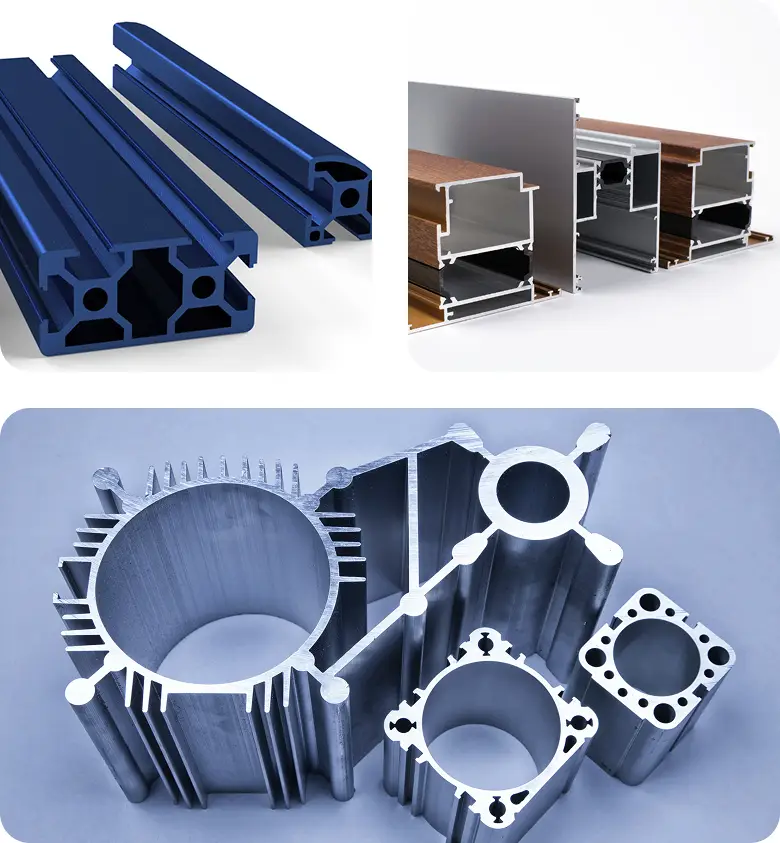
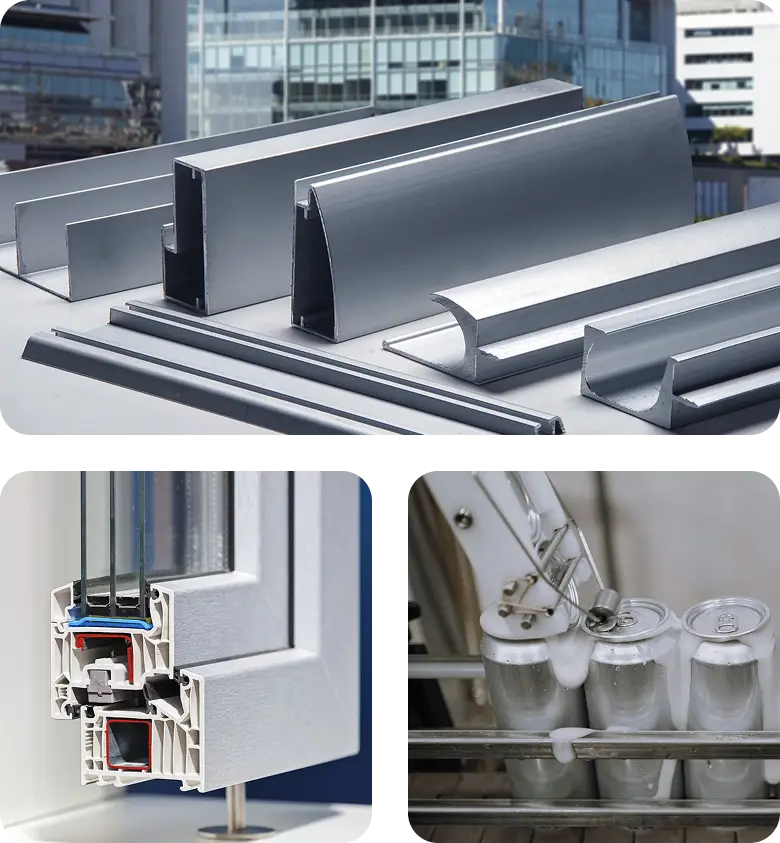
sont conçus pour s'adapter à vos formes, spécifications et applications spécifiques. Utilisation dans les secteurs de la construction et de l'architecture · de l'automobile et des transports · de l'électricité et de l'électronique · des produits de grande consommation. Plus précisément, ils sont utilisés dans les fenêtres, les encadrements de portes, les auvents, les murs-rideaux, les luminaires, les pare-soleil et les systèmes de mains courantes.
YP-MFG propose des profilés en aluminium sur mesure et standard, alliant haute qualité et prix compétitifs pour vos projets.
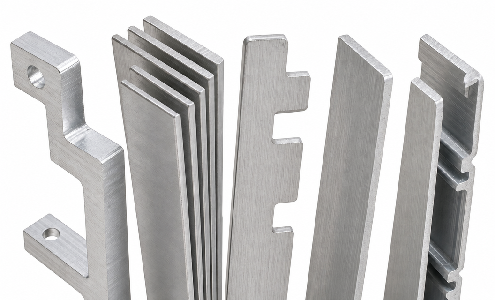
Lorsque les profilés standard ne répondent pas aux exigences en matière de fonctionnalité, de coût ou de conception, la solution réside dans la fabrication sur mesure. Les services d’extrusion d’aluminium entièrement personnalisés de YP-MFG vous permettent de choisir la forme, la couleur, la finition de surface et le matériau.
Notre équipe examine vos plans, vérifie la faisabilité du projet et choisit le procédé le plus adapté afin de vous garantir des résultats de haute qualité dans des délais courts.
Nous prenons en charge différents types personnalisés, notamment :
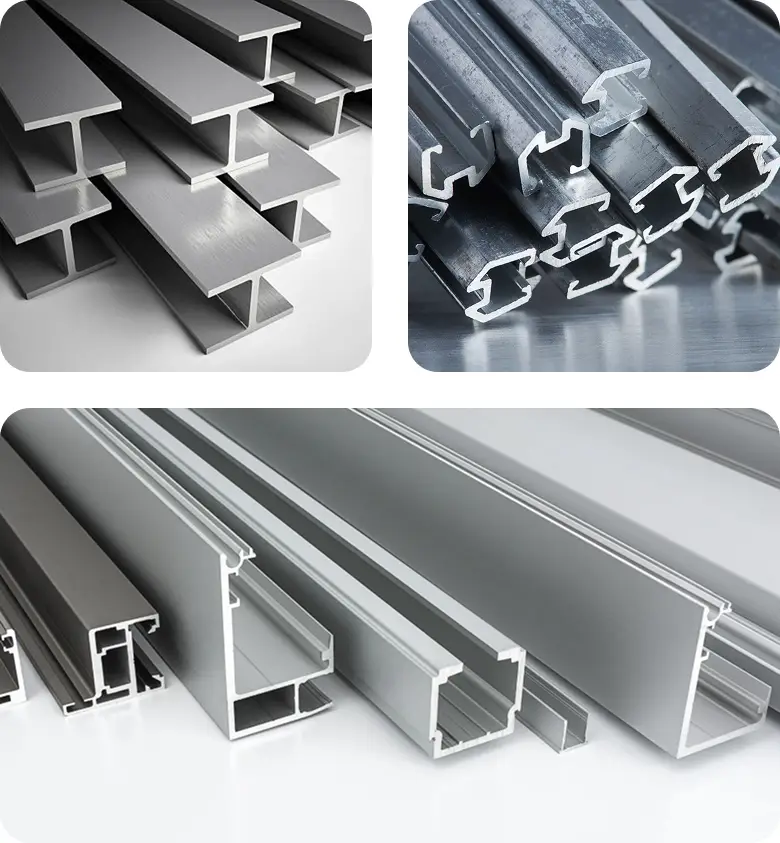
Pour les projets qui ne nécessitent que la résistance, les formes et les fonctionnalités de base dont vous avez besoin, les profilés en aluminium extrudé courants constituent une solution rapide et économique . YP-MFG propose une large gamme de profilés extrudés couramment utilisés pour des applications générales.

Alliage d'aluminium robuste, offrant une bonne résistance à la corrosion et facile à usiner. Utilisé pour les pièces de structure, les composants de machines et les applications automobiles où la résistance est un critère essentiel. Se soude et se fixe facilement.

Alliage de résistance moyenne présentant un fini de surface lisse et facilitant l'extrusion. Couramment utilisé dans le secteur du bâtiment, notamment pour les châssis de fenêtres, les profilés de portes et les moulures. Se prête bien à l'anodisation et au revêtement par poudrage.

Aluminium pur présentant une forte résistance à la corrosion et une conductivité électrique élevée. Utilisé pour les équipements chimiques, les composants électriques et les machines destinées à l'industrie agroalimentaire. Doux et facile à façonner, mais moins résistant que d'autres alliages.
Crée une couche d'oxyde protectrice qui empêche la corrosion et assure l'isolation électrique. Disponible en finitions naturelle, noire et colorée pour des applications architecturales et électroniques.
Revêtement en poudre séché au four sur de l'aluminium pour une finition résistante et colorée. Résiste aux rayures, aux rayons UV et aux produits chimiques. Large gamme de couleurs pour une utilisation en extérieur et à des fins décoratives .
Procédé de revêtement uniforme utilisant un courant électrique pour déposer la peinture de manière homogène sur des formes complexes. Il offre une finition lisse et une bonne protection contre la corrosion pour les pièces automobiles.
Le brossage mécanique crée une texture à grain directionnel qui masque les rayures et les empreintes de doigts. Très prisé pour les appareils électroniques grand public, l'électroménager et les moulures architecturales à l'aspect métallique.
Les billes de verre sous haute pression confèrent à la surface une texture mate uniforme. Elles éliminent les traces d'usinage et garantissent un aspect homogène pour les pièces de précision et les applications décoratives .
L'application de peinture liquide offre un choix illimité de couleurs à moindre coût. Elle est idéale pour les prototypes, les petites séries et les applications où la correspondance des couleurs est essentielle.
Imprime des logos, du texte et des graphismes directement sur des surfaces en aluminium. L'encre, très résistante, adhère parfaitement aux panneaux de commande, aux plaques signalétiques et aux produits de marque.
Un laser de haute précision enlève de la matière pour créer des marquages permanents, des numéros de série et des motifs détaillés. Un procédé propre permettant d'obtenir des arêtes nettes, idéal pour l'identification et les travaux décoratifs.
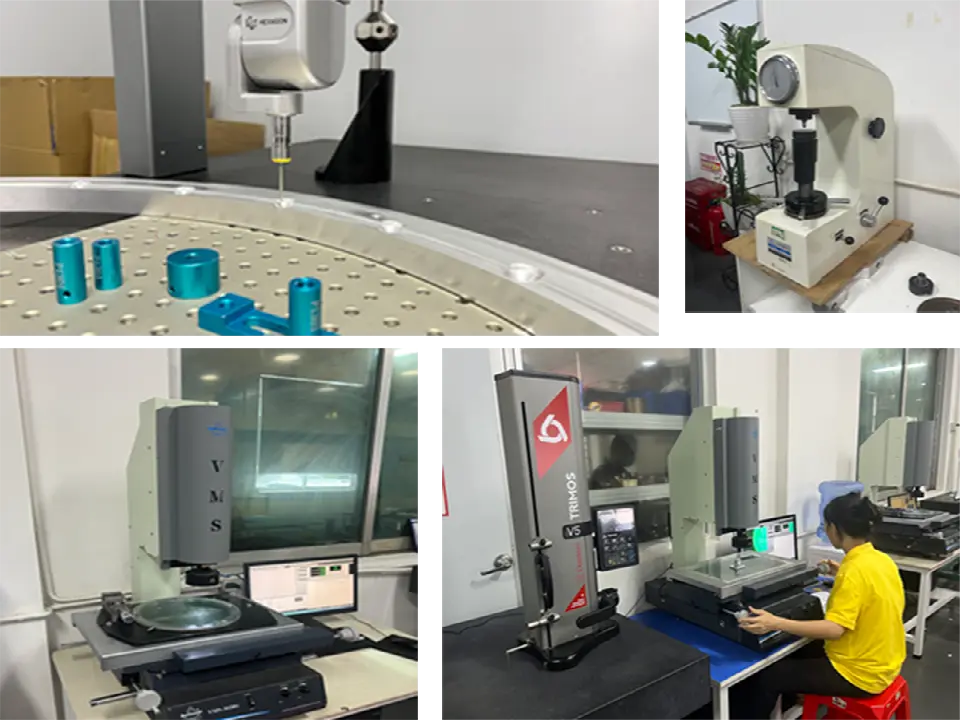
Nous mesurons des paramètres clés tels que la largeur de la section transversale, la hauteur, l'épaisseur de paroi, la longueur totale, la rectitude, la planéité, la perpendicularité et l'ajustement des trous ou des fentes. Les outils d'inspection comprennent des pieds à coulisse, des micromètres, des jauges de hauteur et des machines de mesure par coordonnées (CMM).
Tous les profilés sont contrôlés afin de détecter d'éventuelles rayures, bosses, fissures, bulles d'air, bavures, marques d'extrusion et déformations. Un éclairage adapté et un grossissement sont utilisés pour repérer les défauts superficiels les plus infimes.
Sur demande, nous fournissons les résultats des essais de résistance et de dureté, ainsi que des rapports RoHS et des certificats de matériaux, en fonction des besoins du projet.
Contrôle total sur la finition de surface, les formes des profils, les nuances de matériaux et les options de couleur. Respectez scrupuleusement les spécifications requises pour vos applications, quel que soit votre secteur d'activité.
Les dimensions critiques sont respectées avec une tolérance de ±0,1 mm. Les dimensions standard sont maintenues avec une tolérance de ±0,15 mm. Une précision constante pour répondre aux exigences d'ajustement et de fonctionnement.
Réalisation rapide des outillages et adaptation des matériaux. Profils standard livrés sous 7 jours. Géométries complexes réalisées sous 10 à 15 jours sans modification des matrices.
Téléchargez vos plans ou contactez nos spécialistes pour obtenir une assistance technique
Demande de renseignements. Réponse rapide
dans les 24 heures.
L'extrusion de l'aluminium est le processus consistant à faire passer une billette d'aluminium chauffée à travers une matrice sur mesure afin de former des profilés présentant une section transversale spécifique. Chez YP-MFG, nous suivons un processus de production standard et éprouvé :
Le processus commence par l'usinage des matrices, qu'elles soient pleines, creuses ou semi-creuses, ainsi que par le préchauffage des billettes, généralement entre 400 et 500 °C. L'aluminium est ensuite extrudé — de manière directe ou indirecte, à chaud ou à froid — en fonction des alliages d'aluminium utilisés et de l'utilisation finale.
Une fois extrudé, le profilé est refroidi, étiré et découpé à la longueur souhaitée. D’autres étapes, telles que le vieillissement pour améliorer la résistance et la dureté, la finition de surface pour l’aspect et la fonctionnalité, ou l’assemblage, peuvent être réalisées selon les besoins. Chaque profilé en aluminium sur mesure est soumis à une inspection et à un conditionnement avant sa livraison.
Les industries ont recours à des profilés en aluminium sur mesure pour leur rapport résistance/poids et leur flexibilité de conception. Vous trouverez ci-dessous quelques-unes des applications les plus courantes.
Châssis de machines, postes de travail et systèmes d'automatisation.
Châssis automobiles, remorques et composants de carrosserie ferroviaire.
Portes, fenêtres, murs-rideaux, mains courantes et façades.
Châssis solaires, composants d'éoliennes et structures offshore.
Boîtiers, boîtiers pour LED et dissipateurs thermiques.
Léger et résistant.
Un rapport résistance/poids élevé permet de réduire
la charge structurelle
Résistant à la corrosion
Une couche d'oxyde naturelle empêche la rouille et la détérioration
Flexibilité de conception
Des sections transversales complexes réalisables en une seule
étape
Rentable
Coûts d'usinage inférieurs à ceux des blocs en aluminium massif
Montage facile
Compatibilité avec les rainures en T et méthodes d'assemblage simples
Recyclable
Le matériau recyclable 100% contribue à la réalisation des objectifs de développement durable
Coût initial des outillages
La fabrication de matrices nécessite un investissement initial
Changements de forme limités
Les modifications de profil nécessitent la fabrication de nouveaux outils de découpage
Gaspillage de matériaux
La découpe et la mise en place génèrent des chutes de matière
Restrictions de taille
Dimensions maximales des profilés limitées par la
capacité de la presse
Variations de surface
Les lignes d'extrusion peuvent nécessiter un traitement ultérieur
Sensibilité à la température
Diminution de la résistance à des températures élevées
De la billette brute au produit fini, l'extrusion de l'aluminium est un processus précis qui comporte plusieurs étapes. Regardez la vidéo pour découvrir comment chaque étape donne vie à des profilés sur mesure.
Des tolérances plus strictes entraînent des coûts de fabrication plus élevés. L'utilisation d'outils de précision et la mise en place d'étapes d'inspection supplémentaires augmentent les coûts de production.
Choisissez des tolérances adaptées aux besoins de votre projet. Les tolérances standard conviennent à la plupart des applications et permettent de limiter les coûts. N'optez pour des tolérances plus strictes que lorsque les pièces doivent s'emboîter avec précision.
YP-MFG respecte les normes ISO 9001-C. Les dimensions critiques sont contrôlées avec une tolérance de ±0,1 mm, tandis que les autres dimensions sont maintenues à ±0,15 mm. YP-MFG vous aide à choisir la spécification de tolérance adaptée à votre projet d’extrusion d’aluminium sur mesure, sans que vous ayez à payer pour une précision dont vous n’avez pas besoin.
Tubes en acier avec raccords mécaniques
Les tubes en acier peuvent être assemblés sans soudure à l'aide de cornières, de vis agricoles métalliques ou de raccords mécaniques et de colliers de serrage.
Méthodes alternatives
Les fixations mécaniques et les adhésifs constituent des alternatives au soudage. Les profilés en acier offrent une résistance supérieure à celle de l'aluminium, mais nécessitent un assemblage plus complexe. Pour les portiques CNC, les tubes en acier équipés de supports conviennent, bien que les profilés extrudés en aluminium restent plus faciles à assembler.
L'épaisseur de paroi d'un profilé extrudé en aluminium dépend de plusieurs considérations pratiques :
L'épaisseur des parois est généralement définie lors de la phase de conception, en trouvant le juste équilibre entre résistance, poids et coût, en fonction de l'utilisation prévue de la pièce.
L'épaisseur de paroi généralement recommandée se situe entre 1,0 mm et 2,5 mm.
Le choix final doit tenir compte à la fois des exigences mécaniques, du poids et du coût, en fonction de l’application de la pièce en aluminium extrudé.
Oui, YP-MFG propose des services de prototypage et d'extrusion d'aluminium en petites séries. Nous pouvons fabriquer des pièces d'échantillon à des fins de test et de validation avant le lancement de la production en série.
Notre service de prototypage vous permet de :
Les coûts dépendent de plusieurs facteurs principaux :
Type de matériau Les différents alliages d'aluminium ont des prix variables. Les alliages courants, tels que le 6061 et le 6063, sont moins chers que les métaux spéciaux.
Taille de la pièce Les profilés plus volumineux nécessitent davantage de matière première et peuvent exiger l'utilisation de presses plus grandes, ce qui engendre des coûts plus élevés.
Complexité de la conception
Autres facteurs influant sur le prix
Vous souhaitez connaître le coût de votre projet ? Envoyez vos plans et vos cahiers des charges à YP-MFG. Nous vous proposerons un devis précis, adapté à vos besoins réels.
Commencez par faire des choix de conception judicieux pour réduire les coûts. Veillez à ce que l'épaisseur des parois soit uniforme, car les variations d'épaisseur compliquent l'outillage et le rendent plus coûteux. Privilégiez les coins arrondis plutôt que les angles vifs, et optez pour des conceptions symétriques lorsque c'est possible. Essayez de réduire au minimum les rainures et les fentes de vis, et évitez les rainures profondes et étroites , difficiles à former lors de l’extrusion.
Privilégiez les alliages d'aluminium standard, tels que le 6061 ou le 6063, plutôt que les métaux spéciaux. Commandez en grandes quantités afin de répartir les coûts d'outillage sur un plus grand nombre de pièces. Utilisez des tolérances standard, sauf si des tolérances serrées sont réellement nécessaires pour votre application. Optez pour des finitions de surface plus simples et envisagez d'utiliser des profils de matrice existants s'ils conviennent à votre projet.
Préparez soigneusement votre conception et respectez-la. Les modifications apportées après la fabrication des outils peuvent rapidement coûter très cher. Collaborez avec votre fournisseur de profilés en aluminium dès le début de la phase de conception afin qu’il puisse identifier les éventuels problèmes de coût avant que vous ne vous engagiez dans la fabrication d’outils onéreux.
Oui, les profilés en aluminium 100% sont recyclables sans perte de résistance ni de qualité. Le recyclage permet de réduire les coûts de fabrication et l'empreinte carbone par rapport à la production d'aluminium neuf. Les profilés en aluminium peuvent être réutilisés à de nombreuses reprises, ce qui en fait un choix idéal pour les projets respectueux de l'environnement tout en conservant les mêmes performances.
Il existe trois grands types de matrices :
Matrices pleines. Utilisées pour les profilés simples et pleins, sans sections creuses ni cavités internes. Ce sont les matrices les plus basiques et les plus économiques.
Matrices creuses. Créer des profilés à sections creuses ou à tubes intégrés. Ces matrices sont plus complexes car elles nécessitent des mandrins pour former les cavités internes.
Matrices semi-creuses. Fabriquer des profilés comportant des sections partiellement fermées, comme des profilés en C ou des cornières avec des fentes. En termes de complexité et de coût, ceux-ci se situent à mi-chemin entre les matrices pleines et les matrices creuses.
10 mm x 10 mm, 20 mm x 20 mm, 30 mm x 30 mm, 40 mm x 40 mm, 45 mm x 45 mm, 50 mm x 50 mm, 60 mm x 60 mm, 80 mm x 80 mm, 100 mm x 100 mm, 160 mm x 160 mm.
Il s'agit là de profils types de profilés en aluminium à rainures en T utilisés dans les applications de charpente et d'assemblage. Différents secteurs, tels que ceux des fenêtres, des portes ou de la construction de structures, peuvent recourir à des dimensions standard différentes en fonction de leurs exigences spécifiques.