Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese
簡単な答え:
金属プレス機は、順送金型または単工程金型を用いて、平らな金属板を精密な部品に成形します。適切なプレス機の選定には、定格トン数、ストローク長、送り方式、および達成可能な部品公差という4つの要素が関係します。トン数が不十分なプレス機を選択すると、金型のたわみや寸法公差のばらつきが生じます。 一方、トン数が過剰なプレス機を選定すると、エネルギーの浪費やメンテナンスの増加につながります。ほとんどの量産部品は5~100トンの範囲に収まりますが、厚板加工の場合は200トン以上が必要になることもあります。導入を決定する前に、部品の図面とプレスの仕様書を照合し、金型セットのクリアランスを確認してください。
部品図面、材料仕様書、および生産数量目標が提示されています。どのプレス機を選択するかによって、これらの目標を許容可能なコストで達成できるかどうかが決まります。YPMFGは、以下の要件を満たす必要がある購買担当者様と連携しています。 金属プレス機 特定の部品要件を満たしつつ、決して使用することのない機能に過剰な費用をかけることなく。
金属プレス機は実際にはどのような働きをするのか
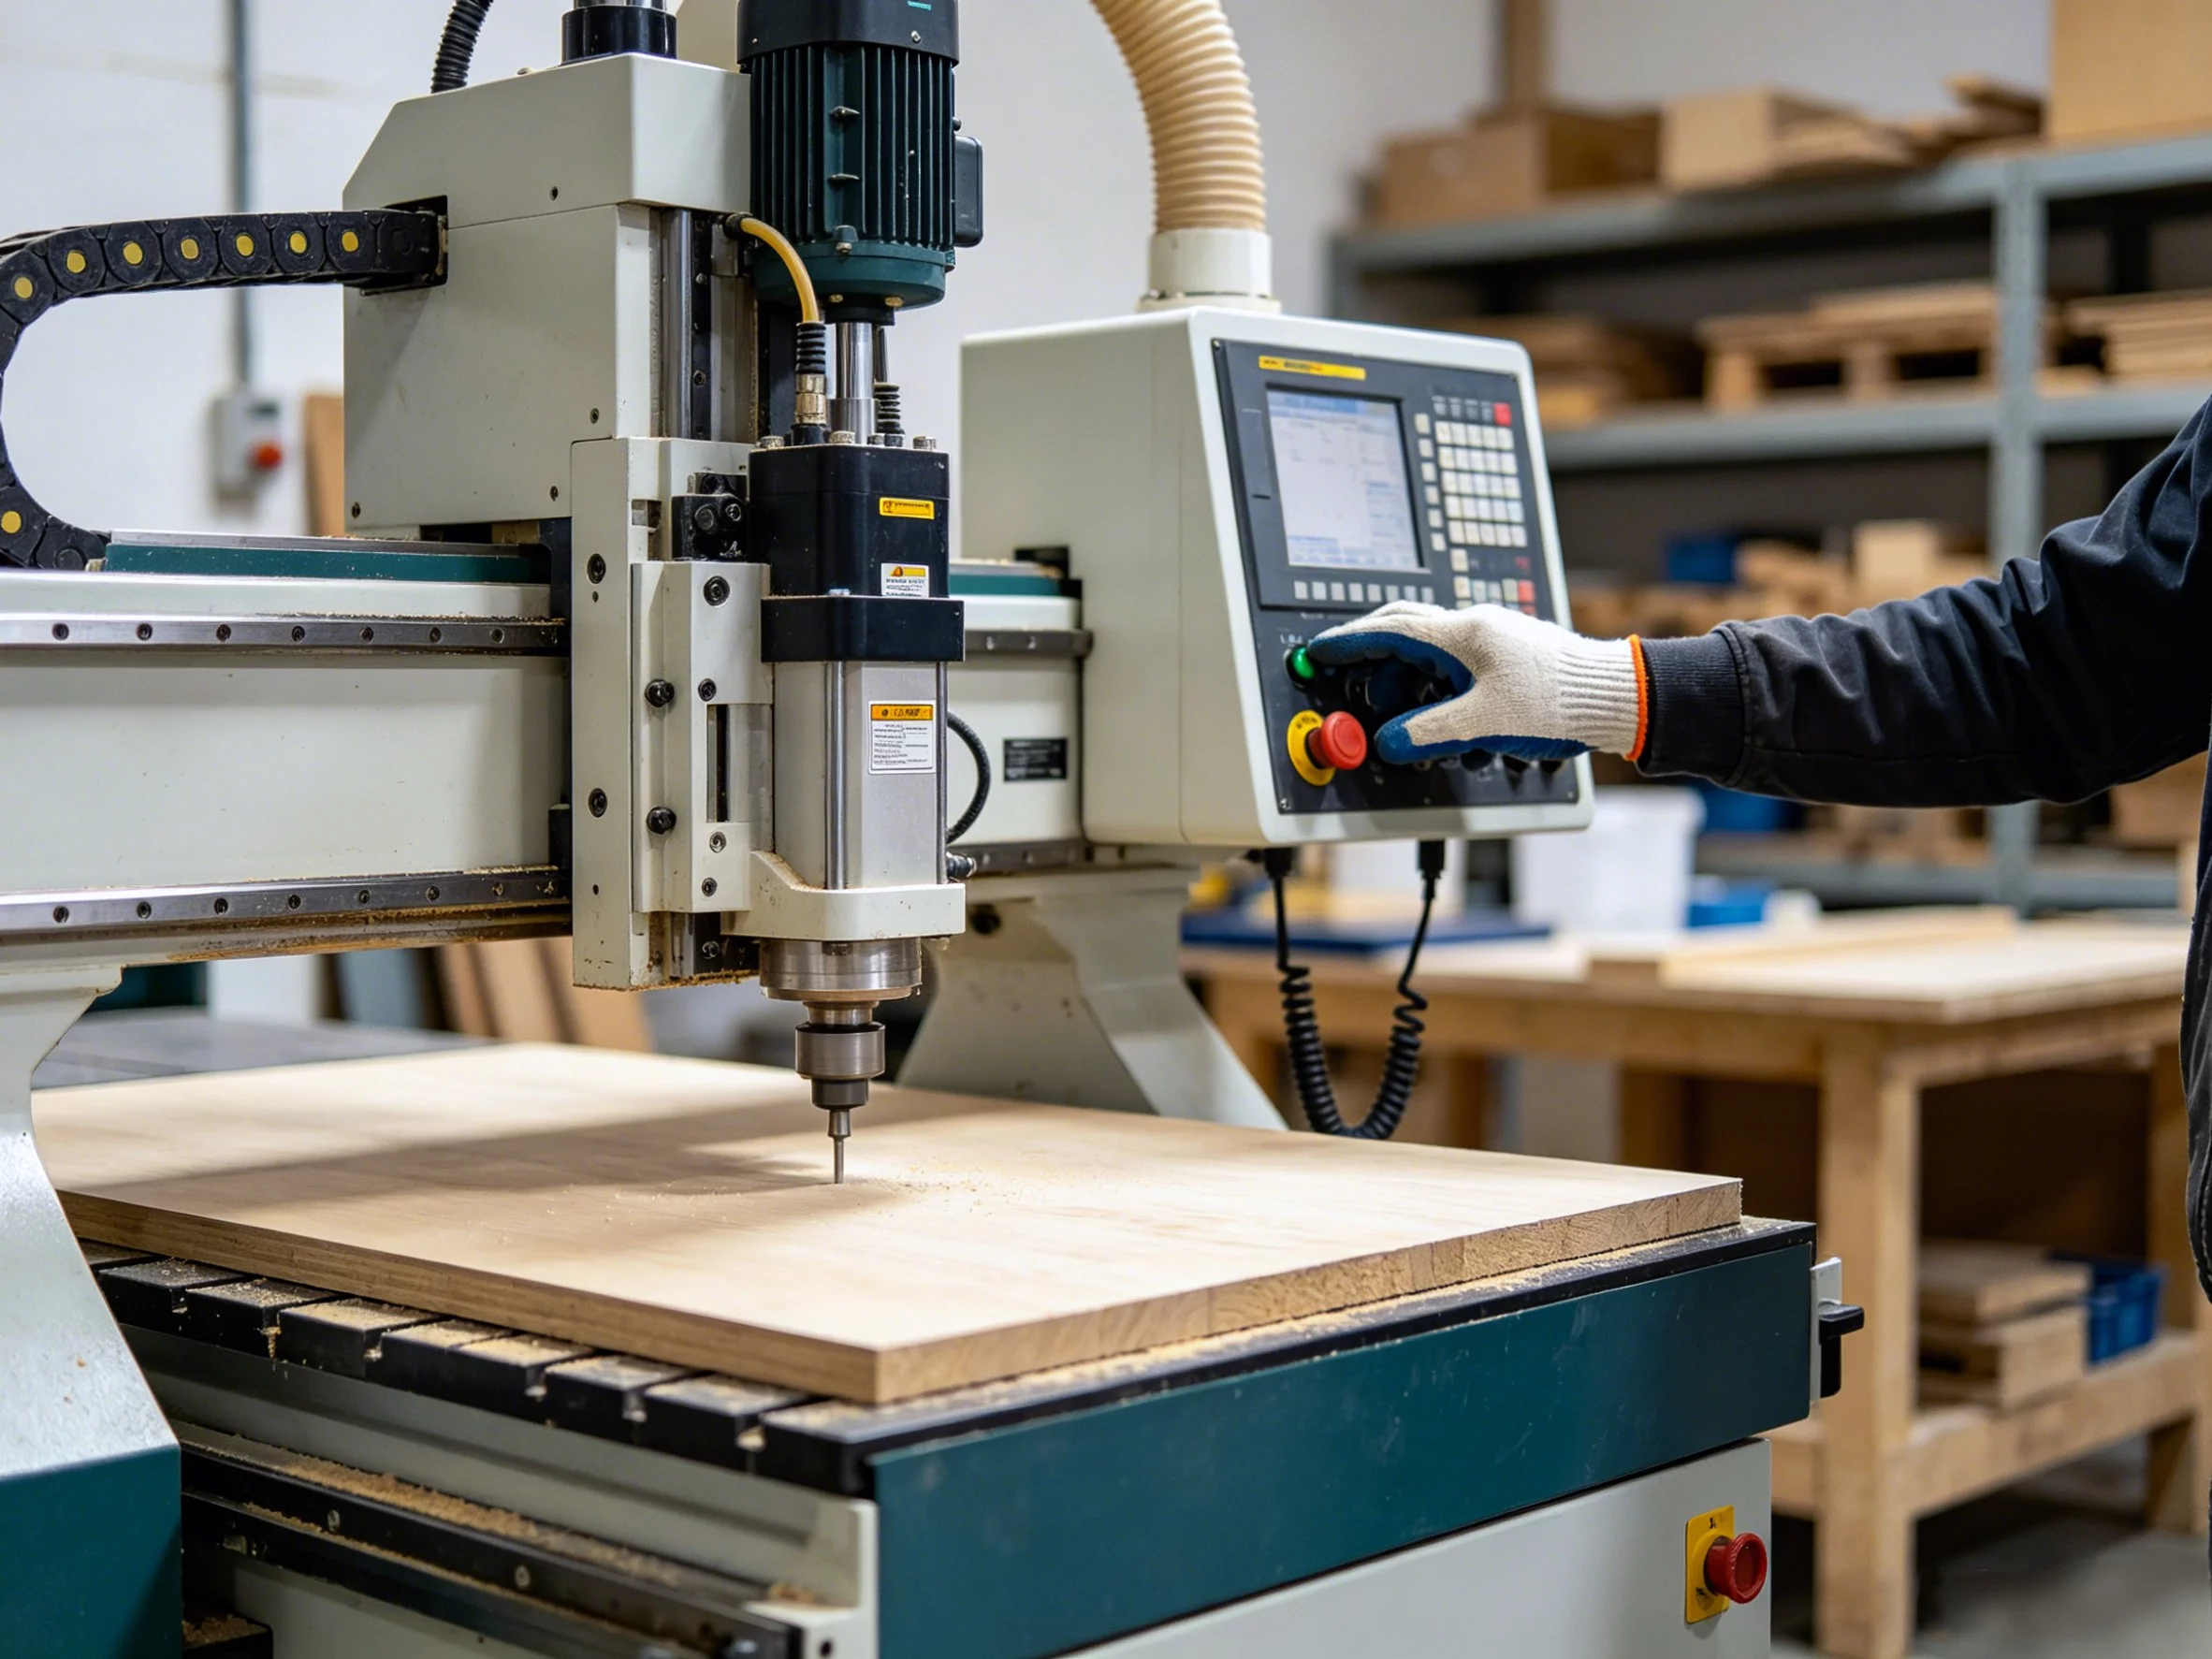
プレス機は、金型セットを介して制御された下向きの力を加え、板金を切断、曲げ、または成形します。生産工程では、このプロセスが1時間あたり数千回繰り返されます。ストローク機構を理解することは重要です。なぜなら、それがサイクル速度、力特性、および金型の適合性を決定づけるからです。
購入前に確認すべき主な仕様
プレス機を選定する前に、これらのパラメータを部品の図面および材料のグレードと照らし合わせて確認してください:

各値を設計図面と照らし合わせて確認してください。汎用プレスが特定の部品群の要件をすべて満たすことはめったにありません。YPMFGでは、お客様の部品仕様を確認し、指定されたプレスの定格が、お客様の公差範囲および材料範囲をカバーしているかどうかを検証いたします。
プレス機の種類:機械式、油圧式、サーボ式
機械式プレスはクランクシャフトとフライホイールを採用しています。迅速かつ安定したストロークを実現し、大量生産に最適です。 段階的プレス加工 作動します。油圧プレスでは、複雑な成形加工や順送成形加工向けに、加圧力曲線を調整することができます。サーボ駆動式プレスでは、ラムの位置をプログラムで制御できるため、多工程金型や繊細なばね材の加工に役立ちます。
速度と柔軟性のトレードオフがあります。機械式プレス機はサイクル時間が最も短いですが、ストロークの途中で加える力を調整することはできません。サーボ式プレス機は1サイクルあたりの動作速度は遅くなりますが、薄板や反発力の強い素材における不良品を削減できます。単一の部品を大量に安定して生産する場合、通常は機械式プレス機がコスト効率に優れた選択肢となります。
隠れたコストを生み出すよくある選定のミス
調達レビューでは、以下の4つの誤りが繰り返し見受けられます:
確定した生産仕様ではなく、「使用される可能性がある」最も厚い材料に合わせてトン数を決定する。
金型レイアウトと送りシステムの位置合わせを考慮していない。ステップ送りプレスで送りを行う場合、 順送金型 各ステーションで登録エラーが発生します。
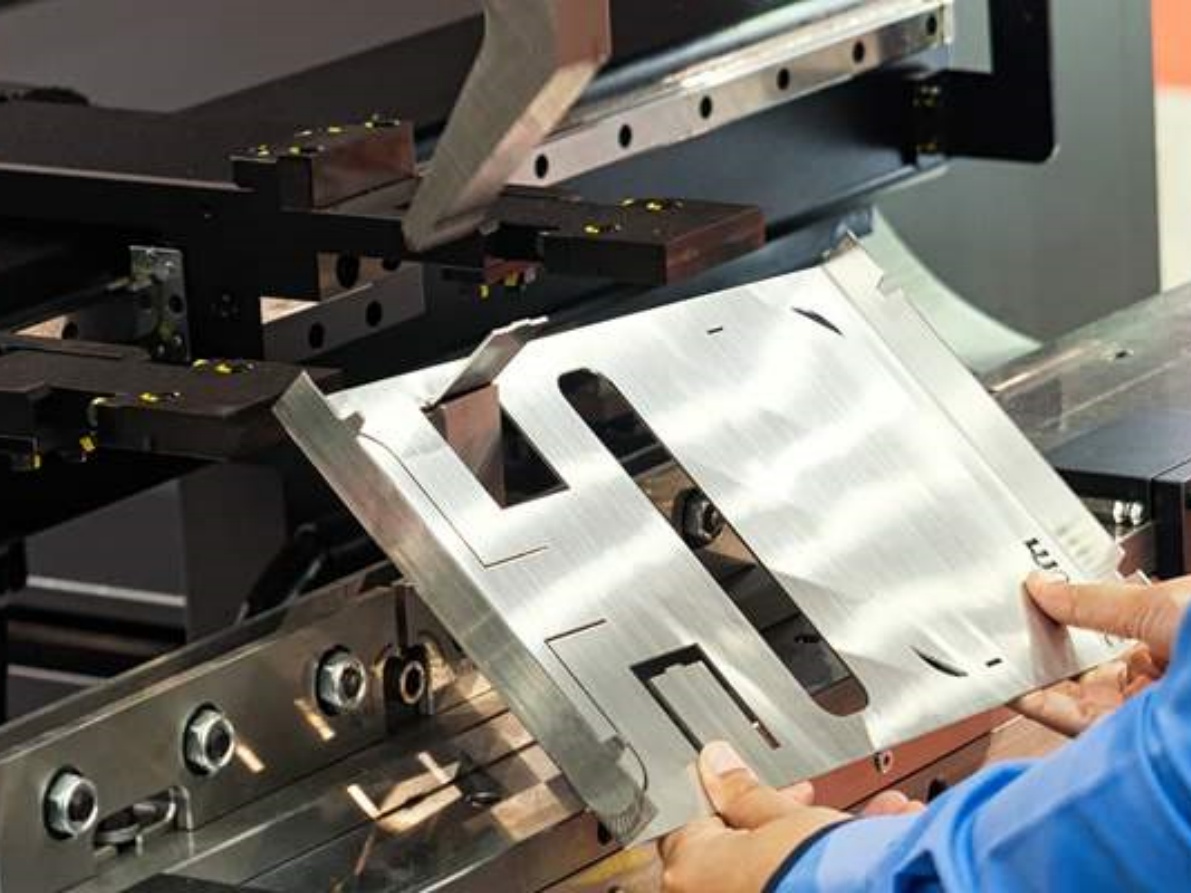
RAMの並列性チェックを省略しています。RAMの傾きがわずか0.1 mmであっても、数千回のヒットを重ねるごとに蓄積され、許容範囲が広がってしまいます。
プレス仕様書でダイセットのクリアランスを確認していない。クリアランスが不十分だと、バリの発生や摩耗の加速を招く。 工具の摩耗 サイコロの面に。
購入前の監査では、各項目を一つひとつ確認してください。短時間の技術レビューを行うだけで、生産段階でのデバッグや手直しにかかる時間を数週間も短縮できます。
## 金属プレス機を選ぶ前に確認すべき実用的なポイント
実際にどのくらいのトン数が必要なのでしょうか?
材料のせん断面積から必要な力を算出し、そこに安全率1.5を乗じてください。サプライヤーの技術チームが、お客様の具体的な金型レイアウトや材料グレードに基づいて、この計算値の妥当性を確認することができます。
同じプレス機で、厚さの異なるシートを混在させて加工することはできますか?
通常はできません。ほとんどのプレス機は、厚さの許容範囲がおよそ±0.5 mmに設定されています。厚さが異なる部品を加工する場合は、専用のプレス機、または金型クリアランスを調整できるサーボユニットを使用してください。
ダイの位置合わせ精度をどのように確認すればよいですか?
プレス仕様のバックゲージの繰り返し精度(精密機種では多くの場合±0.025 mm)を確認し、金型セットの公差の積み上げが当該値と一致していることを、金型の最終決定前に確認してください。
どのくらいのメンテナンス間隔を想定すべきでしょうか?
稼働時間8~10時間ごとに潤滑を行い、2,000時間ごとにベアリングの全面点検を行い、OEMのスケジュールに従ってクラッチまたはブレーキの点検を行ってください。これらの点検間隔については、プレスメーカーに書面で確認してください。
長期的な観点から正しい決断を下す
今日選択するプレス機は、今後数年にわたる部品の品質、不良率、および金型の寿命を左右します。適切に選定された 金属プレス機 手戻りを減らし、ダイの寿命を延ばし、生産量の変動があっても生産スケジュールを安定させることができます。
特定の部品群向けのプレス機をご検討中の場合、YPMFGではお客様の図面、材料仕様、および目標生産数量を確認いたします。仕様をお送りいただければ、ご購入を決定される前に、必要なプレスの定格、送り機構の構成、および公差の達成可能性について確認いたします。