
 Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese
簡単な答え:
キーボードの機械加工 通常、機械式キーボードやカスタムキーボード用のハウジング、プレート、キーキャップ、構造部品のCNCフライス加工、旋盤加工、穴あけ加工が行われます。ほとんどの量産品では6061または7075アルミニウムが使用されますが、高級モデルでは真鍮やチタンが採用されることもあります。 公差は通常、一般的な形状部で±0.05 mm、嵌合面では±0.01 mmの範囲に設定されます。加工方法、材料のグレード、表面仕上げは、組み付け精度、操作感、および単価に直接影響します。購入者は、サプライヤーを決定する前に、図面、材料の認証書、および加工後の処理内容を確認する必要があります。
もし指定する場合は 機械加工されたキーキャップ部品 カスタムキーボード筐体の場合、意思決定の流れは見た目ほど複雑ではありません。現場におけるコストや品質のほぼすべての結果は、ごく少数の要因によって左右されます。YPMFGは、キーボードや周辺機器のブランド各社と協力してこうした部品の製造を行っており、以下のパターンは、初回製造で完璧な製品が完成するか、それとも手直しを繰り返すことになるかの分かれ目を示しています。
キーボードの機械加工には何が含まれるのか
キーボードの機械加工部品の中で最も一般的な3つは、 アルミニウム製キーボードプレート、ハウジング、およびスイッチプレートの切り欠き。それぞれについて、フライス加工の深さ、工具、仕上げのバランスを適切に調整する必要があります。
右 加工プロセスの選定 部品の形状によって異なります。深穴加工されたハウジングの場合は、対向する面間のセットアップ誤差を回避するために、5軸フライス加工が適しています。平らなスイッチプレートは、3軸加工機で加工した方が加工速度が速く、コストも抑えられます。
設計にピッチの細かいめねじが含まれる場合は、サプライヤーが穴に直接タップ加工を行うのか、それともインサート部品を使用するのかを確認してください。この判断は、サイクルタイムとねじの耐用年数の両方に影響します。大量生産の場合は、治具の設計について確認してください。適切に設計された真空治具やクランプ治具を使用することで、ロットをまたいで寸法のばらつきを最小限に抑えることができます。
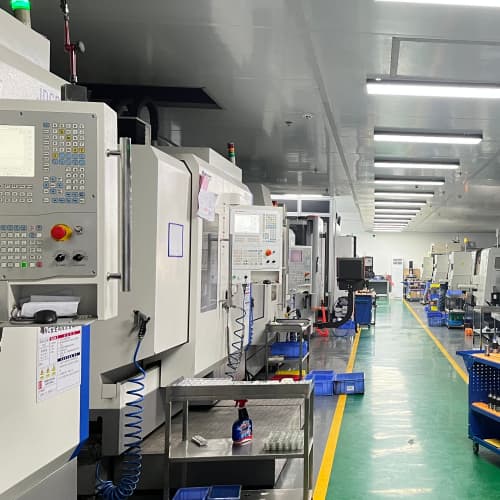
YPMFGでは、お客様のSTEPファイルやIGESファイルを確認し、切削加工を開始する前にプロセス上の問題を指摘することができます。
重要な公差と表面仕上げ
キーボードのフィット感や手触りは、公差によって決まります。筐体に0.05 mmの誤差があると、継ぎ目に目に見える隙間が生じます。 許容差仕様 接合面の公差は、図面全体に一律に適用するのではなく、各フィーチャーごとに指定すべきである。
表面仕上げは機能に従う。 表面仕上げの要件 接触面の場合、Ra値は通常0.8~1.6 µmの範囲になります。内部の配線面については、設計上特に指定がない限り、Ra値は3.2 µmまで許容されます。
陽極酸化処理は、さらに複雑さを増す要因となります。部品が最終工程に到達する前に、厚みや色の均一性を確認する必要があります。サプライヤーが陽極酸化処理を自社で行っているか、外部に委託しているかを確認してください。これは、加工後の素地寸法から、1面あたり10~25 µmの寸法膨張分を差し引く必要があるためです。
よくある注文時のミス
以下の箇所では、3つの誤りが繰り返し見受けられます。 キーボード部品の調達:
完成したSTEPファイルやIGESファイルがない状態で発注すること。2D PDFのみに依存すると、穴の配置や面取り半径の解釈ミスを招く恐れがあります。
材料の認証を省略すること。仕様書に合金固有の強度や耐食性が含まれている場合、製鋼所試験証明書やPMIレポートがあれば、それを根拠として身を守ることができます。
陽極酸化処理の色と公差が互いに独立していると仮定する。陽極酸化皮膜が厚くなると寸法が増加するため、機械加工を行う前に、未加工部品の寸法からこの増加分を差し引く必要がある。
現在の注文にこうした不備が一つでも見られる場合は、一旦作業を中断し、図面一式を再確認してから現場へ渡してください。
ご注文前に確認すべき実用的な事項
キーボードの筐体には、どの合金を使えばよいでしょうか?
一般的なコンシューマー向けおよびプロシューマー向けの製品では、6061-T6がコストと強度のバランスにおいて最も優れています。7075-T6はさらに軽量化できますが、加工の難易度とコストが高くなります。チタンは、少量生産の高級品に適しています。材料を確定する前に、仕上げ業者にその合金に対応しているか確認してください。
機械加工されたスイッチプレートの公差は、現実的にどこまで厳密に設定できるのでしょうか?
適切な治具を用いた安定した3軸セットアップであれば、±0.02 mmの精度を達成可能です。±0.01 mmを下回る場合、サイクルタイムの延長や不良率の上昇が見込まれます。各仕様項目において、公差が「重要」か「一般」かを明記し、製造元がそれに応じて見積もりを提示できるようにしてください。
本格生産の前に試作を行う必要がありますか?
はい、これが初めての幾何学ならそうです。1つの CNC加工されたキーボード筐体 試作を行うことで、図面だけでは発見できないフィット感、仕上げ、組み立て上の問題点が見つかります。部品のサイズや陽極酸化処理の種類にもよりますが、機械加工と仕上げにはおよそ1週間を見込んでください。
機械加工業者からは、どのような書類を受け取るべきでしょうか?
少なくとも、重要な部位の完成寸法、材料のトレーサビリティ、および表面仕上げ報告書が必要です。陽極酸化処理が施された部品については、色見本またはパントンコードを梱包明細書に添付してください。
1つのキーボードアセンブリ内で、異なる素材を組み合わせて使用することは可能ですか?
はい。多くの設計では、アルミニウム製のハウジングに真鍮やチタン製のアクセントプレートを組み合わせています。動作温度範囲内で、熱膨張の差によって干渉が生じないことを確認してください。機械加工業者に依頼すれば、最高温度時の最悪ケースの隙間をシミュレーションしてもらえます。
キーボードの部品の選定でお困りですか?
~を左右する要因は カスタムキーボードケース プロジェクトにおける制約要因は、材料、工程、公差、仕上げの4つに限られます。これら4つの要素を設計段階で適切に定めれば、量産は予測可能な道筋をたどることになります。
YPMFGは、以下の分野のキーボードおよび周辺機器開発チームを支援しています。 CNC旋盤加工およびフライス加工 後加工処理を通じて。CADファイル、BOM、あるいは大まかなスケッチであっても、技術レビューのためにご送付いただけます。当社のチームが実現可能性に関する課題を指摘し、コスト削減が可能な箇所については公差の調整を提案するとともに、金型製作スケジュールを確定する前に、お見積もりと納期をご提示いたします。
すでに使用中の部品があり、その仕様を比較したい場合や、より軽量な合金を検討したい場合は、部品番号と図面をお送りください。簡単な評価には通常、1~2営業日かかります。






