
 Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Краткий ответ:
Обработка ПТФЭ — это процесс придания политетрафторэтилену формы функциональных деталей с помощью токарной, фрезерной, сверлильной или фрезерно-режущей обработки. Поскольку ПТФЭ размягчается при относительно низких температурах, значительно расширяется под воздействием тепла и обладает гораздо меньшей жесткостью, чем металлы, параметры, заимствованные из настроек для алюминия или стали, приведут к плавлению заготовки у режущей кромки. Успешная Обработка ПТФЭ поэтому требует снижения скорости резания, использования острого инструмента с положительной геометрией, активного контроля стружки и небольших зажимных усилий.
Если вы когда-нибудь пытались обрабатывать стержень из ПТФЭ на стандартном токарном станке с ЧПУ, то, вероятно, замечали, как материал сопротивляется, размягчается и образует неравномерную стружку. Обработка на станках с ЧПУ Обработка PTFE — это не просто замена заготовки и запуск того же G-кода. Низкий модуль упругости материала, высокая тепловое расширение, а самосмазывающаяся поверхность меняет характер работы каждого механизма. Компания YPMFG сотрудничает с инженерами и специалистами по закупкам, которым требуется Детали из ПТФЭ изготовлены с соблюдением жестких допусков без деформаций и царапин на поверхности.
В этом руководстве рассматриваются следующие темы:
Почему ПТФЭ устойчив к стандартным параметрам механической обработки
Конкретные скорости, подачи и инструменты, которые дают результат
Сравнение токарной, фрезерной, сверлильной и фрезерно-вырубной обработки
Практические вопросы, которые задают покупатели перед оформлением заказа
Почему ПТФЭ не поддается традиционной механической обработке
Предельная температура непрерывной эксплуатации ПТФЭ составляет около 260 °C, однако при температуре выше 150 °C материал начинает заметно размягчаться. Когда режущий инструмент вызывает тепловыделение в результате трения на границе раздела, заготовка локально теряет жесткость и деформируется, вместо того чтобы образовывать чистую стружку.
Это приводит к возникновению трёх основных проблем, следующих одна за другой. Стружка приваривается к кромке инструмента, что приводит к ухудшению качества поверхности и точности размеров. Деталь расширяется во время резания и сжимается после охлаждения, что приводит к изменению конечных размеров. Чрезмерное усилие зажима деформирует заготовку ещё до начала резания.
Большинство неудачных операций по обработке ПТФЭ связано с одной основной причиной: использованием параметров, скопированных из настроек для обработки металла, без какой-либо корректировки с учетом особенностей материала. Решением этой проблемы является пересмотр скорости, подачи, геометрии инструмента и конструкции зажимных приспособлений с учетом особенностей полимера, а не исходных настроек для металла.
Параметры обработки ПТФЭ и инструмент
Самым важным параметром является скорость резания. Для Токарная обработка с ЧПУ При обработке PTFE типичные скорости движения по поверхности колеблются от 300 до 600 м/мин, что значительно превышает скорости, применяемые при обработке большинства металлов. Скорости подачи остаются умеренными — обычно от 0,1 до 0,5 мм за оборот — для ограничения толщины стружки и тепловыделения на кромке.
Геометрия инструмента имеет такое же значение, как и скорость. Для уменьшения прилипания стружки следует использовать большой положительный угол наклона режущей кромки, малый радиус передней кромки и отполированную боковую поверхность. Твердосплавные пластины с гладким покрытием, обеспечивающим низкое трение, демонстрируют более высокую производительность по сравнению с быстрорежущей сталью без покрытия при непрерывных производственных циклах.
Третьим фактором является управление стружкой. Длинные, волокнистые стружки из ПТФЭ могут обматываться вокруг инструмента или самой заготовки. Канавка для срыва стружки в пластине или направленный поток воздуха в зону резания обеспечивают чистоту этой зоны. В большинстве случаев обливное охлаждение не требуется и может приводить к накоплению тепла в зоне контакта; предпочтительным подходом является сухая резка или использование легкого тумана.
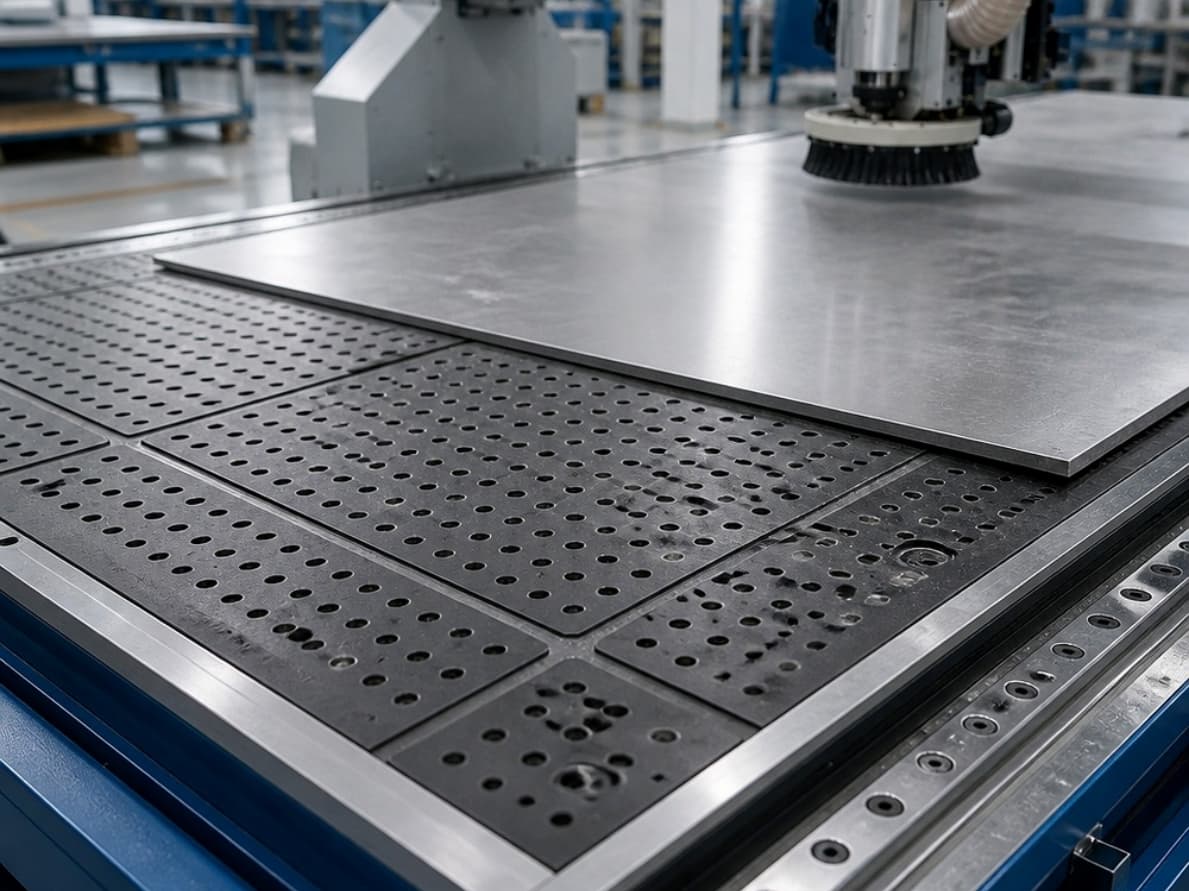
Краткий обзор методов обработки ПТФЭ
Если ваша деталь обладает осевой симметрией, то токарная обработка ПТФЭ обеспечивает наилучшее качество поверхности и минимальное время цикла. Сложные несимметричные элементы требуют Фрезерование с ЧПУ с помощью жесткого зажимного приспособления с небольшим усилием. При обработке больших плоских панелей и прокладок фрезерный станок, работающий на высоких оборотах шпинделя с минимальным вертикальным усилием, позволяет избежать прогиба.
Часто задаваемые вопросы об обработке ПТФЭ
Можно ли обрабатывать ПТФЭ на том же станке с ЧПУ, который я использую для обработки алюминия?
Да, но набор параметров должен быть полностью изменен. Уменьшите подачу, увеличьте скорость, установите режущую пластину с острой положительной геометрией и отключите массивное охлаждение. Обеспечьте бережное закрепление заготовки: ПТФЭ деформируется под давлением зажима, поэтому вместо жестких зажимных пластин тисков используйте мягкие губки или V-образные зажимы.
Какой допуск я реально могу обеспечить для обработанной детали из ПТФЭ?
При правильном закреплении заготовки и обеспечении надлежащего теплового режима на токарных элементах можно достичь точности ±0,02 мм. Точность фрезерованных поверхностей обычно находится в диапазоне от ±0,05 до 0,1 мм. Всегда следует учитывать термическое восстановление после обработки: деталь слегка смещается после охлаждения до температуры окружающей среды.
Требуется ли нанесение грунтовки или клея на ПТФЭ перед механической обработкой?
Нет. PTFE подвергается механической обработке в твердом виде — в чистом или наполненном состоянии. Склеивание является этапом, выполняемым после механической обработки. Если для вашей задачи требуется клей или покрытие, обработка поверхности, такая как Подготовка поверхности из ПТФЭ (фторирование, плазменное травление или совместимый грунтовочный слой) наносится после завершения формирования геометрии.
Какие наполнители из ПТФЭ улучшают обрабатываемость?
Наиболее распространенными вариантами являются смеси, армированные стекловолокном, бронзой и углеродным волокном. Армированные марки повышают жесткость и снижают ползучесть, что способствует соблюдению допусков как во время, так и после механической обработки. Перед фиксацией параметров уточните у поставщика материала конкретный тип наполнителя и его термические характеристики.
## Нужна помощь в выборе метода обработки ПТФЭ для вашего проекта?
Основной выбор сводится к трём факторам: допускам по размерам, типу геометрии и марки используемого наполнителя. Если правильно определить эти три параметра, то Обработка ПТФЭ путь становится простым.
Компания YPMFG анализирует чертежи ваших деталей, предлагает оптимальный метод и диапазон параметров, а также выявляет потенциальные риски, связанные с термическим восстановлением или деформацией, ещё до начала производства. Пришлите нам технические требования, марку материала и указания по допускам, чтобы получить индивидуальный инженерный анализ и коммерческое предложение с учётом особенностей вашего проекта.





