 French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese

Réponse rapide :
L'usinage CNC du plexiglas (PMMA) est pratique mais impitoyable lorsque les paramètres dérivent. Le matériau est thermoplastique: une chaleur supérieure à environ 160 °C ramollit le bord de coupe, produisant des bourrelets de fusion, un blanchiment sous contrainte et des microfissures. Vous avez besoin d'un faible régime fraises en bout carbure, d'avances inférieures à 0.5 mm par dent et d'un serrage rigide par vide ou mécanique pour empêcher les vibrations dans la zone de coupe. Manquez l'un de ces points et la pièce est ruinée avant même de quitter le montage. YPMFG poignées usinage CNC du plexiglas où l'état de surface et la tolérance sont les spécifications décisives.
Si vous envoyez une pièce acrylique à usiner, la défaillance que vous craignez n'est pas une cote manquée—c'est une fissure capillaire ou un bord étalé qui n'apparaît qu'après le démoulage. Les problèmes ci-dessous sont évitables, mais seulement lorsque l'opérateur ou le prestataire a déjà travaillé avec Paramètres de découpe des thermoplastiques de manière répétée.
Table des matières
Comportement du Plexiglas sous une broche
Outillage et réglages de vitesse qui protègent la coupe
Bridage et maintien de pièce pour l'acrylique
Modes de défaillance courants et correctifs rapides
Questions que se posent les acheteurs avant de commander
Choisir un partenaire d'usinage pour les pièces en acrylique
Comportement du Plexiglas sous une broche
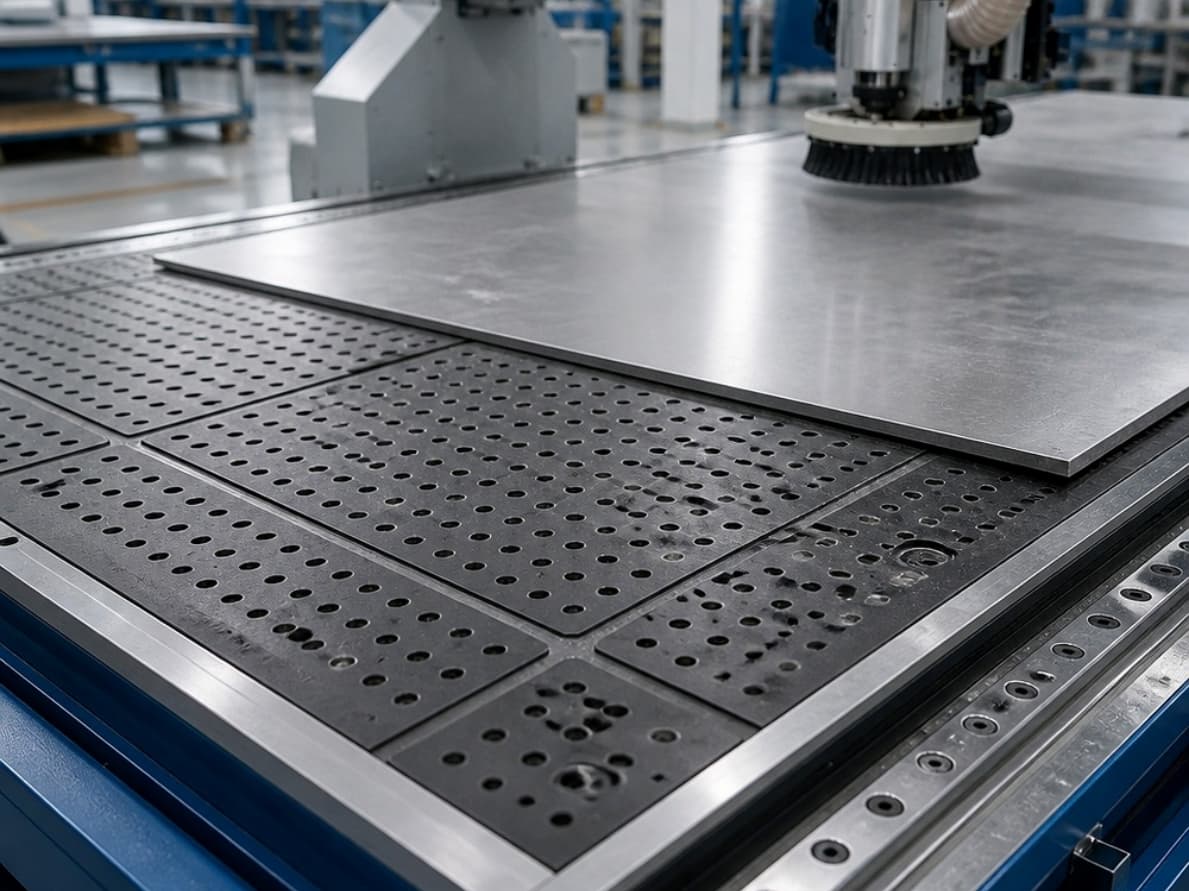
L'acrylique n'est pas un matériau clément. Son seuil de transition vitreuse est bas, si bien qu'un peu de chaleur au niveau de la zone de copeau ramollit la matière avant que l'arête puisse trancher. Une fois ramolli, l'outil traîne au lieu de couper.
Le résultat est un bord brillant et arrondi au lieu d'un bord franc. Vous verrez aussi des lignes de contrainte interne rayonner depuis le tracé de coupe, qui peuvent se propager en une fissure complète lors de la manutention ou d'un cyclage thermique.
Pour une tôle standard de 5 mm (3/16 de pouce), maintenir la broche sous 6 000 tr/min et l'avance sous 0,4 mm/dent garde la température du copeau dans une plage sûre. Les épaisseurs plus fortes peuvent tolérer des avances légèrement supérieures, mais la règle reste la même : en cas de doute, coupez plus lentement et laissez l'outil faire le travail.
Outillage et réglages de vitesse qui protègent la coupe
Les valeurs ci-dessus couvrent la plage que la plupart des usineurs CNC utilisent pour le PMMA. Vous constaterez des variations selon l'épaisseur de la tôle, le diamètre de l'outil et la rigidité de la machine, alors faites toujours un essai à vide à vitesse réduite avant une passe de production complète. La profondeur de passe est particulièrement critique : usiner à 80 % ou 100 % du diamètre de l'outil dans l'acrylique générera assez de chaleur latérale pour déformer la pièce avant la fin de la coupe.
Bridage et maintien de pièce pour l'acrylique
L'acrylique est mince et flexible. Un bridage desserré laisse la tôle fléchir sous l'outil, et cette flexion devient une ligne de contrainte que vous ne pourrez plus usiner par la suite.
Utilisez des tables à vide pour le travail en tôle, ou des montages à mors tendres avec une interface en feutre ou en caoutchouc pour les blocs massifs. Ne serrez jamais le Plexiglas contre des mors en acier nu : la marque de pression apparaîtra sur la face finie et il est presque impossible de l'éliminer sans polir toute la surface.
Pour les pièces de moins de 6 mm d'épaisseur, un étau bridé à deux axes avec faces garnies suffit généralement. Les épaisseurs plus fortes sur une machine 3 axes bénéficient d'une plaque de sacrifice en support afin que la force de bridage ne se concentre jamais sur la pièce elle-même.
Modes de défaillance courants et correctifs rapides
Fusion ou étalement sur le bord de coupe : Avance ou vitesse trop élevée pour l'outil. Réduisez la vitesse de 20 % et augmentez la pression du jet d'air.
Fissures capillaires dues au bridage : Force concentrée sur une petite surface. Redistribuez avec des patins ou passez au vide.
Lignes de contrainte blanches près de la coupe : Contraintes internes issues d'une étape antérieure de formage ou de soudage. Recuisez la tôle à 100–110 °C avant usinage.
Adhérence des copeaux sur les goujures : Polissage inadapté ou coupe trop profonde. Utilisez un carbure 2 goujures poli et restez dans la limite de 50 % du diamètre en profondeur.
Marques de broutement par vibration : Broche dans une plage de vitesse résonante. Décalez la vitesse de 10–15 % et vérifiez que le faux rond de l'outil est inférieur à 0,02 mm.
Si deux de ces symptômes ou plus apparaissent ensemble, la cause racine est presque toujours un mauvais réglage des paramètres plutôt qu'un défaut d'outil. Revérifiez toute la configuration avant de blâmer la machine.
Questions que se posent les acheteurs avant de commander
Un CNC 3 axes standard peut-il usiner le Plexiglas, ou faut-il un laser ?
Pour la plupart des géométries de pièces avec trous, rainures et poches, un CNC 3 axes avec l'outillage adapté convient. La découpe laser convient aux contours 2D plats mais ne peut pas produire de caractéristiques traversantes ni de contours 3D.
Quelle tolérance puis-je réellement attendre sur une pièce en acrylique de 10 mm d'épaisseur ?
Avec une configuration stable et un outillage correct, ±0,1 mm est typique sur les bords non critiques. Les alésages critiques peuvent nécessiter un alésage de reprise ou une passe de finition plus serrée.
La surface fraisée aura-t-elle l'aspect de la tôle brute ?
Non. La face fraisée présente de fines marques d'outil. Si vous avez besoin d'un fini brillant, prévoyez une étape ultérieure comme un ponçage à l'eau jusqu'au grain 2000 ou un passage à la flamme contrôlé.
Que dois-je envoyer avant de demander un devis ?
Envoyez votre fichier 3D ou votre plan 2D avec l'épaisseur, la nuance de matière (coulée ou extrudée), les tolérances appelées et l'exigence de finition de surface. YPMFG signalera toute géométrie qui contraint la matière pendant la coupe et suggérera des changements de paramètres avant que vous ne vous engagiez.
L'acrylique extrudé ou coulé a-t-il une importance pour l'usinage CNC ?
Oui. L'acrylique coulé a une meilleure résistance thermique et des contraintes internes plus faibles. La tôle extrudée est moins chère mais fissure plus facilement aux points d'entrée de l'outil. Pour les pièces usinées, le coulé est le choix par défaut le plus sûr.
Choisir un partenaire d'usinage pour les pièces en acrylique
Le vrai coût des pièces CNC en Plexiglas n'est pas la matière : c'est le rebut et les reprises qui surviennent lorsque les paramètres sont devinés plutôt que déterminés par l'ingénierie. Un prestataire qui traite l'acrylique comme il traite l'aluminium produira des pièces d'aspect fini mais qui défaillent en service sous charge thermique ou mécanique.
Lorsque vous évaluez un fournisseur, demandez-lui précisément s'il tient un journal des paramètres par matière et par épaisseur, s'il peut réaliser une coupe témoin avant une série complète, et quelle est sa politique de détente des contraintes sur la tôle coulée avant la découpe.
Vous pouvez envoyer votre plan ou fichier 3D à YPMFG pour une revue d'ingénierie rapide, une recommandation de paramètres et un devis. Aucune quantité minimale n'est requise pour une coupe d'échantillon de première pièce.






