
 Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese
簡単な答え:
CNC穴あけ加工は、コンピュータ制御のルーターやミリングセンターを用いて、金属、プラスチック、複合材料に高精度の穴を開ける加工方法です。厳しい公差、再現性の高い量産、複雑な形状の部品に最適です。 代表的な用途としては、航空宇宙用ブラケット、医療用インプラント固定具、自動車用エンジン部品などが挙げられます。CNC穴あけサービスを選定する際は、機械の性能、工具の在庫状況、材料に関する専門知識、および品質に関する文書を確認してください。YPMFGでは、お客様の仕様に合わせて、技術評価、カスタムプロセス計画、およびサンプル試験を提供しています。
CNC穴あけ加工は、現代の精密製造の中核をなしています。発注者は、穴の配置、深さ、表面仕上げの要件が大量生産において現実的であるかどうかを把握しないまま、見積もりを依頼することがよくあります。こうした詳細が欠けていると、リードタイムの遅延、コストの膨張、あるいは機能試験に合格しない部品の製造につながる可能性があります。YPMFGは、以下の分野を専門としています。 CNC加工による穴あけ部品 寸法安定性が重要な産業用途向け。本記事では、信頼できるサプライヤーの選び方、準備すべき仕様書の内容、および加工におけるよくある落とし穴を回避する方法について解説します。
CNC穴あけ加工の能力と限界について
CNC穴あけ加工は、機械が送り速度、主軸回転数、および工具経路をデジタル精度で制御するという点で、手動の穴あけ加工とは異なります。この一貫性により、バリの発生が抑えられ、穴の真円度が向上し、大量生産においても位置精度が維持されます。 最新のCNCマシニングセンターでは、1回のセットアップで0.1 mmから50 mmを超える直径の穴あけが可能です。また、ワークを再配置することなく、深穴加工、段付き穴、座ぐり加工にも対応しています。
達成可能な品質には、いくつかの要因が影響します。第一に、 機械の剛性と主軸の振れ. 剛性の高いスピンドルは、焼入れ鋼やチタンを穴あけ加工する際の振動を最小限に抑えます。2つ目は 工具の選定とコーティング. TiAlNコーティングが施された超硬ドリルは、アルミニウムの切削において耐用時間が長く、よりきれいな切削面が得られます。3つ目は 冷却液戦略. スピンドル内冷却液は、深い穴から切りくずを洗い流し、熱の蓄積を防ぎます。購入者は、最大穴あけ深さ、テーパー公差、および表面粗さ値が記載された性能仕様書をサプライヤーに請求する必要があります。
設計上、微細穴やニアネットシェイプの穴あけが必要な場合は、その業者が専用の設備を保有していることを確認してください。標準的なCNCフライス盤では、専用の穴あけセンターと同等の精度が得られない場合があります。以下のことを依頼してください。 試作サンプル 本格生産に入る前に、その工程がお客様の公差の積み上げ要件を満たせるかどうかが判明します。
見積もりのために提示すべき主な仕様
完全な図面を提出することで、メールのやり取りが減り、見積書の作成期間が短縮されます。以下のパラメータは、どのような場合でも不可欠です。 CNC穴あけ加工の見積もり:
GD&Tを用いた図面作成(穴の呼び出し記号および位置公差を含む)
材質、熱処理状態、および状態(例:6061-T6アルミニウム、316Lステンレス)
穴あけ加工された側壁および入口・出口面の必要な表面仕上げ
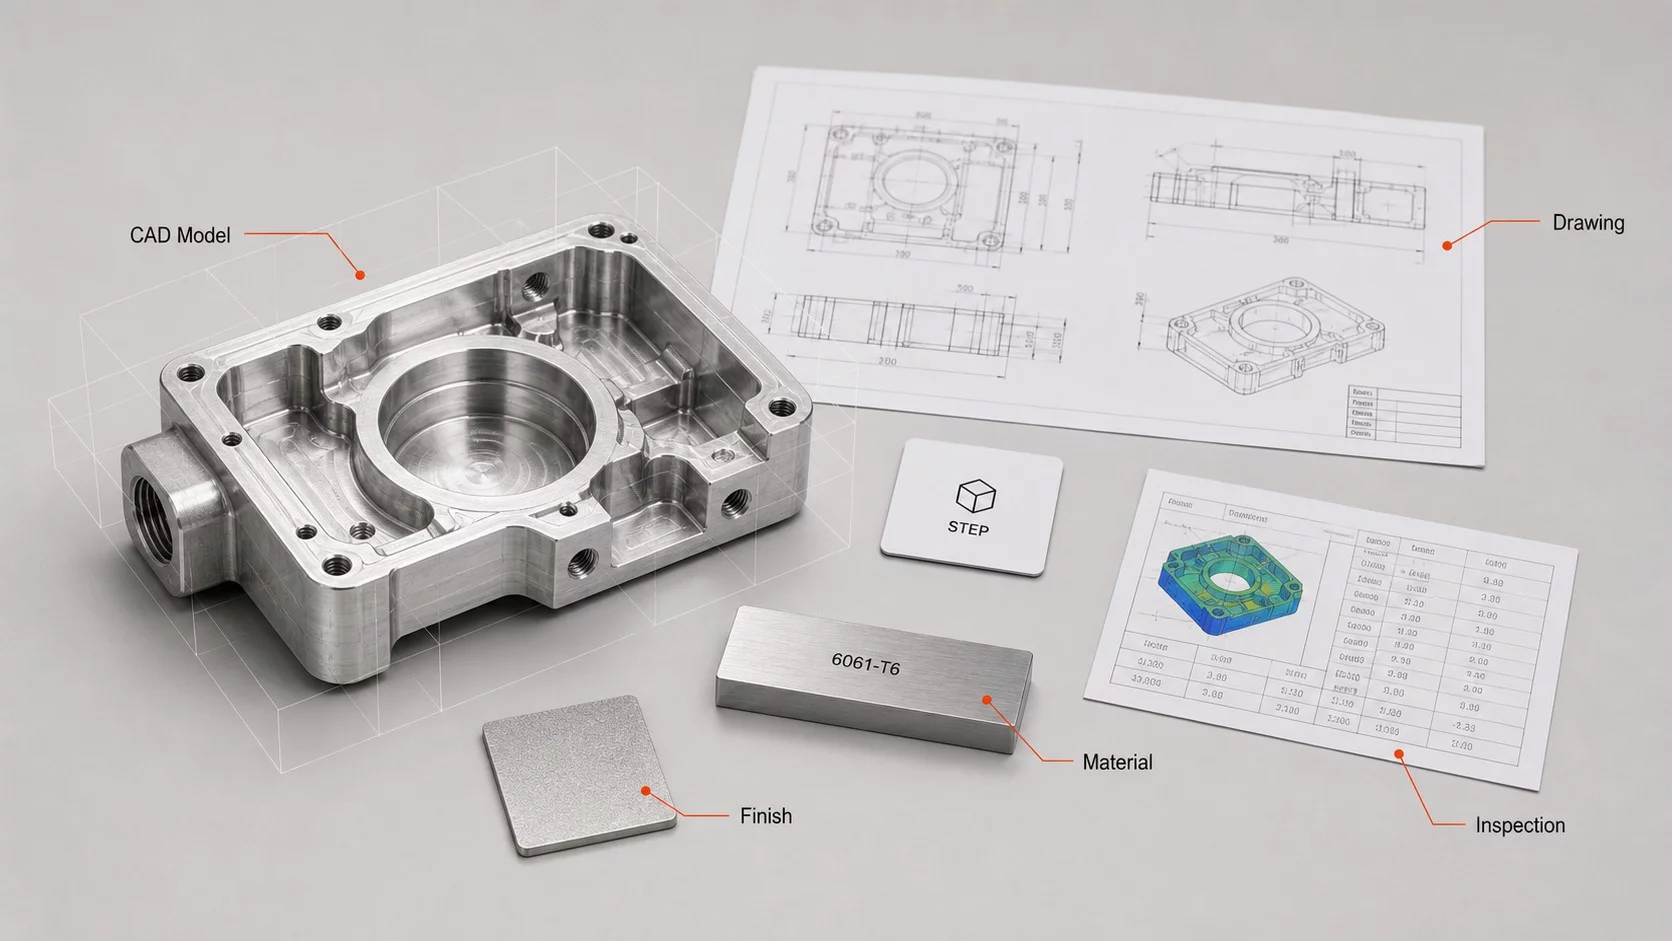
数量および生産量の見通し
バリ取り、タップ加工、陽極酸化処理などの二次加工
材料の仕様を省略すると、コスト見積もりが不正確になることがよくあります。サプライヤーはより安価な合金を使用すると想定し、後でその部品が耐食性基準を満たさなければならないことに気付く場合があります。同様に、「概ね±0.1 mm」といった曖昧な公差の記述も混乱を招く可能性があります。重要な穴の位置については、別のフィーチャー制御フレームで指定してください。詳細な図面がない場合でも、多くの加工業者が 技術レビューサービス 製造可能な公差を定義するのに役立つ。
もう1つよく見落とされがちなのは、ドリルの破損リスクを無視することです。長径比が10:1を超える深穴加工では、ペックドリリングサイクルが必要です。メーカーに、工具の破損をどのように防止し、切りくずの排出を確実にしているかを確認してください。堅牢なプロセスには、リアルタイムのモニタリングと適応型送り制御が含まれます。
材料の選定とそれが切削性能に及ぼす影響
材料によって、切削力に対する挙動はそれぞれ異なります。アルミニウム合金は柔らかく、粘り気があるため、切りくずの堆積を防ぐには、鋭い溝形状と高い送り速度が必要です。 ステンレス鋼は発熱し、加工硬化を起こすため、低速切削と十分な切削液の供給が必要です。チタン合金は、熱伝導率が低く化学反応性が高いため、加工が困難です。チタンの穴あけ加工には特殊な形状のドリルが必要であり、多くの場合、送り速度を遅くする必要があります。
CFRPのような複合材料には、特有の課題があります。ドリルの先端角度が不適切な場合、出口側で層間剥離が生じる可能性があります。ブラッドポイントやスピアポイント形状のドリルを使用することで、繊維のほつれを最小限に抑えることができます。ポリエーテルエーテルケトン(PEEK)やその他の熱可塑性樹脂は急速に軟化するため、鋭利な工具の使用と慎重な熱管理が必要です。
不適切な工具や切削条件を選択すると、サイクルタイムが長くなり、不良率が高まります。信頼できる CNC加工のパートナー 材料ごとに具体的な推奨事項を示すべきです。深穴加工にはガンドリル加工、硬質材料にはレーザードリル加工など、代替プロセスを提案する場合もあります。生産を開始する前に、必ずサプライヤーがお客様の使用する特定の合金やポリマーの取り扱い経験があるかどうかを確認してください。
穴あけ加工部品の品質管理および検査方法
寸法検査は、すべての穴が設計意図を満たしていることを確認するためのものです。一般的な方法としては、座標測定機(CMM)、光学比較器、およびゴー・ノーゴーゲージなどが挙げられます。CMMによる検査では、完全な3D位置データが得られ、航空宇宙や医療分野の重要な部品にとって不可欠です。 光学比較器は、非接触で輪郭や直径を迅速に検査します。ゴー・ノーゴーゲージは、現場でのねじの挿入やピンの嵌合を確認するために使用されます。
表面の完全性も同様に重要です。バリは組み立ての妨げになったり、シール性能を損なったりする可能性があります。拡大鏡を用いた目視検査により、エッジの欠陥を検出します。仕様によっては、特定の半径までバリ取りを行うことや、残留切りくずを除去するために超音波洗浄を義務付けるものもあります。 穴あけ加工された内壁の表面粗さは、繰返し荷重がかかる用途における疲労寿命に影響を与えます。油圧マニホールドでは、Ra値が1.6 µm未満であることがしばしば要求されます。
資料は信頼を築きます。ぜひご請求ください。 初回製品検査報告書 これには、測定結果、材料証明書、および工程パラメータが含まれます。この記録は、規制順守を裏付けるとともに、サプライヤー監査を円滑に進めるのに役立ちます。貴社の業界がAS9100またはISO 13485に準拠している場合は、そのベンダーがこれらの認証を維持しており、すべてのロットについてトレーサビリティを提供できることを確認してください。
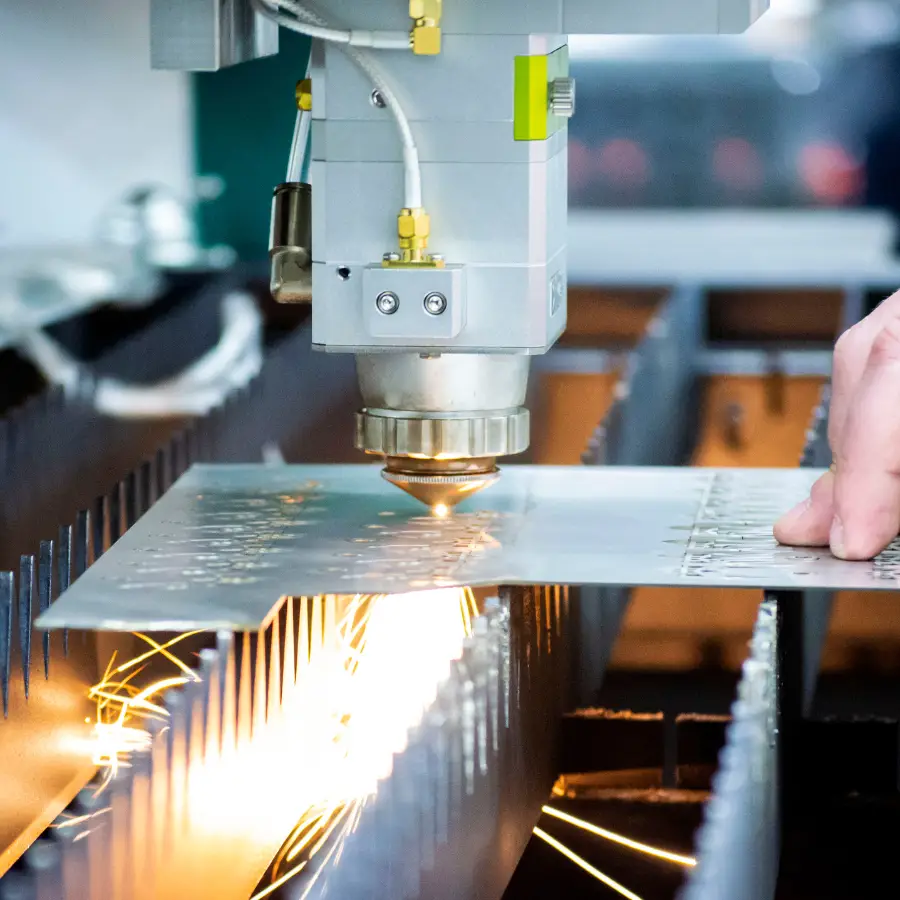
CNC穴あけサービスの調達におけるよくある間違い
購入担当者は、しばしば3つの大きな過ちを犯しがちです。第一に、総価値よりも単価を優先してしまうことです。安価なドリルなら作業は早く終わりますが、穴が大きすぎて手直しが必要になる場合があります。第二に、リードタイムの変動を無視してしまうことです。繁忙期の生産能力の制約により、サプライヤーが積極的に情報を共有しなければ、出荷が遅れる可能性があります。 第三に、製造性を考慮した設計の必要性を過小評価してしまうことです。重要度の低い穴に対して過度に厳しい公差を設定すると、機能的なメリットがないにもかかわらず、コストを押し上げてしまいます。
もう一つの間違いは、すべてのCNC穴あけ加工業者が同じだと決めつけてしまうことです。小規模な受託加工業者には、高度な工具ライブラリや社内の品質検査設備が整っていない場合があります。一方、大量生産を行うメーカーは、少量の試作品を受注しない可能性があります。生産数量、複雑さ、納期を早い段階で明確にしておきましょう。サプライヤーに以下の点について確認してください。 最小注文数量、セットアップ費用、および以下のサービスを提供しているかどうか サンプル試験 検証のため。
最後に、コミュニケーションを怠ると、期待と実際の成果との間に乖離が生じる恐れがあります。アプリケーションの背景情報を共有してください。その部品が激しい振動にさらされるか、腐食性の環境下で使用されるか、あるいは無菌条件下で使用されるかなどを説明してください。こうした詳細情報は、プロセスの選定の指針となり、製造業者が適切な提案を行うのに役立ちます。 カスタムソリューション.
信頼できるCNCドリル加工業者の評価・選定方法
体系的な評価を行うことで、調達リスクを低減できます。まずは、サプライヤーの技術能力に関するページを確認することから始めましょう。機械の種類、加工範囲、工具のブランド、検査装置に関する詳細情報を探してください。「CNC加工を行っています」といった曖昧な表現よりも、ドリル径、主軸回転数、公差範囲などが具体的に記載されている方が、はるかに参考になります。
次に、その企業の技術サポートを評価しましょう。彼らは以下のサポートを提供できるでしょうか。 DFMに関するフィードバック 図面についてはどうでしょうか? 材料の挙動や切削力学を理解しているアプリケーションエンジニアは在籍していますか? 迅速かつ的確な技術的なやり取りは、その企業の成熟度と細部への配慮を物語っています。
参考資料や事例研究を確認しましょう。捏造された顧客の声は避けるべきですが、実際のプロジェクト概要は実績を裏付けるものです。使用する材料や公差クラスに類似した部品の事例を尋ねてみてください。最後に、試験注文を依頼しましょう。少量のロットであれば、生産規模を拡大する前に品質、納期、サービスを検証することができます。YPMFG は、以下のサービスを提供することで、このアプローチを支援しています。 技術評価 およびプロセスの妥当性を確認するための試作品の作製。
CNC穴あけ加工を選ぶ前に確認すべき実用的なポイント
購入を検討している方からは、よく同じような懸念が寄せられます。こうした懸念に早い段階で対応することで、契約内容を明確にし、プロジェクトの後半で予期せぬ事態が発生するのを防ぐことができます。
CNC穴あけ加工では、現実的にどの程度の公差が達成可能でしょうか?
標準的な加工における位置公差は通常、±0.025 mmです。入念な治具の設置と検査を行うことで、±0.01 mmまでのより厳しい公差にも対応可能です。正確な範囲については、穴の直径と深さに基づき、サプライヤーにご確認ください。
工具のたわみを防ぎながら、深穴加工をどのように行っていますか?
ペックドリルサイクルとガイドブッシングにより、たわみを最小限に抑えます。比率が10:1を超える場合、ガンドリリングを採用する工場もあります。お客様の素材に適した推奨手法やサイズ制限について、お問い合わせください。
弊社の既存の部品仕様に適合していただけますか?
はい、元の図面、材料証明書、および測定データが提供されれば可能です。サプライヤーは主要な特徴を再現し、製造上の都合で必要な調整についてはすべて文書化します。
試作品の穴あけ加工にかかる一般的なリードタイムはどのくらいですか?
試作品の注文は、その複雑さや検査要件にもよりますが、通常5~10営業日以内に出荷されます。緊急の場合は、急ぎの対応が可能な場合もあります。納期については、見積もり段階で必ずご確認ください。
品質監査用の資料はご用意されていますか?
標準的な文書には、検査報告書、材料証明書、および工程シートが含まれます。規制対象業界向けには、SPCチャートやNADCAP試験報告書などの追加記録もご用意可能です。
用途に適したCNC穴あけパートナーの選び方
掘削サービス業者を選定する際には、技術力、コミュニケーションの質、および契約条件のバランスを考慮する必要があります。明確な仕様、現実的な許容誤差、そして透明性のある価格設定が、成功するパートナーシップの基盤となります。機械の性能、検査方法、および技術サポートを評価することで、コストのかかる失敗を回避できます。経験豊富なメーカーと早期に連携することで、設計の実現可能性が高まり、反復サイクルを短縮することができます。
YPMFGは、精度の確保に注力しています CNC加工による穴あけ部品 体系的な技術レビュー、お客様に合わせた工程計画、そして厳格な品質管理を通じて実現します。評価のため、図面や仕様書をお送りください。当社のチームが、お客様の生産目標に合わせた最適な材料、金型戦略、および検査計画を提案いたします。お見積りのご依頼やご相談については、お気軽にお問い合わせください。 特注加工プロジェクト.







