 Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese

6061-T6アルミニウムは、ほとんどの商業用および軽工業用の製品において標準的な合金です。 旋削・フライス加工部品. 加工性、耐食性、および加工後の陽極酸化処理適性をバランスよく兼ね備えています。これを指定する購入者にとっては CNC加工された6061アルミニウム製部品、最も重要な決定事項は3つあります。それは、材質(T6 対 6061-O)、各形状ごとの公差範囲、そして表面仕上げです。これらを最初から適切に決定しておくことで、手直し作業を防ぎ、重要でない表面に対して不必要な精度にコストをかけることを回避できます。
多くの購入担当者は、6061が安全な標準仕様であることをすでに知っています。彼らが戸惑うのは、部品図面と見積もりの間に乖離があり、見積もりが高すぎると感じられる場合や、実際に用途で必要とされる公差よりも緩かったり厳しかったりする部品が届く場合です。
なぜ6061-T6がCNC加工部品の標準素材となっているのか
ほとんどの機械加工部品では、6061-Oよりも6061-T6が好まれます。これは、T6熱処理を施したものが、応力除去熱処理後に6061-Oよりも約40%高い引張強度を発揮するためです。実際には、6061-T6製の部品はより長く寸法安定性を維持することができ、これはブラケットやハウジング、および CNC加工されたアルミニウム部品 熱サイクルを受けるもの。
~について CNC旋盤加工品 肉厚が薄い部品や内部形状が複雑な部品の場合でも、この合金の高い被削性により、サイクルタイムを短く抑え、工具の摩耗も最小限に抑えることができます。これが、ほとんどの 加工サービス 購入者から特に指定がない場合、店舗ではデフォルトで6061-T6を使用します。
公差、表面仕上げ、および陽極酸化処理
各形状に対して要求される公差は、加工時間とコストに直接影響します。汎用部品の場合、±0.010インチ(±0.25 mm)の公差範囲が標準です。±0.003インチなど、より厳しい公差範囲を設定すると、該当する形状のコストが20~40%増加します。
表面仕上げについても同様の理屈が当てはまります。標準的な機械加工後の仕上げは、Ra値が約32 µinとなります。もしその部品が 陽極酸化処理されたアルミニウム、陽極酸化処理を行う前に仕上げを指定してください。この処理により、片面あたり0.0005~0.001インチの厚みが増加するため、これを考慮しないと、隙間が埋まったり、嵌合に支障をきたしたりする可能性があります。
YPMFG 量産開始前に公差指定について迅速な技術レビューを必要とする購入者をサポートします。図面や3Dファイルを送付して量産前のチェックを行うことで、干渉の問題を早期に発見することができます。
6061 CNC部品のコストを実際に押し上げている要因とは
コストは単一の要因だけで決まるものではありません。以下の表は、コスト額に最も大きな影響を与える要因を示しています:
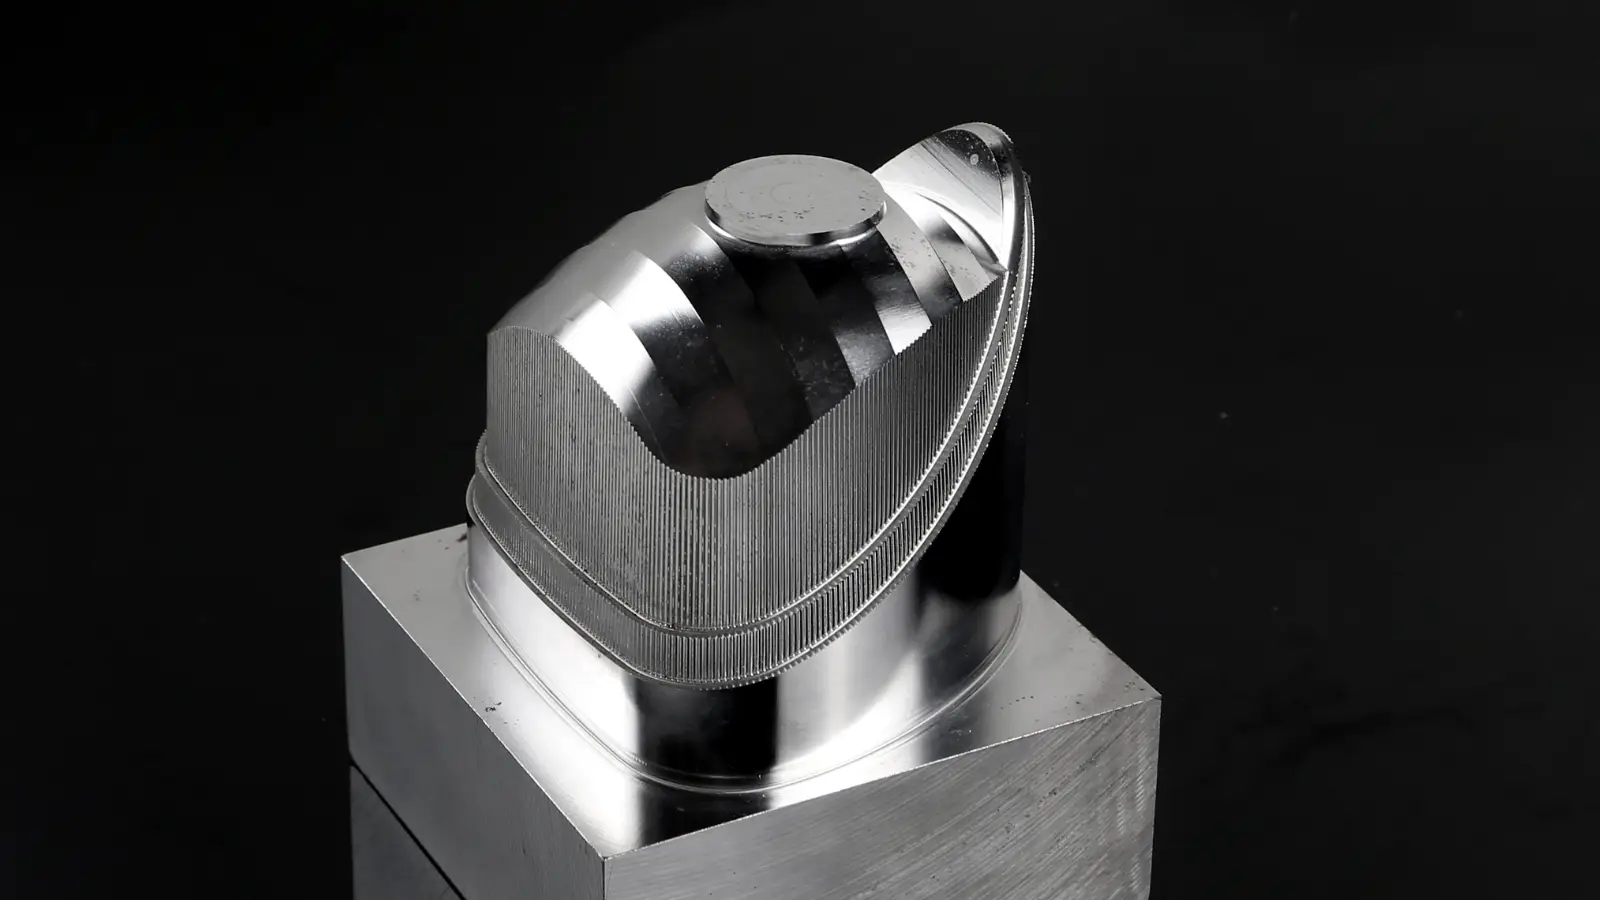
あるものを検討した後、 CNC加工の見積もり、サプライヤーがどの項目を適用したかを確認してください。機能の複雑さや仕上げごとにコスト内訳が明記されていない見積もりは、サプライヤー間で比較するのが難しくなります。
ご注文の前にご確認いただきたい事項
図面には「6061-T6」と明記すべきでしょうか、それとも単に「6061」とだけ記載すればよいでしょうか?
ほとんどの場合、6061-T6と明示的に指定してください。「6061」とだけ記載し、熱処理状態を明記しない場合、デフォルトでは押出成形直後の「O」状態とみなされることが多く、この状態では硬度が低く、加工中に寸法変動が生じやすくなります。部品に繰返し荷重や温度変動が加わる場合は、T6またはT651を選択する方が安全です。
6061材のCNCフライス加工部品の最小肉厚はどれくらいですか?
0.5 mm未満の肉厚の壁も製造可能ですが、スプリングバックやチャタリングを抑制するためには、入念なプログラミングが必要です。そのため、 CNC旋盤加工によるアルミニウム部品、実用上の最小径はチャックの把持能力によって異なります。およそ6 mm未満の場合は、通常、回転センターや専用の治具が必要となります。
陽極酸化処理は、寸法公差に影響を与えますか?
はい。タイプIIの陽極酸化処理では、表面ごとに5~25 µmの厚みが増します。精密な嵌合が必要な場合は、母材の公差を明記し、陽極酸化層によって隙間が埋まってしまわないよう、図面に余裕を持たせてください。
納入された部品の材質の真正性をどのように確認すればよいですか?
各ロットについて、製造証明書(最低でもEN 10204 3.1準拠)を請求してください。重要度の高い用途については、受入前に携帯型XRF分析装置を用いた抜き取り検査を行い、合金の組成を確認します。
適切な加工パートナーの選び方
最適なサプライヤーは アルミニウム6061製のCNC旋削・フライス加工部品 最も安い業者というわけではありませんが、代金を支払う前に設計上の問題点を指摘してくれる業者です。3Dモデルや図面を以下の宛先までお送りください。 YPMFG そして、義務のない技術レビューをご依頼ください。当社のチームが実現可能性を確認し、公差の調整を提案するとともに、材料や仕上げに関する前提条件を明示した明細付き見積書をご提示いたします。この一手間だけで、通常、調達プロセスにおける他のどの決定よりも多くのコスト削減につながります。






