Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese
簡単な答え:
金属プレス加工製品は、高圧下で生の板材を専用金型に通してプレスすることにより成形される精密金属部品です。このプロセスは高い再現性と量産時の低い部品単価を実現し、ブラケット、コネクタ、ハウジング、構造部品に最適です。品質は、金型設計、材料選定、公差、後処理能力に依存します。複雑な形状や厳しい公差の部位には、以下のような複合アプローチが プレス加工後にCNC加工 が最良の結果をもたらすことがよくあります。
量産用の金属プレス加工製品を調達する際、購買担当者が直面する実際の疑問は限られています:どの材料が適するか、どの公差が達成可能か、どのような隠れたコストがあるか、そして価格以外でサプライヤーをどう評価するか。YPMFGは、プレス加工プロジェクトを決定する前に明確な指針を必要とするエンジニアリングチームおよび調達チームと協働しています。本記事では、部品品質、コスト、用途への適合性を決定する要因を解説します。
金属プレス加工が実際にカバーする範囲
金属プレス加工は単一の工程ではありません。プレス機と専用金型を用いて平坦な板材を所定の形状に成形する一連の成形プロセスを指します。主要なプロセスには以下が含まれます ブランキング, ピアス, 曲げ, 深絞り、および 段階的プレス加工。それぞれが部品生産において異なる役割を果たします。
打ち抜きは板材から外形を切り出します。穴あけは孔を形成します。曲げは材料を線に沿って折り曲げます。深絞りは板材をカップ形状またはチャネル形状に引き込みます。順送プレスは複数の工程を1回の金型動作に統合し、ストリップを各ステーションへ自動的に送ります。
これらのプロセスは単独でも組み合わせても使用できます。一般的な プレス加工ブラケット ブランキング、曲げ、穴あけを1回の順送金型サイクルで行う場合があります。どの加工が部品に必要かを理解することで、金型費、納期、単価をより正確に見積もることができます。
プレス加工金属製品の一般的な種類
プレス加工部品は、形状も用途も多岐にわたります。以下では、最も多く受注される製品カテゴリと、それぞれの違いを整理します。
各カテゴリでは、材料選定、公差等級、表面処理に対する期待が異なります。例えば プレス加工の電気接点 に求められる品質基準は、 構造用マウントブラケットとは異なります。ただし、どちらも同じプレス工程から生み出されます。
金属プレス加工で使用される材料
材料選定は、プレス加工プロジェクトで最も重要な判断の一つです。成形性、最終強度、耐食性、表面仕上げ、コストに影響します。最も多く指定される材料は、4つのグループに分けられます。
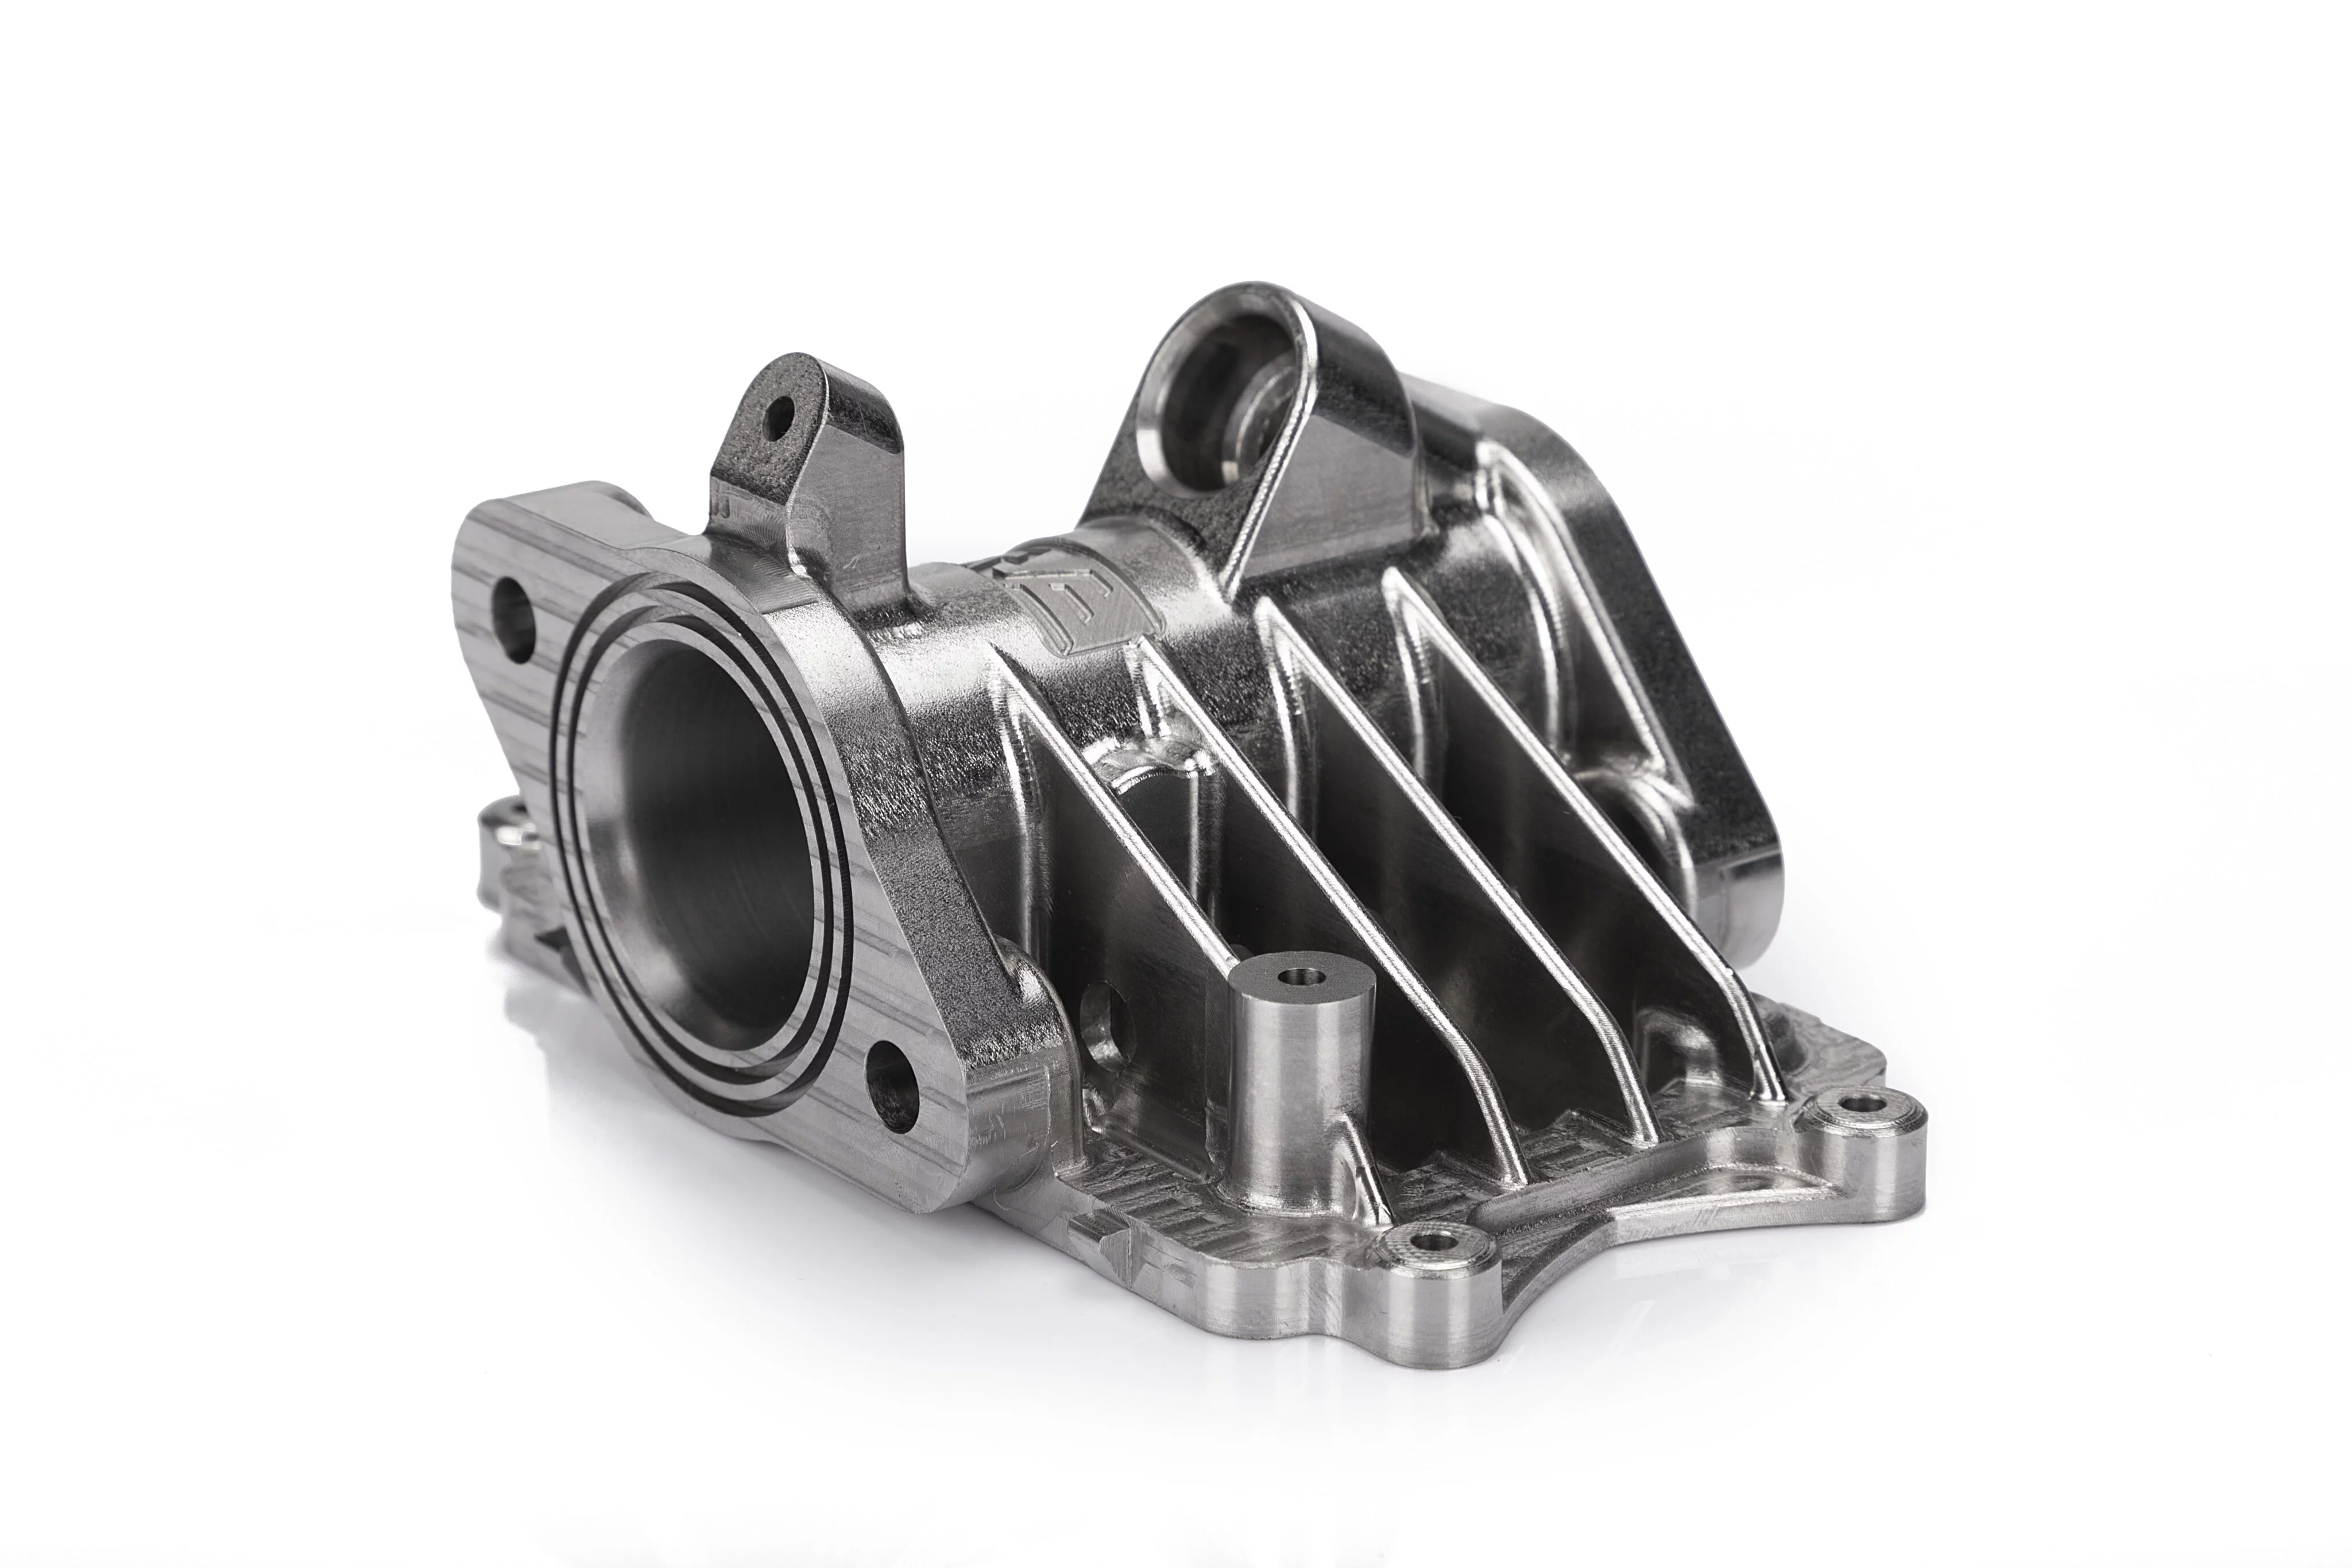
鋼種 一般的な成形には低炭素軟鋼、引張強度が重要な場合には高張力低合金(HSLA)鋼、耐食性にはステンレス鋼が含まれます。冷延鋼板は熱延鋼板よりも平滑な表面が得られます。
アルミニウム合金 軽量用途と自然な耐食性のために選ばれます。1100合金は優れた成形性を備えています。3003合金は良好な加工性と中程度の強度を提供します。6061合金は熱処理可能で、成形後に高い機械的特性が必要な場合に使用されます。
銅および真鍮 主に導電性と美観のために選定されます。黄銅は電気コネクタや装飾部品で特に一般的です。銅合金はプレス加工中に加工硬化することがあり、深絞り工程では中間焼鈍が必要になる場合があります。
特殊合金 ばね用途にはベリリウム銅、高温用途にはニッケル合金、航空宇宙グレードの軽量高強度にはチタンが含まれます。これらの材料は材料費が大幅に高く、専用の治具と工程管理が必要になることがよくあります。
サプライヤーを評価する際は、選定した材料の実績があるかを確認してください。成形挙動は合金の調質状態によって大きく異なり、経験豊富な CNC部品メーカー 材料特性に精通していれば、エンジニアリングレビューの早い段階で潜在的な問題を指摘できます。
許容差 と品質への期待値
公差要件は、他のどの要因よりも金型の複雑さ、金型費、部品単価を左右します。標準的な 金属プレス加工の公差 は、汎用部品では通常 ±0.005~±0.015 インチの範囲です。より厳しい公差を達成するには、精密な治具、管理された材料、そして多くの場合、二次加工が必要です。
購買担当者が指定すべき主な公差項目には、広い面の平坦度、曲げ角度の精度、基準エッジに対する穴位置、絞り部の板厚の均一性が含まれます。表面仕上げの要求も用途によって異なります。ある プレス加工の筐体 では、粉体塗装に適した平滑な圧延仕上げ面が求められることがあり、一方で 精密シム では、板厚仕様を満たすために研削またはラップ加工された面が必要です。
品質検証には通常、初品検査報告書、ロットごとの寸法サンプリング、材料証明書が含まれます。購買担当者は、サプライヤーが初期検証だけでなく、量産時にも工程内検査を実施していることを確認すべきです。プレス加工の工程変動は、金型摩耗、材料ロットの変更、プレス機のメンテナンスサイクルから生じることがあります。
コスト構造と隠れた要因
プレス加工プロジェクトのコストは、3つの異なる要素に分解されます。それぞれの挙動を理解することで、見積もりを正確に評価し、生産時の予期せぬ事態を避けることができます。
金型・治具費 は初期投資です。単純な単発金型は数千ドル程度です。複数の成形、穴あけ、コイニングステーションを備えた複雑な順送金型は、20,000~50,000ドル以上になることがあります。金型寿命は通常、材料の硬さ、部品の複雑さ、メンテナンス品質に応じて10万~数百万ショットです。
部品あたりの材料費および工数費 は、サイクルタイムの短縮と最適化されたストリップレイアウトにより、数量が増えるほど低下します。ただし、材料歩留まりは大きく変動します。単純な形状では80パーセント以上の歩留まりが得られることもあります。穴あけ形状が多く間隔が狭い複雑な部品では50パーセントを下回ることもあり、スクラップの排出とストリップ設計が重要なコスト要因となります。
後処理費 は、多くの購買担当者がプロジェクト総費用を過小評価する部分です。 プレス加工後に二次加工 CNCタップ加工、溶接、表面処理、組立などを追加すると、時間とコストが増えます。追加の工程ごとに、それぞれ段取り要件と品質管理のステップが加わります。
適切なプレス加工サプライヤーの選び方
サプライヤーの選定では、技術力、品質システム、コミュニケーションの対応力を評価します。価格は数ある要素の一つであるべきで、唯一の決定要因ではありません。
主な評価項目には、金型設計・製造能力が内製か外注か、材料調達の関係と証明書のトレーサビリティ、検査設備と文書化された品質手順、生産能力と納期の確約、設計段階でエンジニアリングフィードバックを提供する意欲が含まれます。
改善提案をせずに図面を受け取るだけのサプライヤーは、製造パートナーシップの真の価値を提供していません。経験豊富なパートナーは、曲げ逃げの不足、非現実的な公差の累積、材料の適合性などの潜在的な問題を、金型製作の前に指摘します。仕様を YPMFG にお送りいただければ、 技術評価 潜在的な課題を早期に特定できます。
プロジェクトコストを増加させる一般的なミス
プレス加工プロジェクトで繰り返されるいくつかのミスは、不要なコストと遅延を招きます。これらのパターンを認識することで、回避できます。
公差の過剰指定 機能要件が厳密な管理を必要としない箇所に厳しい公差を指定することは、最もよくあるミスです。公差を厳しくするたびに、金型の精度要件、検査時間、不良率が増加します。公差は、組立機能や嵌合が必要とする箇所にのみ指定してください。
材料の圧延方向を無視する 部品のレイアウト時に材料の圧延方向を無視すると、曲げ時に予期しない割れや不均一なスプリングバックが発生することがあります。板金の結晶組織は、軸方向によって成形性に影響します。優れたサプライヤーは、最適なブランクの向きを助言します。
試作品や試作運転を省略する 量産前に試作品や試作運転を省略することも、よくあるミスです。金型が適切に設計されていても、材料ロットのばらつきやプレス機の動特性により、初回の生産で予期しない不具合が発生することがあります。管理された試作運転により、スケジュールに影響する前にこうした問題を捉えられます。
プレス加工だけで設計が解決すると想定する かどうかを考慮せずに CNC加工 特定の形状にはより適している場合があります。精密なねじのかみ合いが必要な穴、プレス加工の能力を超える平坦度が必要な面、多軸からのアクセスが必要な形状は、切削加工の方が適しています。最も効果的なアプローチは、多くの場合、両方の工程を組み合わせることです。
プレス加工プロジェクトを選ぶ前の実践的な質問
プレス加工がコスト効率の良いものとなる最小ロット数量はいくらですか?
プレス加工は、部品の複雑さにもよりますが、通常500~1,000個以上で経済的になります。それより少ない数量では、素材からの削り出しやCNC加工の方がコスト効率が良い場合があります。
金型の設計と製作にはどのくらいの期間がかかりますか?
単純な金型は2~4週間です。複雑な順送金型は、設計レビュー、製作、試作の最適化を含めて6~12週間かかることがよくあります。
プレス加工でねじを形成した穴は実現できますか?
標準的なプレス加工ではねじ穴はできません。ねじは、プレスブランクを成形した後の二次加工として、タップ加工、ヘリコイルの挿入、またはローレット加工が必要です。
プレス加工部品に適した表面処理は何ですか?
粉体塗装、電気めっき、アルマイト処理、不動態化が一般的です。表面処理の前処理要件は処理によって異なり、最終的な寸法出しの前に塗装すると厳しい公差を埋めてしまうことがあります。
法規制遵守のために材料組成をどのように検証しますか?
材料サプライヤーからミルシートを請求してください。信頼できるメーカーは、入荷材料を仕様と照合して検証し、生産ロットごとにトレーサビリティ記録を保持しています。
有資格のサプライヤーからはどのような書類が期待できますか?
GD&T を含む設計図面、材料証明書、初品検査報告書、工程フロー文書、生産ロットごとの品質管理記録。
より良い長期的な決断を下す
適切な金属プレス加工製品は、設計の初期段階から形状、機能、製造性のバランスを取ります。厳しすぎる公差は、機能上の利点がないままコストを押し上げます。成形挙動を無視した材料選定は、後工程で不具合を生みます。また、組み合わせたアプローチの方が部品に適しているのに単一の製造工程に頼ることは、生産上の問題のよくある原因です。
YPMFG は、工程選定、材料の適合性、金型戦略を慎重に評価する必要があるプロジェクトを支援します。大量生産が必要な場合でも、 順送プレス部品、精密な CNC加工部品、または両方の工程を組み合わせたハイブリッドソリューションであっても、エンジニアリングレビューによって最も効果的な進め方を明確にできます。
仕様または予備図面を YPMFG にお送りいただければ、無償のエンジニアリング評価を受けられます。レビューでは、製造性、推奨する工程の組み合わせ、達成可能な公差の見積もり、用途に合わせた材料選定のガイダンスを提供します。