 Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese

簡単な答え:
プレキシガラス(PMMA)のCNC加工は実用的ですが、パラメータがずれると容赦がありません。この材料は熱可塑性樹脂です:約160 °Cを超える熱で切断面が軟化し、溶融ビード、応力白化、マイクロクラックが発生します。必要なのは低回転数 超硬エンドミル、1歯あたり0.5 mm未満の送り、および剛性の高い 真空または機械式クランプ により、切削領域から振動を排除することです。これらいずれかが欠けると、部品は治具から外れる前に台無しになります。 YPMFG 対応しています プレキシガラスCNC加工 表面仕上げと公差が成否を分ける仕様となる案件です。
アクリル部品の加工を依頼する場合、恐れるべき不具合は寸法不良ではありません—離型後に初めて現れるヘアラインクラックや、にじんだエッジです。以下に示す問題は予防可能ですが、それは作業者または加工サービスが 熱可塑性樹脂の切削パラメータ を繰り返し扱った経験を持つ場合に限られます。
目次
スピンドル下でのプレキシガラスの挙動
治具 および切削を守る速度設定
アクリルのクランプとワーク保持
よくある不具合モードと迅速な対処
発注前に購買担当者がよく尋ねる質問
アクリル部品の加工パートナーの選び方
スピンドル下でのプレキシガラスの挙動
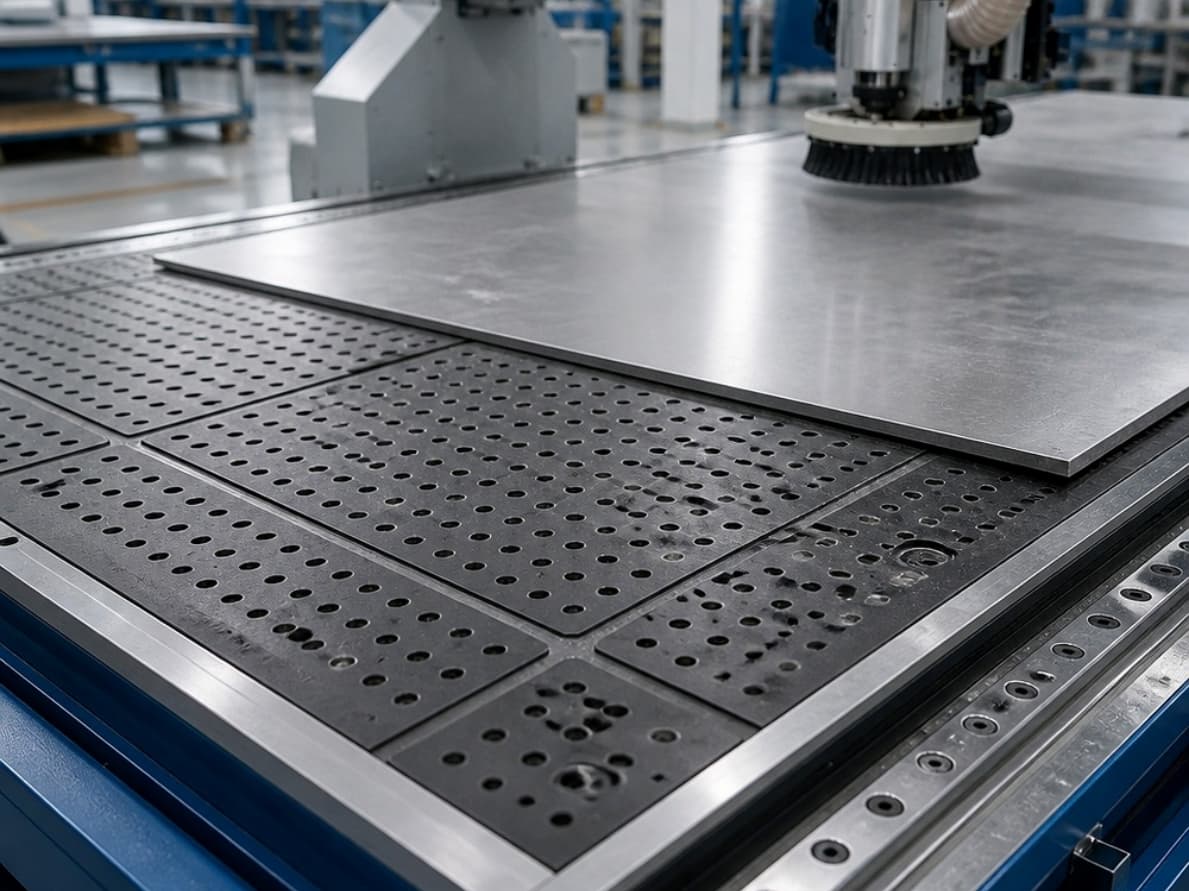
アクリルは寛容な材料ではありません。ガラス転移温度が低いため、切削領域のわずかな熱でも、刃が切り込む前に材料が軟化します。一度軟化すると、工具は切削ではなく引きずる動作になります。
その結果、シャープなエッジではなく、光沢のある丸いエッジになります。また、切削経路から放射状に伸びる内部応力線が見られ、取り扱い中や熱サイクル中に完全な亀裂へと進展する可能性があります。
標準的な5 mm(3/16インチ)の板材では、スピンドルを6,000 RPM未満、送りを0.4 mm/歯未満に保つことで、切りくず温度を安全な範囲に維持できます。厚い材料ではやや高い送りに耐えられる場合がありますが、原則は同じです:迷ったらゆっくり切削し、工具に仕事をさせることです。
切削を守る工具と速度設定
上記の値は、ほとんどの CNC加工技術者 がPMMAで使用する範囲を網羅しています。板材の厚さ、工具径、機械の剛性によって変動が見られるため、本番加工の前に必ず低速度で空運転してください。切込み深さは特に重要です:アクリルで工具径の80 %または100 %で加工すると、切削が終わる前に部品が反るほどの横方向の熱が発生します。
アクリルのクランプとワーク保持
アクリルは薄くて柔軟です。クランプが緩いと、工具の下で板材がたわみ、そのたわみが後から削り取れない応力線になります。
板材の加工には真空テーブルを、ブロック材にはフェルトやゴムを介したソフトジョー治具を使用してください。プレキシガラスを裸の鋼製ジョーで直接クランプしないでください—圧痕が仕上げ面に残り、表面全体を研磨しない限りほぼ除去できません。
厚さ6 mm未満の部品では、パッド付きの2軸クランプバイスで通常は十分です。3軸機で厚い材料を加工する場合は、クランプ力が部品自体に集中しないよう、捨て板を使用すると効果的です。
よくある不具合モードと迅速な対処
切断面の溶融またはにじみ: 工具に対して送りまたは回転数が高すぎます。速度を20 %下げ、エアブロー圧力を上げてください。
クランプによるヘアラインクラック: 力が狭い範囲に集中しています。パッドで分散するか、真空に切り替えてください。
切削部付近の白い応力線: 前工程の成形または溶接による内部応力です。加工前に板材を100–110 °Cで焼なまししてください。
刃溝への切りくず付着: 研磨が不適切か、切込みが深すぎます。研磨済みの2枚刃超硬を使用し、工具径の50 %以内の深さに抑えてください。
振動によるビビリ痕: スピンドルが共振回転数域にあります。速度を10–15 %ずらし、工具の振れが0.02 mm未満であることを確認してください。
これらのうち2つ以上が同時に現れる場合、根本原因はほぼ常に工具の不良ではなくパラメータの不一致です。機械を疑う前に、段取り全体を再確認してください。
発注前に購買担当者がよく尋ねる質問
標準的な3軸CNCでプレキシガラスを加工できますか、それともレーザーが必要ですか?
穴、スロット、ポケットを備えたほとんどの部品形状では、適切な工具を備えた3軸CNCで問題ありません。レーザー切断は平坦な2D輪郭に適していますが、板厚方向の形状や3D輪郭は形成できません。
厚さ10 mmのアクリル部品では、現実的にどの程度の公差が期待できますか?
安定した段取りと適切な工具があれば、非重要エッジでは±0.1 mmが一般的です。重要な穴には、二次リーミングまたはより厳しい嵌め合いの仕上げパスが必要になる場合があります。
フライス加工面は素材板と同じ外観になりますか?
いいえ。フライス加工面には細かい工具痕が残ります。光沢仕上げが必要な場合は、2000番までの湿式研磨や管理された火炎処理などの後工程を計画してください。
見積もりを依頼する前に何を送ればよいですか?
3Dファイルまたは2D図面に、板厚、材料グレード(キャストか押出か)、公差指示、表面仕上げ要件を記載して送ってください。 YPMFG は、切削中に材料へ応力をかける形状を指摘し、確定前にパラメータ変更を提案します。
CNC加工では押出アクリルとキャストアクリルの違いは重要ですか?
はい。キャストアクリルは耐熱性が高く、内部応力が低くなります。押出板は安価ですが、工具の進入点で割れやすくなります。機械加工部品では、キャストがより安全な既定の選択です。
アクリル部品の加工パートナーの選び方
本当のコストは プレキシガラスCNC部品の 材料ではなく—パラメータを設計せず推測したときに生じる廃棄と手直しです。アクリルをアルミニウムと同じように扱う加工サービスは、見た目は完成していても、熱的または機械的負荷の下で使用中に故障する部品を生み出します。
サプライヤーを評価する際は、材料と板厚ごとにパラメータ記録を維持しているか、本番バッチ前に確認カットを提示できるか、切削前にキャスト板の応力除去をどのように行うかについて、具体的に確認してください。
図面または3Dファイルをお送りいただければ YPMFG 迅速なエンジニアリングレビュー、パラメータ推奨、見積もりを提供します。初品のサンプルカットには最小注文数量は不要です。






