Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese

簡単な答え:
真鍮の旋削は最も単純な CNC加工 加工の一つですが、成功は適切な合金グレードの選択と各タイプに応じた切削パラメータの調整にかかっています。C360 などの快削真鍮は最高の被削性を発揮しますが、C377 のような鉛フリー真鍮は異なる工具戦略を必要とします。主な課題には、切りくず管理、冷間加工材の加工硬化、そして 表面仕上げの一貫性。YPMFG は精密な CNC旋盤加工加工を用いて真鍮部品を定期的に生産しており、これらの変数を多くのプロジェクト仕様にわたって直接確認しています。
真鍮グレードの理解 CNC旋盤加工
真鍮は銅と亜鉛の合金であり、その被削性は亜鉛含有量や快削元素の添加の有無によって大きく異なります。
最も一般的に旋削される真鍮グレードは C360 快削真鍮で、鉛やその他の被削性向上剤を含み、短く脆い切りくずを生成します。このグレードは高速で加工でき、優れた表面仕上げが得られます。継手、バルブ、コネクタ、小型精密部品に広く使用されています。
鉛フリー真鍮グレード C377、C385、UNS C95800 などは、医療、食品グレード、輸出向け用途でますます要求されています。これらの材料は加工が難しく、より長く糸状の切りくずが発生します。工具形状と送り速度をそれに合わせて調整する必要があります。
リン青銅やアルミニウム青銅などの他の真鍮タイプは、標準的な快削性の範囲外であり、より低速、高トルク、専用の工具コーティングが必要です。
YPMFG は、切削工具の選定とプログラムパラメータの設定前に、各図面で指定された真鍮グレードを評価します。該当する場合は、RoHS、REACH などの規制要件への適合を確認するため、材料証明書を確認します。
真鍮旋削における一般的な課題
真鍮は快削材と考えられていますが、適切に管理しないと欠陥や遅延を引き起こすいくつかの問題があります。
切りくず管理が最も頻繁な懸念事項です。長く連続した切りくずはワークやツールホルダーに絡みつき、表面の傷や機械停止の原因となります。解決策は、送り速度を調整し、チップブレーカー付きのインサートを使用することです。
加工硬化は、冷間加工材や硬化材から真鍮を旋削する場合に発生します。切削速度が低すぎると、変形後に表層が硬くなり、工具摩耗が急速に進みます。加工前の応力除去や、適切な切削速度で硬化材を使用することで、この問題を防止できます。
かじりや構成刃先は、アルミニウムや ステンレス鋼に比べて真鍮では一般的ではありませんが、特定の合金組成や切れ味の鈍った工具では依然として発生する可能性があります。適切な CNC旋盤加工 ツール形状 および定期的な検査がこのリスクを低減します。
ねじ切りや厳しい公差を必要とする真鍮部品では、出口エッジのバリ発生は正常です。指定された公差クラスに応じて、二次的なバリ取り、バレル研磨、手仕上げが必要になる場合があります。
切削パラメータと工具選定
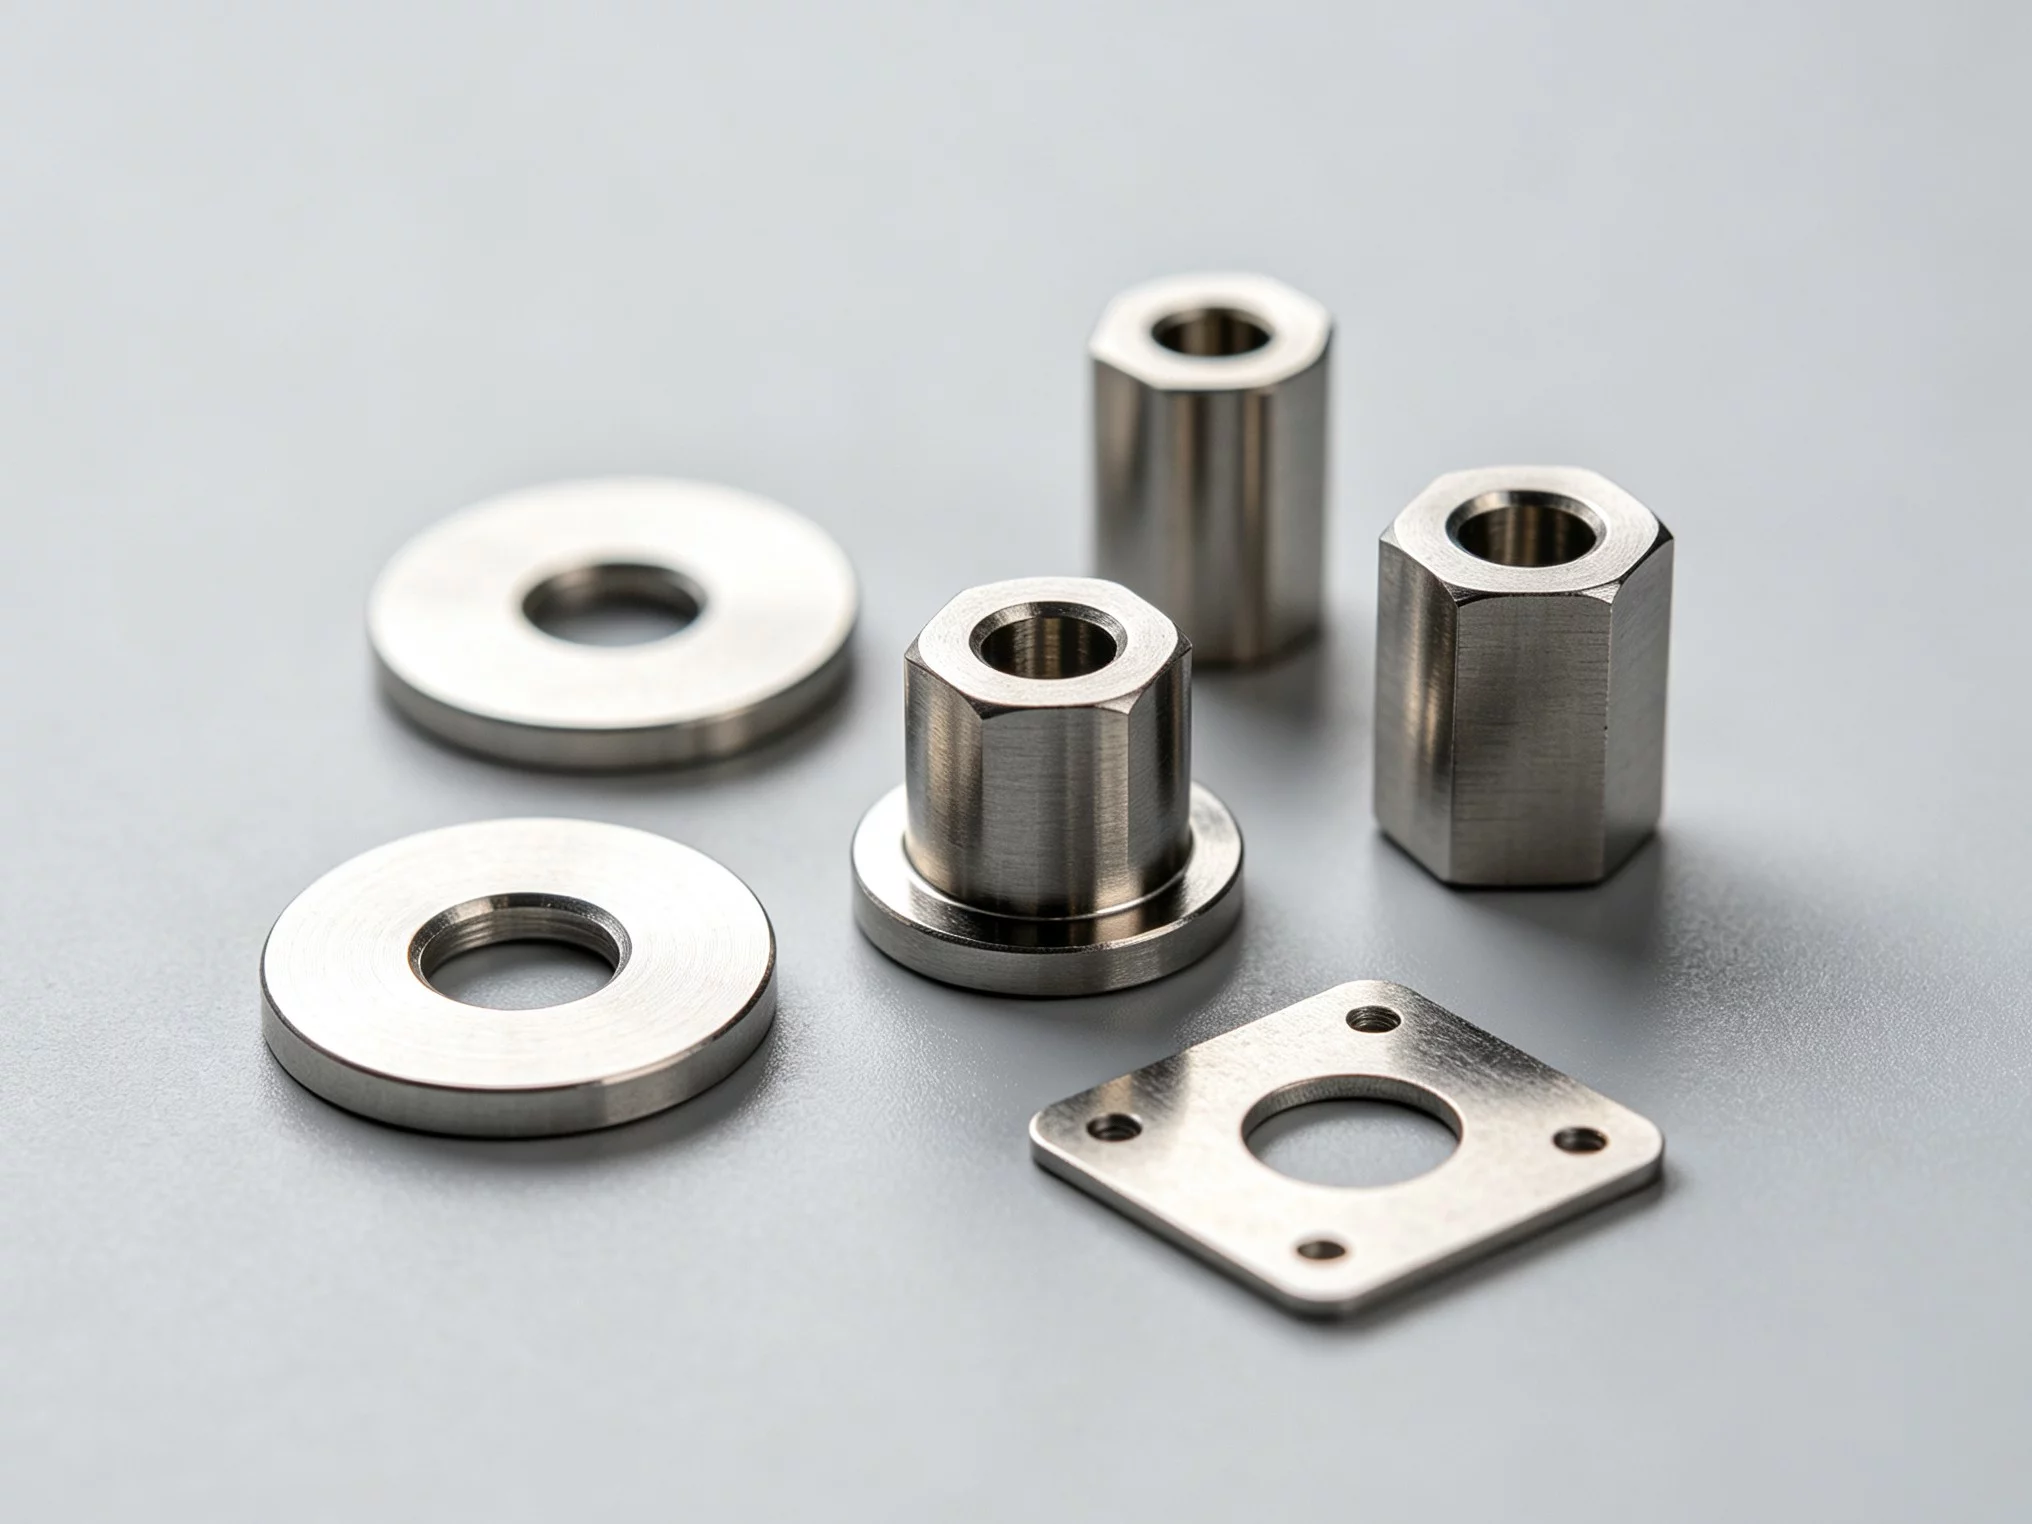
適切な工具選定とパラメータ設定は、表面仕上げ、工具寿命、寸法精度に直接影響します。
C360 真鍮の場合、一般的な切削速度は毎分 150~300 メートルで、正すくい角の超硬またはコーティングインサートを使用します。1 回転あたり 0.1~0.3 mm の送り速度で、工具負荷を過大にすることなく良好な表面仕上げが得られます。
鉛フリー真鍮を加工する場合、切削速度を約 20~30 パーセント低減する必要があります。ノーズ半径を大きくし、刃先を強化したインサート形状が安定性の維持に役立ちます。
工具コーティングの選定 工具コーティングの選定は、多くの購入者が考える以上に重要です。TiAlN および AlTiN コーティングは、高速加工において優れた耐熱性を提供します。粘り気のある糸状の切りくずが発生する材料には、DLC(ダイヤモンドライクカーボン)コーティングが摩擦を低減し、切りくずの排出を改善します。
クーラント戦略も重要です。大部分の真鍮旋削加工ではフラッドクーラントが標準です。一部の快削グレードは、要求される表面仕上げや切りくず排出要件に応じて、最小限のクーラントまたはドライ加工でも良好に加工できます。
YPMFG のエンジニアは、生産開始前に仕様を確認し、最適なツーリング方針を提案します。この生産前のエンジニアリング評価により、予期しない工具破損や公差外れの部品を回避できます。
材料特性と用途の適合
真鍮グレードによって機械的および物理的特性が異なり、適切な選択は用途の要件によって決まります。
用途に合わないグレードを選ぶと、早期故障、不良な表面仕上げ、コンプライアンス問題につながる可能性があります。例えば、飲料水システムに使用される真鍮部品は NSF/ANSI 61 規格に適合する必要があります。腐食環境にさらされる部品は、標準的な真鍮ではなくアルミニウム青銅が必要になる場合があります。
導電性ももう一つの検討事項です。部品に求められるのが 電気接点性能である場合は、高亜鉛の快削グレードではなく、C110 銅や銅含有量の高い特定の真鍮グレードを検討すべきです。
旋削真鍮部品の設計推奨事項
優れた設計慣行は、部品品質と生産コストに大きな違いをもたらします。
旋削真鍮部品の最小肉厚は、小径では少なくとも 0.8 mm、大径では 1.5 mm とする必要があります。薄い肉厚は、加工中のたわみ、振動、寸法変動のリスクを高めます。
真鍮のねじ山のかみ合い長さは、標準的なねじ切り加工では呼び径の 2 倍を超えないようにする必要があります。過度のねじ切りは、特に軟らかい快削グレードで応力集中やねじ山の破損を引き起こす可能性があります。
CNC 旋削真鍮部品の公差推奨値は、一般寸法で通常 ±0.025 mm、重要径で ±0.01 mm です。より厳しい公差は追加工程を必要とし、コストが大幅に増加します。

表面仕上げの仕様は現実的に設定すべきです。Ra 1.6 マイクロメートルは標準的な旋削加工で容易に達成できます。Ra 0.8 には追加の仕上げ加工または精密中ぐり工程が必要です。
真鍮旋削のコスト要因
コストを左右する要因を理解することは、購入者が見積もりを評価し、より良い購買判断を下すのに役立ちます。
真鍮丸棒や棒材の材料コストは、グレードと直径によって異なります。C360 は、入手のしやすさと優れた被削性から、一般に最もコスト効率の良い選択肢です。鉛フリー代替材は多くの場合割高になります。
サイクルタイムは主要な生産コスト要因です。複数工程を伴う複雑な形状、厳しい公差、二次仕上げ工程は、加工時間を比例的に増加させます。
バッチサイズの影響 は真鍮旋削において重要です。大量生産では、最適化されたツールパスと自動ローディングの恩恵により、単位コストが大幅に低減されます。小ロットの試作品は、段取り時間と機械時間の配分により、部品単価が高くなる場合があります。
めっき、アルマイト処理、その他の表面処理などの後処理はコストを増加させますが、想定される使用環境によっては必要になる場合があります。
YPMFG は、材料費、加工費、その他の処理費を分解した詳細な見積もりを提供します。この透明性により、投資の内訳を理解し、品質を犠牲にせずにコスト最適化の余地を特定できます。
品質管理と検査
品質管理手順により、旋削真鍮部品が仕様に一貫して適合することが保証されます。
校正済みの三次元測定機または光学比較による初品検査が標準的な実施方法です。本生産開始前に、すべての重要寸法、公差、表面仕上げが図面と照合して検証されます。
材料トレーサビリティは規制産業にとって不可欠です。組成と機械的特性を証明するミルサーティフィケートが各生産ロットに添付される必要があります。
寸法検査には、直径の確認、ねじゲージの検証、同心度の測定、指定がある場合は表面粗さ試験が含まれます。YPMFG は検査結果を文書化し、すべての生産ロットについて要請に応じて提供します。
プロジェクトに真鍮を選ぶ前の実践的な質問
用途に応じてどの真鍮グレードを選ぶべきですか?
被削性とコストを優先する汎用精密部品には C360 を選んでください。規制適合が必要な医療、食品、輸出市場向けには、鉛フリーの C377 または C385 を選択してください。用途に特定の機械的または環境的要件がある場合は、加工エンジニアにご相談ください。
真鍮は非常に厳しい公差で加工できますか?
はい、CNC 旋削では真鍮で ±0.005 mm までの公差を達成できます。ただし、これを安定して達成するには、適切な機械の状態、安定したツーリング、管理された環境条件が必要です。公差要件は見積もり段階の早い時期にご相談ください。
真鍮は高周波または電気用途に適していますか?
真鍮の導電性は純銅と比べて中程度です。高周波用途では、真鍮が信号損失とインピーダンスの要件を満たすか、銅や銀めっき部品の方が適しているかを検討してください。
真鍮部品の脱亜鉛を防ぐにはどうすればよいですか?
脱亜鉛は、特定の真鍮合金が酸性環境や滞留水環境に長期間さらされることで発生します。低鉛または鉛フリーの真鍮グレードを使用し、抑制剤を添加した合金を選択することで、このリスクを低減できます。エンジニアリング相談を依頼する際は、使用環境を明記してください。
旋削真鍮で可能な表面仕上げは?
標準的な旋削では Ra 1.6~3.2 マイクロメートルが得られます。バニシング、研削、研磨などの追加工程により、より平滑な仕上げが可能です。YPMFG は、お客様の仕様に最もコスト効率の良い仕上げ方法をご案内します。
真鍮部品は加工後にめっきできますか?
はい、真鍮はニッケル、クロム、金、亜鉛めっきなど、電気めっきとの相性が良好です。厳しい公差が必要な場合は、加工時にめっき厚を考慮する必要があります。生産開始前に、サプライヤーとめっきと加工の順序を調整してください。
より良い長期的な決断を下す
真鍮の旋削を成功させるには、材料知識、工具選定、プロセス管理の適切な組み合わせが必要です。選択するグレードは、サイクルタイムから最終的な表面品質、使用中の長期的な部品性能まで、あらゆるものに影響します。
精密な真鍮旋削プロジェクトは、早期のエンジニアリング支援によって恩恵を受けます。仕様を YPMFG に共有いただければ、当社チームは金属を切削する前に、材料グレードの適合性、公差の実現可能性、ツーリング戦略、検査要件を検討します。理論的な計算ではなく、実際の製造経験に基づいた明確な推奨事項と現実的な生産スケジュールをご提供します。
図面または仕様書を YPMFG にお送りいただければ、無償のエンジニアリングレビューと競争力のあるお見積もりを提供いたします。