German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Kurze Antwort:
Beim Aluminiumguss wird geschmolzenes Aluminium in Formen gegossen, um komplexe Metallkomponenten mit hervorragendem Festigkeit-Gewicht-Verhältnis und guter Zerspanbarkeit herzustellen. Die gebräuchlichsten Verfahren sind Druckguss, Sandguss, und Kokillenguss. Für Präzisions-CNC Teile, Druckguss und Feinguss liefern in der Regel die engsten Toleranzen, oft innerhalb von ±0,05 mm. Materialwahl, Wandstärke und Oberflächenbeschaffenheit Anforderungen sollten Ihre Verfahrensauswahl leiten.
Der Aluminiumguss hat sich zu einer der am weitesten verbreiteten Fertigungsmethoden in der Automobil-, Luft- und Raumfahrt-, Elektronik- und Industrieanlagenbranche entwickelt. Viele Ingenieure und Einkaufsteams stehen vor schwierigen Entscheidungen bei der Wahl des richtigen Gussverfahrens für ihre Projekte. Kostenschätzungen stehen oft im Widerspruch zu Qualitätserwartungen, und technische Spezifikationen stimmen möglicherweise nicht mit dem überein, was eine Gießerei realistisch produzieren kann.
YPMFG bietet CNC-Teile Fertigungsdienstleistungen die Gießen mit Präzisionsbearbeitung integrieren, um fertige, montagebereite Komponenten zu liefern. Dieser Leitfaden beantwortet die praktischen Fragen, die Käufer und Ingenieure vor der Freigabe eines Aluminiumgussprojekts geklärt haben müssen.
Aluminiumgussverfahren verstehen
Der Aluminiumguss umfasst mehrere unterschiedliche Fertigungsverfahren, jedes mit anderen Fähigkeiten und Kostenstrukturen. Das Verständnis dieser Unterschiede hilft Käufern, früh im Beschaffungsprozess fundierte Entscheidungen zu treffen.
Druckguss nutzt hohen Druck, um geschmolzenes Aluminium in Stahlformen zu pressen. Dieses Verfahren erzeugt Teile mit hervorragender Oberflächengüte und enger Maßkonsistenz. Es eignet sich am besten für Serienläufe mit hohem Volumen, bei denen die hohen Werkzeugkosten über Tausende von Einheiten verteilt werden können.
Sandguss erstellt Formen aus verdichtetem Sand um ein Modell. Dieses Verfahren eignet sich für mittlere bis niedrige Stückzahlen und ermöglicht größere Bauteilabmessungen. Die Oberflächengüte ist rauer als beim Druckguss, sodass für Funktionsflächen oft eine Nachbearbeitung erforderlich ist.
Kokillenguss verwendet wiederverwendbare Metallformen, die schwerkraftgespeist mit geschmolzenem Aluminium gefüllt werden. Er bietet eine bessere Maßkontrolle als Sandguss bei geringeren Werkzeugkosten als Druckguss. Dieses Verfahren ist ideal für Teile, die gute mechanische Eigenschaften ohne die Kosten von Hochdruckwerkzeugen erfordern.
Feinguss verwendet keramische Schalenformen, die um Wachsmodelle herum erstellt werden. Es liefert near-net-shape-Teile mit hervorragender Oberflächenqualität und der Fähigkeit für komplexe Geometrien. Dieses Verfahren wird für komplizierte Komponenten bevorzugt, bei denen die Bearbeitung prohibitiv teuer wäre.
Die Wahl zwischen diesen Verfahren beeinflusst Lieferzeit, Stückkosten, Toleranzen und Oberflächenqualität. Jedes Verfahren hat auch Einschränkungen bei minimaler Wandstärke, maximaler Bauteilgröße und erreichbarer Detailauflösung.
Aluminiumlegierungsauswahl für den Guss
Aluminiumlegierungen bestimmen die mechanischen Eigenschaften, die Gießbarkeit und die Nachbearbeitungsanforderungen Ihrer endgültigen Komponente. Die Wahl der falschen Legierung kann zu Porositätsproblemen, schlechter Zerspanbarkeit oder unzureichender Festigkeit im Einsatz führen.
Die am häufigsten verwendeten Gusslegierungen umfassen:
A380 bleibt die beliebteste Wahl für Druckguss Aluminiumteile aufgrund seiner hervorragenden Fließfähigkeit und ausgewogenen mechanischen Eigenschaften. A356 wird bevorzugt, wenn eine Wärmebehandlung erforderlich ist, um höhere Festigkeitsniveaus zu erreichen. Siliziumreiche Legierungen wie A413 fließen gut, opfern jedoch etwas mechanische Leistung.
Bei der Legierungsauswahl sollten die Lastanforderungen des Bauteils, die Betriebsumgebung, Schweiß- oder Veredelungsanforderungen und Budgetbeschränkungen berücksichtigt werden. Die Beratung mit Ihrem Fertigungspartner früh in der Designphase kann kostspielige Materialänderungen später in der Produktion verhindern.
Toleranzen und Oberflächengüte
Maßtoleranz und Oberflächengüte beeinflussen direkt, welches Gussverfahren geeignet ist und wie viel Sekundärbearbeitung erforderlich sein wird. Diese Spezifikationen wirken sich auch erheblich auf Ihre Stückkosten aus.
Für CNC-Bearbeitung von Gussteilen, umfassen die üblichen Toleranzbereiche je Verfahren:
Druckguss: ±0,05 bis ±0,1mm für Standardmerkmale
Feinguss: ±0,1 bis ±0,2mm je nach Größe
Kokillenguss: ±0,1 bis ±0,15mm
Sandguss: ±0,2 bis ±0,5mm für allgemeine Merkmale
Oberflächengüteanforderungen werden üblicherweise in Ra-Werten gemessen. Druckgussteile können im Gusszustand 1,6 bis 3,2 μm Ra erreichen, während Feinguss 0,8 bis 1,6 μm Ra erreichen kann. Sandgussflächen liegen üblicherweise zwischen 6,3 und 12,5 μm Ra und erfordern fast immer eine Bearbeitung für Funktionsschnittstellen.
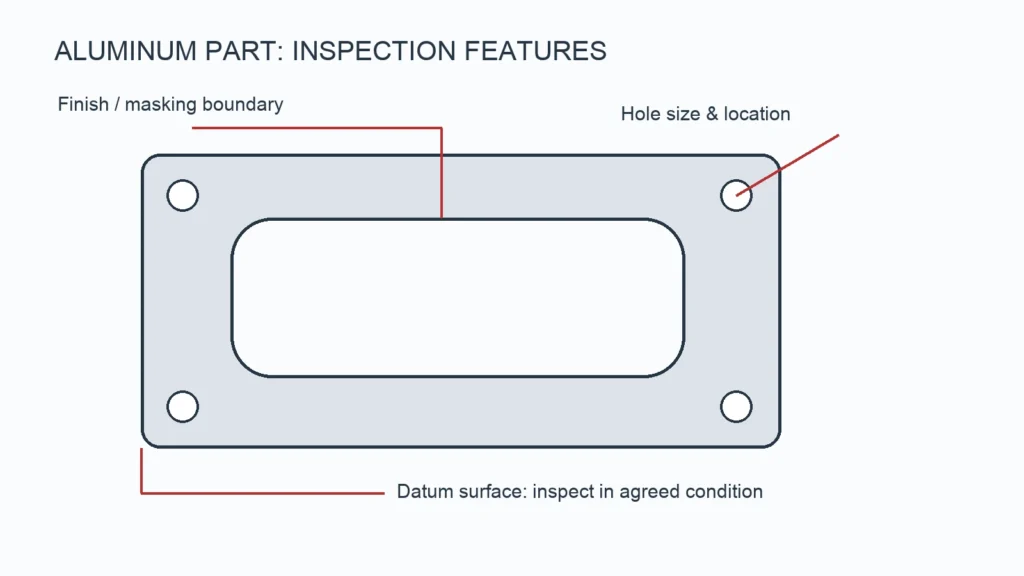
Wenn Sie Toleranzen auf Ihren Zeichnungen spezifizieren, geben Sie nur das an, was funktional notwendig ist. Eine Über-Spezifizierung von Toleranzen bei unkritischen Merkmalen treibt die Kosten in die Höhe, ohne dem Endprodukt einen Mehrwert zu bringen.
Kostenfaktoren beim Aluminiumguss
Das Verständnis der Kostenstruktur des Aluminiumgusses hilft Käufern, Angebote genau zu bewerten und zu erkennen, wo Einsparungen ohne Qualitätseinbußen möglich sind.
Mehrere Schlüsselfaktoren bestimmen die Gesamtkosten eines Aluminiumgussprojekts:
Werkzeugkosten: Druckgusswerkzeuge sind teuer, amortisieren sich aber über hohe Stückzahlen. Sandgussmodelle sind günstiger, aber weniger haltbar. Feinguss erfordert Modelle und Werkzeuge für das Wachsspritzen.
Materialkosten: Die Primäraluminiumpreise schwanken mit den Marktbedingungen. Die Legierungsauswahl und der Schrottanteil beeinflussen ebenfalls die Materialkosten.
Komplexität der Bauteile: Komplexe Geometrien mit Hinterschnitten, dünnen Wänden oder komplizierten Merkmalen erhöhen die Prozessschwierigkeit und senken die Ausbeute.
Produktionsvolumen: Höhere Stückzahlen rechtfertigen teure Werkzeuge und Automatisierung. Niedrige Stückzahlen sind mit Sandguss oder 3D-gedruckten Modellen möglicherweise wirtschaftlicher.
Anforderungen an die Nachbearbeitung: Bearbeitung, Wärmebehandlung, Oberflächenbehandlung und Prüfung erhöhen die endgültigen Landed Costs.
Qualitätsniveau: Zertifizierungen für Luft- und Raumfahrt sowie Automobilindustrie erfordern zusätzliche Dokumentation, Tests und Prozesskontrolle.
Käufer sollten von Lieferanten detaillierte Kostenaufschlüsselungen anfordern, anstatt Pauschalangebote zu akzeptieren. Dieser Ansatz zeigt, wohin die Kosten fließen und wo Designänderungen Ausgaben reduzieren könnten.
Häufige Gussfehler und ihre Vermeidung
Die Fehlervermeidung ist entscheidend, um Ausschussquoten zu senken und gleichbleibende Teilequalität sicherzustellen. Die Kenntnis häufiger Fehler und ihrer Ursachen hilft sowohl Designern als auch Herstellern, kostspielige Nacharbeit zu vermeiden.
Porosität ist der häufigste Fehler beim Aluminiumguss. Sie entsteht, wenn Gas oder Schwindung während der Erstarrung im Inneren des Teils eingeschlossen wird. Porosität kann die Komponente schwächen und Ausfälle unter Last oder Druck verursachen. Ein korrektes Anguss- und Speiserdesign sowie kontrollierte Kühlung können dieses Risiko minimieren.
Kaltverschweißungen entstehen, wenn zwei Ströme geschmolzenen Metalls aufeinandertreffen, ohne vollständig zu verschmelzen. Dieser Fehler resultiert typischerweise aus niedrigen Gießtemperaturen oder langsamen Füllgeschwindigkeiten. Die Sicherstellung einer korrekten Schmelztemperatur und optimierter Gießparameter verhindert die Bildung von Kaltverschweißungen.

Lunker entstehen, wenn der Guss während der Erstarrung ohne ausreichende Speisung schwindet. Speiser und geeignete Angusssysteme leiten geschmolzenes Metall, um die Schwindung auszugleichen. Simulationssoftware kann Schwindungsstellen vorhersagen, bevor der Guss beginnt.
Sandeinschlüsse entstehen, wenn Formmaterial abbricht und in das geschmolzene Metall gelangt. Dieses Problem ist beim Sandguss häufiger und kann bearbeitete Oberflächen beschädigen. Geeignete Formfestigkeit und sorgfältige Handhabung reduzieren das Einschlussrisiko.
Oberflächenrisse können sich während der Abkühlung aufgrund thermischer Spannungen bilden. Designmerkmale, die ungleichmäßige Abkühlraten erzeugen, sollten vermieden oder modifiziert werden, um eine gleichmäßige Erstarrung zu fördern.
Qualitätsstandards und Prüfmethoden
Die Qualitätsanforderungen unterscheiden sich erheblich zwischen den Branchen. Automobil-, Luft- und Raumfahrt- sowie Medizinanwendungen stellen alle unterschiedliche Anforderungen an Prüfung und Dokumentation für Gusskomponenten.
Gängige Qualitätsstandards für den Aluminiumguss umfassen:
ISO 9001 für allgemeine Qualitätsmanagementsysteme
IATF 16949 für die Automobilproduktion und relevante Ersatzteile
AS9100 für das Qualitätsmanagement in der Luft- und Raumfahrt
NADCAP für die Akkreditierung von Spezialverfahren
Kundenspezifische Standards für große OEMs
Zu den Prüfmethoden für Gussteile gehören die dimensionale Messung mit KMM, Röntgenradiografie für innere Defekte, Farbeindringprüfung für Oberflächenrisse, metallografische Untersuchung zur Bewertung des Gefüges und mechanische Prüfung zur Zug- und Härteverifikation.
Wenn Sie vor Produktionsbeginn einen detaillierten Prüf- und Testplan von Ihrem Lieferanten anfordern, wird sichergestellt, dass alle kritischen Qualitätsmerkmale verifiziert werden. Dieser Plan sollte Stichprobenumfänge, Abnahmekriterien und Dokumentationsanforderungen festlegen.
Konstruktionsrichtlinien für Aluminiumgussteile
Gutes Design für die Fertigung reduziert Defekte, verbessert die Ausbeute und senkt die Kosten. Die Beachtung etablierter Konstruktionsrichtlinien für Guss während der Engineering-Phase verhindert spätere Produktionsprobleme und Nacharbeit.
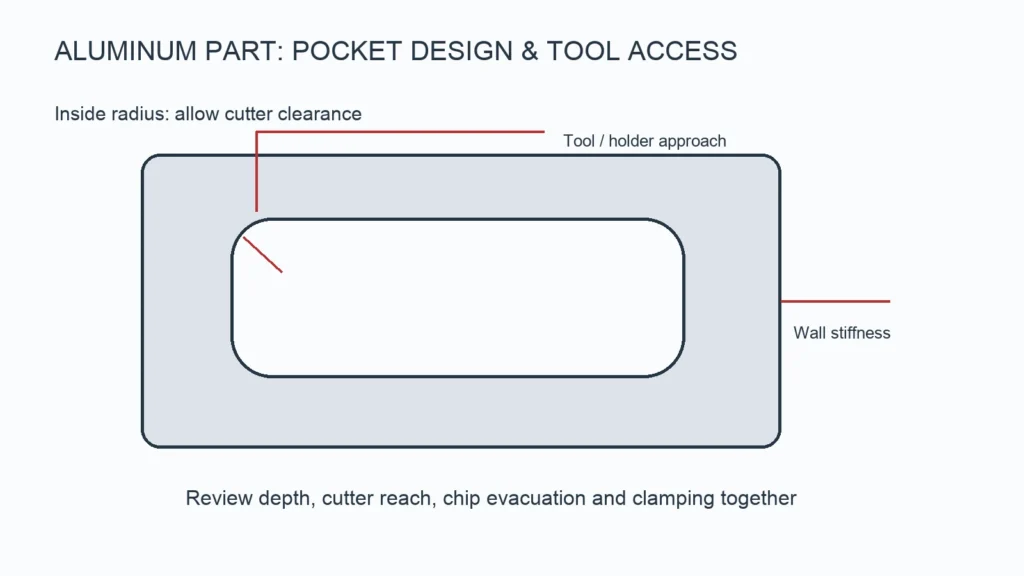
Zu den wichtigsten Designempfehlungen gehören eine gleichmäßige Wandstärke zwischen 2 und 4 mm für die meisten Verfahren, großzügige Verrundungsradien an Innenkanten zur Verringerung der Spannungskonzentration und zur Verbesserung des Metallflusses, die Vermeidung plötzlicher Querschnittsänderungen, die Hot Spots und Lunker verursachen, ausreichende Entformungsschrägen von mindestens 1 bis 2 Grad für die Entformung sowie die Auslegung der Insert-Positionen, um eine korrekte Positionierung während des Gießens sicherzustellen.
Gewindemerkmale sollten als Gewindeeinsätze oder als nach dem Gießen gebohrte Gewinde ausgelegt werden und nicht als gegossene Gewinde, die schwer zuverlässig herzustellen sind und häufig Nacharbeit erfordern.
YPMFG unterstützt Design-Reviews für Projekte, die kundenspezifische Aluminiumlösungenerfordern. Ingenieure können Designs auf Gießbarkeit prüfen, bevor Werkzeuge in Auftrag gegeben werden, und potenzielle Probleme identifizieren, die die Ausbeute oder die Kosten beeinflussen könnten.
Den richtigen Fertigungspartner auswählen
Die Wahl eines leistungsfähigen Fertigungspartners ist ebenso wichtig wie die Auswahl des richtigen Gießverfahrens. Erfahrung, Ausstattung, Qualitätssysteme und Kommunikation wirken sich alle auf das Endergebnis Ihres Projekts aus.
Wichtige Kriterien für die Bewertung von Gusslieferanten sind:
Bandbreite der angebotenen Gießverfahren und Fachkompetenz in jedem einzelnen
CNC-Bearbeitung Fähigkeiten für Sekundäroperationen
Zertifizierungen des Qualitätsmanagementsystems und Rückverfolgbarkeit
Engineering-Unterstützung für fertigungsgerechte Konstruktion
Produktionskapazität und Zuverlässigkeit der Lieferzeit
Reaktionsschnelligkeit in der Kommunikation und Ansatz im Projektmanagement
Fähigkeit, von der Prototypenfertigung bis zu vollständigen Produktionsläufen zu arbeiten
Ein Lieferant, der sowohl Gießen als auch Präzisionsbearbeitung unter einem Dach anbietet, kann den Prozess vom Rohteilguss bis zum fertigen Bauteil optimieren. Diese Integration reduziert den Koordinationsaufwand und verbessert die gesamte Qualitätskontrolle.
Fragen, die Käufer zum Aluminiumguss häufig stellen
Wie lang ist die typische Lieferzeit für ein Aluminiumgussprojekt? Die Lieferzeiten variieren je nach Verfahren und Volumen. Die Werkzeugherstellung für den Druckguss dauert 3 bis 6 Wochen, gefolgt von der Musterproduktion in 1 bis 2 Wochen. Beim Sandguss dauert die Modellherstellung und Musterlieferung 2 bis 4 Wochen. Die Lieferzeit für die Serienproduktion hängt von der Bestellmenge und der Terminplanung ab.
Können Sie anhand von 3D-CAD-Modellen ohne 2D-Zeichnungen arbeiten? Viele Lieferanten können Muster allein anhand von 3D-Daten herstellen. Die formelle Produktion erfordert jedoch in der Regel vollständige 2D-Zeichnungen mit klar definierten Toleranzen, Oberflächenangaben und Materialspezifikationen.
Wie schneiden die Gusskosten im Vergleich zu bearbeitete Teile aus Vollmaterial ab? Gießen ist bei komplexen Geometrien in der Regel materialeffizienter und kostengünstiger. Die Bearbeitung aus massivem Halbzeug ist bei geringen Stückzahlen vorzuziehen oder wenn maximale mechanische Eigenschaften aus umgeformtem Material gefordert sind.
Wie hoch ist die Mindestbestellmenge für Aluminiumguss? Die MOQ variiert je nach Verfahren. Beim Sandguss können einzelne Prototypen wirtschaftlich hergestellt werden. Der Druckguss erfordert in der Regel Mindestchargen von 500 bis 1000 Stück, um die Investition in Werkzeuge zu rechtfertigen. Der Feinguss hat niedrigere MOQ-Anforderungen für komplexe Kleinteile.
Können Sie Materialzertifikate und Prüfberichte bereitstellen? Seriöse Lieferanten sollten Werkszeugnisse für Rohmaterialien, Aufzeichnungen der Prozessparameter und Prüfberichte für jede Produktionscharge bereitstellen. Diese Dokumente sollten auf Anfrage verfügbar und den Lieferungen beigefügt sein.
Welche Oberflächenbehandlungen sind für Aluminiumgussteile verfügbar? Zu den gängigen Behandlungen gehören Eloxieren für Verschleiß- und Korrosionsbeständigkeit, Pulverbeschichtung für dekorative und schützende Oberflächen, Lackieren, Chromatierung und eine natürliche Rohoberfläche für bearbeitete Funktionsflächen.
Eine bessere langfristige Entscheidung treffen
Das Gießen von Aluminiumteilen bietet einen vielseitigen und kosteneffizienten Weg zur Herstellung präziser Metallkomponenten, wenn das richtige Verfahren, das richtige Material und der richtige Fertigungspartner gewählt werden. Die Komplexität der Legierungsauswahl, der Verfahrensvarianten, der Toleranzanforderungen und der Qualitätsstandards bedeutet, dass sorgfältige Planung kostspielige Fehler verhindert.
Die erfolgreichsten Gussprojekte beginnen mit klaren Anforderungen, realistischen Designspezifikationen und offener Kommunikation zwischen Käufer und Hersteller. Die Einholung einer Technische Überprüfung Bewertung Ihres Designs, bevor Werkzeuge in Auftrag gegeben werden, kann Möglichkeiten aufzeigen, die Ausbeute zu verbessern, Kosten zu senken und die Produktion zu vereinfachen.
Sie können Ihre Spezifikationen für eine kostenlose Projektbewertung. Unser Engineering-Team bewertet die Gießbarkeit, empfiehlt das am besten geeignete Verfahren und erstellt ein detailliertes Angebot mit Werkzeug- und Stückpreisen zu Ihrer Prüfung.