Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese
簡単な答え:
最も一般的な化学物質は ステンレス鋼 エッチング フッ化水素酸、硝酸、および水を混合した溶液です。この溶液は酸化膜を溶解させ、つや消し仕上げや彫刻模様を形成します。しかし、腐食性が非常に強いため、厳格な安全対策が必要です。環境規制や廃棄処理の難しさから、多くのメーカーはこの溶液の使用を避けています。 これらの試薬を購入する際は、必ず現地の環境関連法規を確認してください。具体的な化学組成については、 YPMFG お客様の材料のグレードに基づいて。
調達チームは、仕様を策定する際、しばしばジレンマに直面します 表面仕上げ金属部品の場合。不動態層を除去したり、表面にテクスチャを施したりするには、信頼性の高い方法が必要です。その 金属エッチング このプロセスは解決策を提供しますが、同時にかなりの複雑さも伴います。有害物質の管理、廃水処理、そして化学薬品の正確な配合比の管理が必要となります。たった一つのミスが、部品のバッチ全体を台無しにしたり、多額の損失を伴う生産停止を引き起こしたりする可能性があります。本ガイドでは、エッチングプロセスの主要な構成要素を詳しく解説します。特に、購入者向けの具体的な選定基準やリスク軽減策に焦点を当てています。 ここでは、化学的特性、安全要件、および品質管理の手順について検討していきます。
化学成分の理解
このプロセスの核心となるのは、 エッチング薬品 混合液。ステンレス鋼の場合、これには通常、フッ化水素酸(HF)と硝酸(HNO₃)が含まれます。フッ化水素酸は、酸化クロム層を侵食する有効成分です。硝酸は緩衝剤として作用し、反応速度の制御に役立ちます。これらの酸の比率によって、最終的な表面の質感が決まります。 HF濃度が高いほど、より深く粗いマット仕上げになります。濃度が低いほど、よりきめ細やかでサテンのような外観になります。水は、混合液を希釈し、発熱を抑制するために使用されます。
浴の温度は、処理の均一性を保つ上で極めて重要です。ほとんどの工程は20°Cから50°Cの範囲で行われます。溶液の温度が高すぎると、エッチングが不均一になり、斑点状の仕上がりになります。逆に低温すぎると、反応が遅くなり、停止してしまう可能性があります。 浴液の比重を定期的に監視する必要があります。反応によって酸が消費されるにつれて、エッチング力が低下します。そのため、薬品を補充するか、浴液を完全に交換する必要があります。このメンテナンスの頻度は、処理する部品の量によって異なります。
安全および環境コンプライアンス

取り扱い ステンレス鋼のエッチング用薬品 重大なリスクを伴います。フッ化水素酸は特に危険です。皮膚に容易に浸透し、直ちには自覚できないような深部の組織損傷を引き起こします。作業者は、耐酸手袋や防護服など、特定の個人用保護具(PPE)を着用する必要があります。緊急時の処置に備え、作業現場にはグルコン酸カルシウムゲルキットを常備しておく必要があります。 蒸気を吸入すると呼吸器に損傷を与える可能性があるため、換気システムは不可欠です。作業場には、煙やガスを除去するための陰圧排気設備が備わっていなければなりません。
使用済みのエッチング液の処分については、環境規制が定められています。単に排水溝に流すことはできません。この廃水には重金属や腐食性の酸が含まれているため、排出前に中和および処理を行う必要があります。多くの地域では、有害廃棄物の処理を許可を受けた業者に委託することが義務付けられています。これを遵守しない場合、多額の罰金やプロジェクトの中断につながる可能性があります。 発注者は、製造パートナーが有効な環境許可証を保有していることを確認する必要があります。 YPMFG すべての廃棄物ストリームが地域の基準に従って処理されることを保証します。当社は、コンプライアンス監査に必要な書類を提供します。これにより、お客様のサプライチェーンを法的リスクから守ります。
プロジェクトの選定基準
適切なエッチング方法の選択は、部品の形状や材質によって異なります。厚みのあるステンレス鋼製の部品は、薄肉部品よりもエッチングが容易です。薄肉部品は、化学反応の過程で変形や反りが生じる可能性があります。 形状を設計する際には、材料の除去率を考慮する必要があります。文字やロゴの彫刻には、全面のマットエッチングとは異なる薬液濃度が必要です。エッチングの深さも表面の質感に影響を与えます。深くエッチングすると、表面はより粗く多孔質になり、塗料の密着性が向上します。浅くエッチングすると、部品の寸法精度をより正確に維持できます。
単価だけでなく、総所有コストを考慮してください。薬品のコストは市場の供給状況によって変動します。保管や廃棄にかかるコストも、時間の経過とともに積み重なっていきます。機械研削から化学エッチングへの切り替えを検討している場合は、金型コストの削減効果を評価してください。 摩耗しやすい研削ホイールを交換する必要はなくなります。ただし、封じ込めシステムや監視ツールへの投資は必要です。この切り替えにより、大量生産における一貫性が向上します。また、表面仕上げの結果における作業者によるばらつきも低減されます。
エッチング法の比較
手法によって、制御レベルやコストは異なります。品質要件に合った方法を選択してください。
浸漬法は、一般的なマット仕上げの標準的な手法です。マスキングを行うことで、ノブやパネルなどの部品に、精巧なデザインを施すことが可能です。スプレーエッチングは、浸漬法では処理が難しい、大型で複雑な形状に適しています。ドライパフは、乾燥粉末やガスを使用してごく狭い範囲を処理する、ニッチな手法です。各手法には、それぞれ異なる化学薬品の取り扱い方法や安全対策が必要です。
品質管理と試験
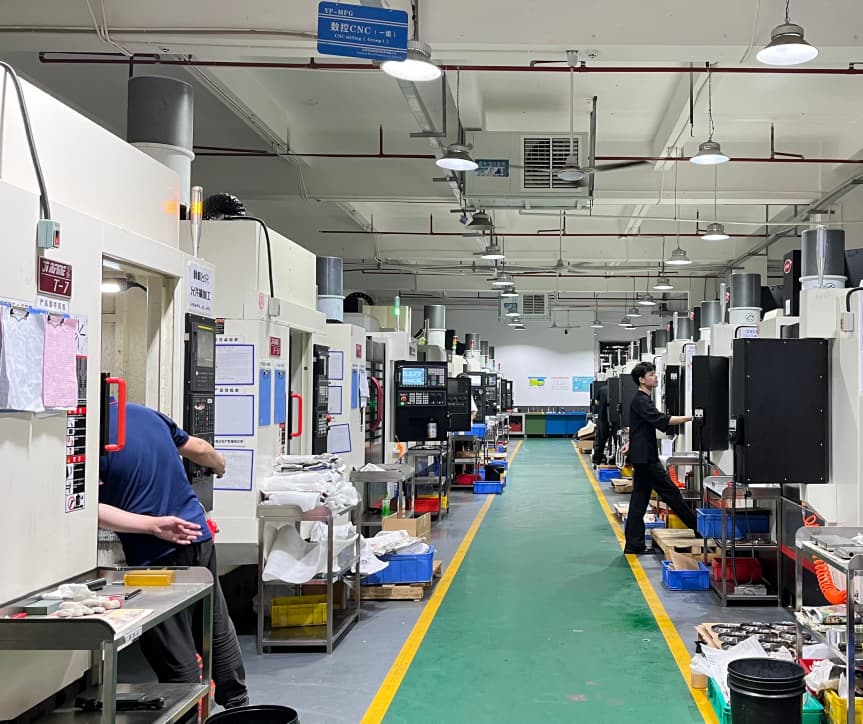
「良好な」エッチングを定義するには、明確な評価基準が必要です。重要な用途においては、目視検査だけでは不十分な場合が多くあります。プロファイル計を使用して表面粗さを測定する必要があります。Ra値は、指定された許容範囲内に収まっている必要があります。外観が重要な部品については、色や質感が均一であるかを確認してください。白い斑点や筋がある場合は、薬液の流れにムラがあることを示しています。 機能部品については、エッチングによって肉厚が損なわれていないことを確認してください。これは、薄肉チューブやシートにとって極めて重要です。非破壊検査により、表面の完全性を確認することができます。また、エッチング後のパッシベーション状態も確認する必要があります。用途によっては、耐食性を回復させるために再パッシベーションが必要となる場合があります。 YPMFG お客様の注文に合わせて、表面仕上げの検査報告書をご提供いたします。 CNC加工 サービス。お客様のバッチで実際に使用されたプロセスパラメータを詳細に記録いたします。
エッチングに関するよくある質問
エッチングはステンレス鋼の構造強度に影響を与えますか?
通常はそうではありません。エッチングの深さは通常100ミクロン未満です。これにより、部品の全厚さのほんの一部が除去されます。ほとんどの標準的な部品では、構造的完全性は維持されます。ただし、高い機械的応力が加わっている箇所のエッチングは避ける必要があります。
あらゆるグレードのステンレス鋼をエッチングすることは可能ですか?
いいえ。304および316グレードが最も一般的で、エッチング性も良好です。316Lなどの他のグレードでは、異なる化学組成比が必要になる場合があります。合金元素は、酸化皮膜の溶解方法に影響を与えます。量産に入る前には、必ず試験用の試験片を送付してください。
エッチング工程にはどれくらい時間がかかりますか?
これは浴の温度と酸濃度によって異なります。標準的な浸漬時間は30分から90分の範囲です。マスキングされた部分については、マスキングされていない部分よりも長い浸漬時間が必要になる場合があります。サイクル全体の所要時間には、洗浄およびパッシベーションの工程が含まれます。
化学エッチングは機械加工よりも費用がかかりますか?
大量生産の場合、化学エッチングの方がコストが安くなる場合が多い。金型の摩耗がなく、部品をまとめて加工できるからだ。一方、小型で複雑な部品の場合、効率が劣る可能性がある。 CNC加工 部品の形状を形成する主な方法であり続けています。エッチングは、付加価値をもたらす仕上げ工程です。
用途に適した仕上げの選び方
目標は、美的魅力、機能的な性能、および規制への準拠のバランスをとることです。マットなエッチング仕上げは、まぶしさを軽減し、表面のわずかな欠陥を目立たなくすることができます。また、その後の塗装における塗料の密着性も向上させます。プロジェクトで複雑な彫刻を行う場合、マスキング工程では正確な位置合わせが必要となります。マスクと部品表面の間には、厳しい公差が求められます。 YPMFG 複雑な表面仕上げを必要とするプロジェクトを支援しています。当社は、エッチングと CNC加工部品 時間を節約するための製造。図面をお送りいただければ、技術的な検討を行います。エッチング工程の実現可能性を評価し、お見積もりをご提示いたします。これにより、生産に向けた明確な道筋が確保されます。