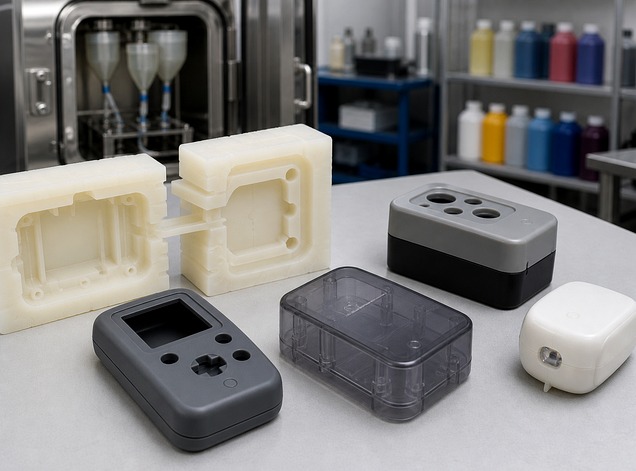
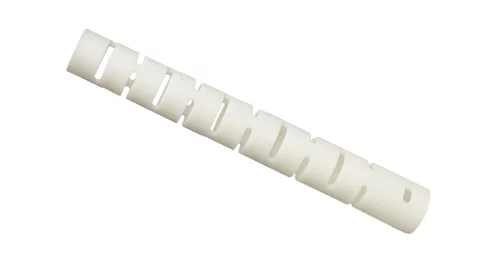
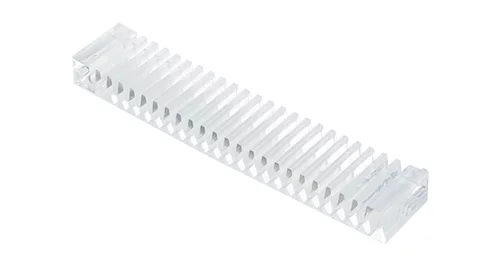
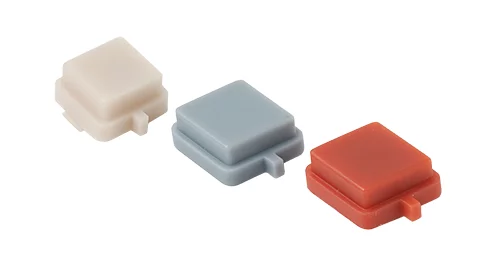
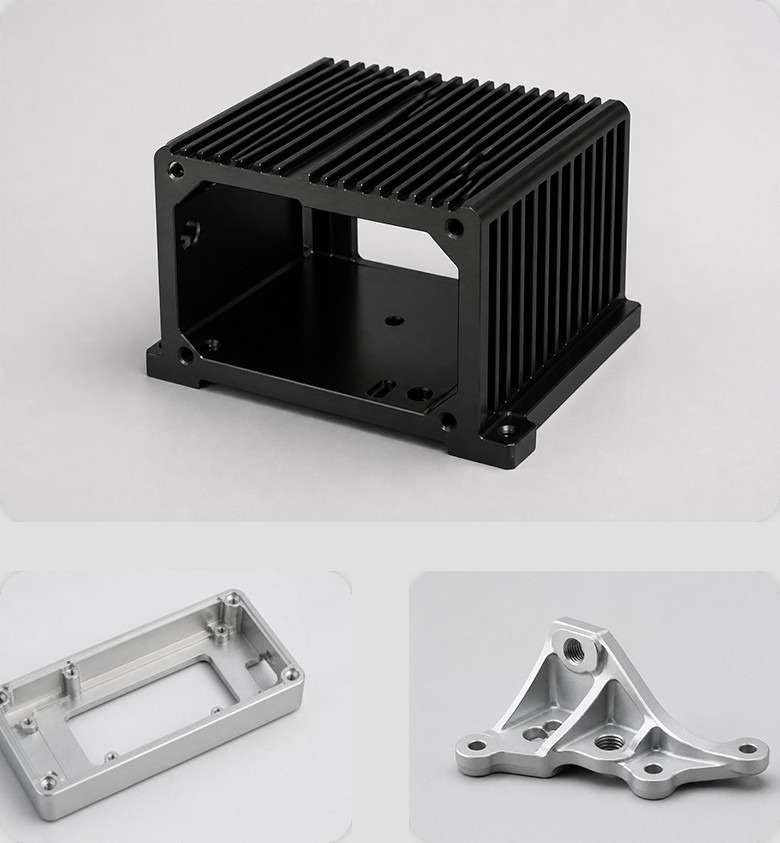
YP-MFGのウレタン成形サービスは、試作試験、機能 検証、市場テストの各段階を全面的にサポートします。ISO認証を取得した施設および厳格に審査された 製造パートナーと連携し、スケジュールと予算を確実に遵守します。 当社は、公差±0.20mm、最短5日での納期を実現する ウレタン部品の成形を行っています。自動車、電子機器、 消費財などの用途向けに、様々なポリウレタンおよび シリコーン素材、表面仕上げ、カラーオプションをご用意しています。
| 詳細 | |
|---|---|
| 寛容 | 詳細 YP-MFGでは、複製鋳造品は ISO-2768-CL規格に準拠しています。 局所公差は最大±0.15mmに達し、小さな 穴については最大±0.10mmの精度を実現できます。ナイロン系鋳造 部品については、ISO 2768-dの公差 仕様にも準拠しています。 |
| 色と仕上げ | 詳細 幅広い色、 透明度、および表面仕上げに対応しています。 |
| 部品の最大サイズ | 詳細 最大 2.3 × 1.3 × 0.6 メートル。 |
| 1日あたりの処理能力 | 詳細 1日あたり 最大200個。 |
| リードタイム | 詳細 リードタイムは、部品の複雑さや 注文数量によって異なります。一連の工程には、試作、 シリコン金型の作成、成形、仕上げが含まれます。単純な単品であれば 5日以内に出荷可能ですが、大量注文の場合は、プロジェクトの内容によっては さらに時間がかかる場合があります。 |
初期のコンセプトから市場投入可能な製品へと発展させるYP-MFGの真空鋳造 サービスは、お客様の製品開発にコストパフォーマンスに優れたソリューションを提供します。
3Dプリントを活用すれば、初期設計を素早く実際の部品に仕上げることができます。次の工程に進む前に、サイズ、 形状、表面仕上げを確認するのに最適です。この段階では、本格的な金型を用意する必要はありません。
適合性、強度、および 使いやすさを検証するために、1個から100個の機能性を持つ真空鋳造プロトタイプを製作します。材料および公差は、最終製品に近い仕様となります。
少量生産、新製品発売、あるいは暫定生産に最適です。20個から200個以上 の部品を、安定した品質と短納期で成形できます。射出成形金型の製作を待つ必要はありません。
大量生産のご要望には、射出成形によるプラスチック部品の製造をご提供しており、 安定した品質と低い単価で大量生産が可能です。
以下のシリコーンおよびポリウレタン製の鋳造材料の中から、 完成品の外観、質感、機能に合ったものをお選びください。特注の 材料をご希望の場合は、弊社チームまでお問い合わせください。
真空鋳造用の金型として一般的に使用されています。複雑な形状の部品にも対応できるほど柔らかく、 かつ、何度も鋳造を繰り返しても破れたり反ったりすることなく、 長期間使用できるほど頑丈です。
低コストで短期的な解決策(例: 20ショット未満)が必要な場合は、この素材が最適です。
より精細な造形や金型の寿命を延ばしたい場合、あるいは 肌に安全なものや食品と接触する部品を成形する場合。
柔軟性のあるパーツ、ソフトタッチの表面、およびクッション性を実現します。

汎用性の高い優れたプラスチック素材で、ハウジング、 ブラケット、構造部品などに最適です。

化粧品やディスプレイ用部品向けの、透明で滑らかなプラスチック。

ABSよりも丈夫です。強度が必要な部品や、 ある程度の衝撃に耐える必要があるものに適しています。

ある程度の柔軟性を持ち、耐摩耗性に優れている。

軽量で柔軟性があり、曲げたりはめ合わせたりする 部品に使用されます。

硬く、精度が高い。可動部品や機械的な嵌合に適している。

柔らかく、耐薬品性に優れています。
頑丈さとすっきりとした外観のバランス。PCの 強度とABSの滑らかな仕上げを兼ね備えており、 耐久性が求められる筐体に最適です。
ほとんどのポリウレタンは透明または半透明であるため、成形直前に顔料や染料を用いて 着色することができます。これらの材料は 均一に混ざり合い、硬化後は色むらがなく、退色しにくい色調が得られます。以下に、 YP-MFGの標準的なウレタン着色オプションをご紹介します。

深みのある不透明なブラック仕上げにより、高い隠蔽性とプロフェッショナルな仕上がりを実現し、 クラシックな外観が求められる試作品、筐体、機能部品に 最適です。

清潔で鮮やかな白色が鮮明なコントラストとすっきりとした外観を生み出し、 医療機器、消費財、および設計検証用 モデルに適しています。

透明な素材は、光学的な透明度を維持しつつ耐久性も兼ね備えており、 レンズ、導光板、液体容器、および目視 検査用部品などに適しています。

豊富なカラーマッチングオプションにより、ブランドのカラーを正確に再現できるほか、 特殊効果や、特定のプロジェクトの ニーズに合わせた独自の仕上げも実現可能です。
注:表面仕上げによって、色の選択肢が異なる場合があります。カスタム カラーは、顔料のブレンドまたは塗装によって実現可能です。大量 注文の場合は、色のばらつきを防ぐため、塗装をお勧めします。多色 デザインにはUV印刷が使用されますが、メタリック仕上げには 真空メッキが必要です。
YP-MFGでは、真空鋳造向けにSPIおよびVDIの表面仕上げをご用意しています。金型の表面仕上げは 当初から設定されており、後から変更することはできません。塗装を施す部品については、 生産前に光沢仕上げかマット仕上げかをご確認ください。
SPI仕上げは、金型を研磨または磨き上げ、 高光沢からマットまでさまざまな滑らかな表面を作り出すものです。 クリア仕上げや磨き上げられた 外観が求められるカスタムウレタン部品には、 この仕上げをお選びいただけます。
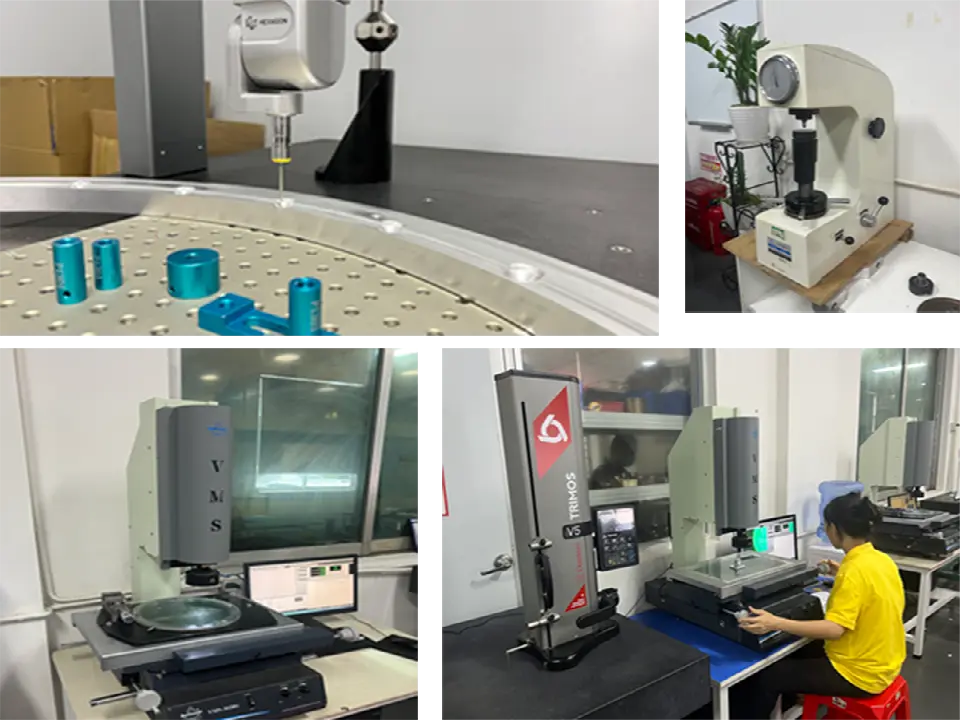
寸法検査では、CMM、デジタルノギス、高さゲージ、マイクロメーターを使用して、 公差、幾何学的位置決め、穴径、肉厚、および嵌合寸法を 検証します。
目視検査では、拡大鏡、粗さ測定器、色見本を用いて、 気泡、傷、へこみなどの表面欠陥を検出するとともに、 色の均一性や表面仕上げの品質を確認します。
塗膜付着性試験は、あらゆる仕上げ要件において、塗膜の付着強度、耐久性、および膜厚の均一性を検証するものです。
鋳造部品と対となる部品との嵌合互換性および機能的な適合性を検証します。 精密な嵌合試験を実施し、溝、接合部、構造のシームレスな整合性を確保することで、 組立要件を満たし、嵌合時の隙間や干渉を排除します。
±0.2~0.8mmという厳しい公差を実現します。優れた表面仕上げ。熟練の 金型製作技術により、一貫した品質を保証します。
ソフト、硬質、透明、難燃性のポリウレタン素材からお選びいただけます。お客様に最適な 素材、仕上げ、色をお選びいただけるようサポートいたします。特注のご要望にもお応えします。
まずはデザインファイルをアップロードしてください。サンプルを確認し、必要に応じて修正を加えた上で承認し、その後、生産に移ります。
当社のウレタン成形プロセスにより、シンプルな部品を5日で製造可能です。
真空成形とも呼ばれるウレタン成形は、液状のウレタンを金型に流し込み、 複雑な形状のプラスチックやゴム部品を製造する手法です。その手順は以下の3つです。
マスターパターンは、最終的な鋳造部品を再現するものであり、製品の 品質を決定づけるものです。CNC加工または3Dプリントによって作成します。3Dプリントの方が 迅速かつ安価ですが、CNC加工の方が公差を厳密に設定できます。設計上の考慮事項 としては、抜き勾配や肉厚などが挙げられます。
マスター型に液体シリコーンゴムを流し込みます。多くはオーブンで硬化しますが、 RTV型は室温で硬化します。数時間後、 パーティングラインに沿って切り離してマスター型を取り外すと、鋳造に使える シリコーン型が完成します。
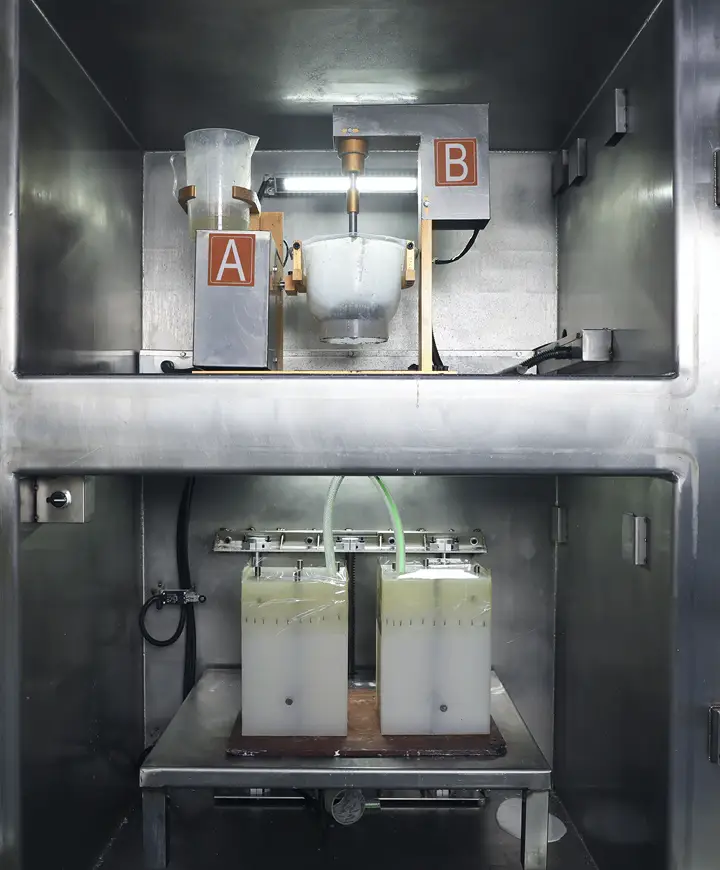
液体ポリウレタン樹脂を混合し、気泡や欠陥を防ぐために真空状態下で型に流し込みます。 硬化には、材料やサイズに応じて30分から2時間かかります。 1つの型で1日あたり1~10個の部品を生産できます。成形されたウレタン部品は、 後処理が必要になる場合があります。
ウレタン鋳造は、射出成形用の金型を用意することが現実的でない場合、試作品や小ロットの生産に適しています。 鋳造部品は性能が優れており、試験用としても、 完成品としても使用できます。
内装トリムパネル、ダッシュボード部品、および フィット・アンド・フィニッシュ試験用の機能プロトタイプ。
生体適合性のあるデバイス筐体、手術器具のプロトタイプ、および診断 機器。
スマートフォン、タブレット、および 家電製品向けの筐体、キーパッド、装飾部品。
軽量な内装パネル、制御ハウジング、および 難燃性が求められる特殊部品。
機械用ガード、制御盤、および特注の治具。
| VS | 3D プリンティング | 真空 成形 | 射出 成形 |
|---|---|---|---|
| VS 金型費 | 3D プリンティング $0( 金型なし) | 真空 成形 $500~2,000(シリコーン 金型) | 射出 成形 $ 5,000~50,000以上(アルミニウム または鋼製の金型) |
| VS リードタイム | 3D プリンティング 1~3 日 | 真空 成形 5~15 日 | 射出 成形 4~12 週間 |
| VS 部品数量 | 3D プリンティング 1~20 個 | 真空 成形 20~200 個が最適 | 射出 成形 1,000以上 の部品数で最適 |
| VS 寛容 | 3D プリンティング ±0.1~0.3mm | 真空 成形 ±0.1~0.8mm | 射出 成形 ±0.05~0.1mm |
| VS 表面仕上げ | 3D プリンティング レイヤー 線、後処理が必要 | 真空 成形 滑らかで、 ミニマルな仕上げ | 射出 成形 優れた、 実用段階にある |
| VS 複雑な形状 | 3D プリンティング 素晴らしい、どんな形でも | 真空 成形 取っ手 アンダーカット、細かいディテール | 射出 成形 金型設計による 制約 |
| VS 素材の選択肢 | 3D プリンティング 限定 プリント用樹脂・フィラメント | 真空 成形 ウレタン の種類(柔軟なものから硬質なものまで) | 射出 成形 幅広い 熱可塑性プラスチック |
| VS 設計変更 | 3D プリンティング 即時、 追加費用なし | 真空 成形 手軽で 費用対効果が高い | 射出 成形 高額な 金型の改造 |
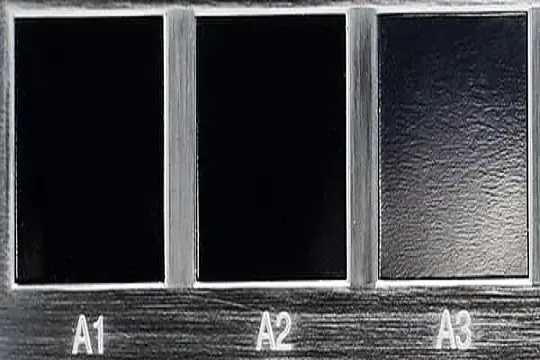
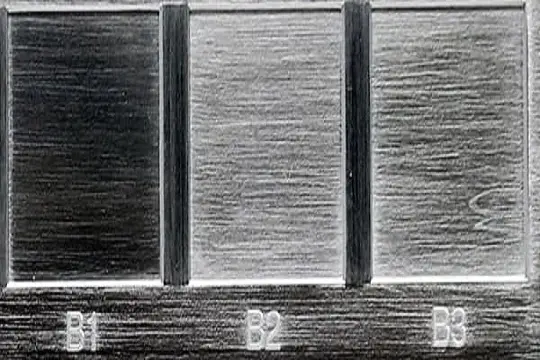
当社は真空鋳造にSPI仕上げグレードを適用し、各部品が 滑らかで光沢のある仕上げから、細部までこだわったマット仕上げに至るまで、特定の表面質感を確実に実現しています。

| 仕上げ 見た目 | ハイ グロス |
|---|---|
| 仕上げ 見た目 SPIの成績 評価 | ハイ グロス SPI A1、A2、 A3 |
| 仕上げ 見た目 表面粗さ Ra (μm) | ハイ
グロス SPIA1:0.012 ~
0.025 SPIA2:0.012~0.025 SPIA3: 0.05 ~ 0.10 |

| 仕上げ 見た目 | セミ グロス |
|---|---|
| 仕上げ 見た目 SPIの成績 評価 | セミ グロス SPI B1、B2、 B3 |
| 仕上げ 見た目 表面粗さ Ra (μm) | セミ
グロス SPI B1:0.05 ~
0.10 SPI B2:0.10~0.15 SPI B3: 0.28~0.32 |

| 仕上げ 見た目 | 低 光沢 |
|---|---|
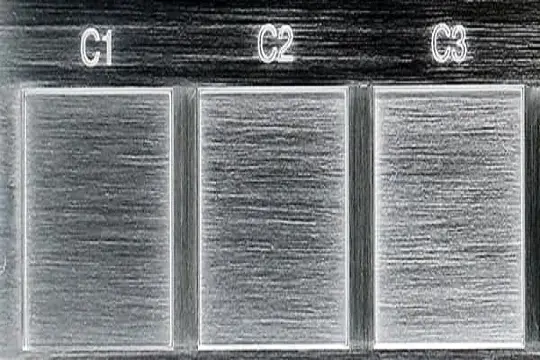
| 仕上げ 見た目 SPIの成績 評価 | 低 光沢 SPI C1、C2、 C3 |
| 仕上げ 見た目 表面粗さ Ra (μm) | 低
光沢 SPI C1:0.35~
0.40 SPI C2:0.45~0.55 SPI C3: 0.63~0.70 |

| 仕上げ 見た目 | マット |
|---|---|
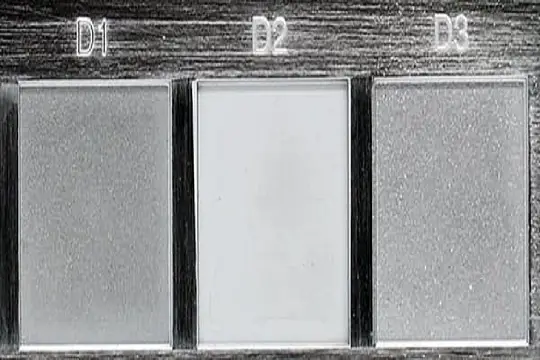
| 仕上げ 見た目 SPIの成績 評価 | マット SPI D1、D2、 D3 |
| 仕上げ 見た目 表面粗さ Ra (μm) | マット
SPI D1:0.80 ~
1.00 SPI D2:1.00~2.80 SPI D3: 3.20 ~ 18.0 |
真空鋳造部品は、通常、部品の形状やサイズに応じて、 ±0.1~0.3mmの公差を実現します。
ウレタン成形部品はISO 2768-CL規格(±0.1~0.8mm)に準拠しており、 ナイロン系部品はISO 2768-dの公差仕様に準拠しています。
このプロセスでは、優れた細部表現と表面仕上げが得られ、 機能性試作部品や実用部品の製造に適しています。
ウレタン成形は、20個から200個以上の小ロット生産において、コスト効率に優れた選択肢です。これにより、 金型製作に伴う高額な費用や長いリードタイムを回避できます。小ロット生産、 ブリッジ生産、あるいは初期の市場テストに適しています。
真空鋳造は、少量生産において、より優れた表面仕上げ、材料強度、および 均一性を実現します。3Dプリントは、1点限りの 試作品を作る場合にはより迅速ですが、外観や機械的特性の面で物足りない場合があります。
シリコーン型は、部品の 複雑さや使用する材料にもよりますが、通常15~25回の鋳造に耐えます。摩耗が 精度に影響を及ぼすようになる前の、小ロットの生産に最適です。
真空鋳造では、正確な部品を製造するために、シリコーン型をしっかりと固定しておく必要があります。 これには、多くの場合アルミニウムや耐久性の高いプラスチック製の堅固な フレーム内に固定された、2つのパーツからなる型が使用されます。
このフレームは金型を支え、真空下での反りを防ぎ、 2つの金型半身が正しく位置合わせされるようにします。また、樹脂の漏れを防ぎ、 鋳造中にしっかりと密閉状態を保つ役割も果たします。
鋳造の前に、金型をフレームにセットし、しっかりと固定します。その後、 真空によって樹脂が細部まで引き込まれ、気泡の発生を抑え、 きれいで精密な部品が製造されます。