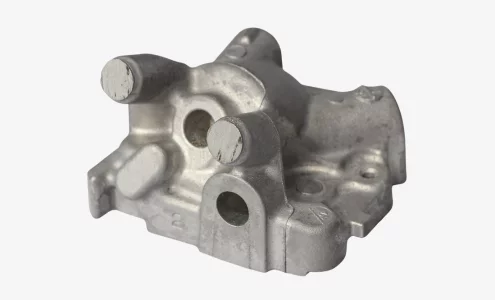
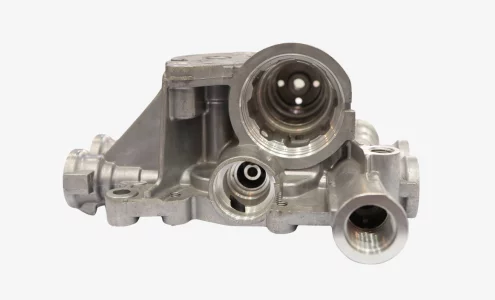
カスタムダイカストサービス

ラピッドプロトタイピングから大量生産に至るまで、YP-MFGのダイカストサービスが お客様のあらゆるニーズにお応えします。当社はアルミニウム、亜鉛、マグネシウムを素材として扱い、 金型製作から仕上げ加工まで一貫して対応いたします。さらに、当社の専門家が、お客様のダイカスト部品が ご希望通りの仕上がりになるよう確実に仕上げます。

YPMFG-ダイカストサービス・製造
120以上の国・地域で20,000社以上の顧客が、 YP-MFGにカスタム部品の製造を信頼して依頼しています

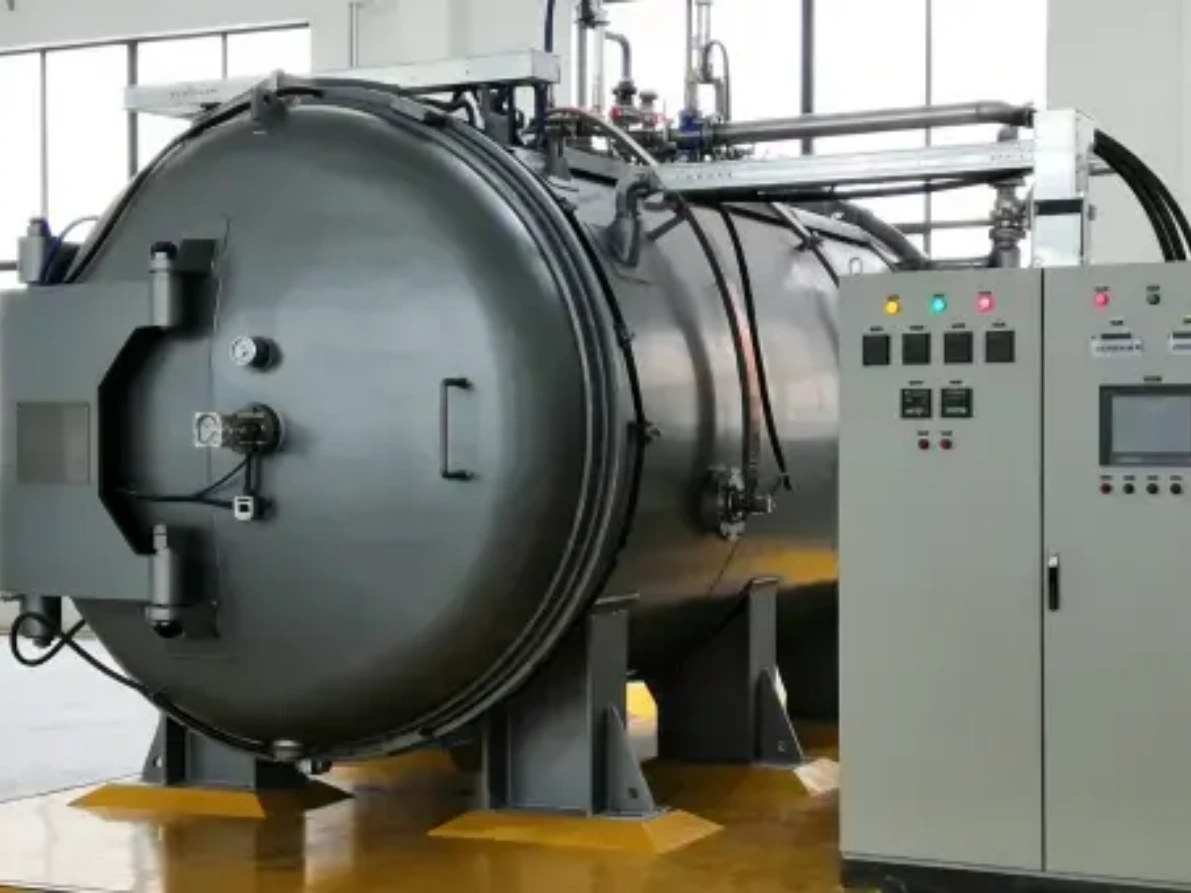
YP-MFG ダイカスト工場および設備

当社の認定ダイカスト業者ネットワークは、60台以上の機械を稼働させ、複雑な形状や 厳しい納期にも対応しています。
サービス内容には、ダイカスト金型の製作、機械加工、および各種表面処理が含まれます。

最先端の生産設備を備えた ダイカストメーカー

YP-MFGは、認定を受けたダイカストメーカーであり、 60台以上の最先端ダイカスト成形機を保有し、 自動車、産業機器、ロボット、エレクトロニクス業界など、世界中の顧客に製品を提供しています。

中国・深センにある当社の工場では、ダイ カスト金型、高圧ダイカスト生産、CNC加工、および仕上げ 工程を1つの統合されたシステムの下で一貫して行い、安定した品質と迅速な納期を実現しています。

60+
ダイカスト機
ISO
9001, 16949, 13485
0.001mm
厳しい公差
10日間
短納期

YP-MFGのダイカスト製造能力

詳細
寛容 詳細 高精度のダイカスト部品は、 公差要件を満たすために二次加工が必要であり、 最大±0.01mmの精度を実現します。
最小肉厚 詳細 アルミニウム合金は1.5mmが推奨されますが、亜鉛 合金の場合は0.8mmまで薄くすることも可能です
肉厚比 詳細 充填ムラを防ぐため、 1:3の比率を守ってください
穴径 詳細 アルミニウム ダイカスト金型の加工時には高温となるため、直径3mm未満の丸穴については 二次穴あけ加工が必要となります。製品のねじ穴および外 ねじは、二次加工によって形成されます。
ドラフトの角度 詳細 離型時のトラブルを避けるために、 0.5°以上の角度を確保してください
最大ダイ寿命(サイクル数) 詳細 亜鉛:1,000,000 マグネシウム、アルミニウム:100,000
最小発注数量(MOQ) 詳細 500~1000個
リードタイム 詳細 20~25日。具体的な所要日数は、 金型の種類や製品の構造の複雑さによって異なります。

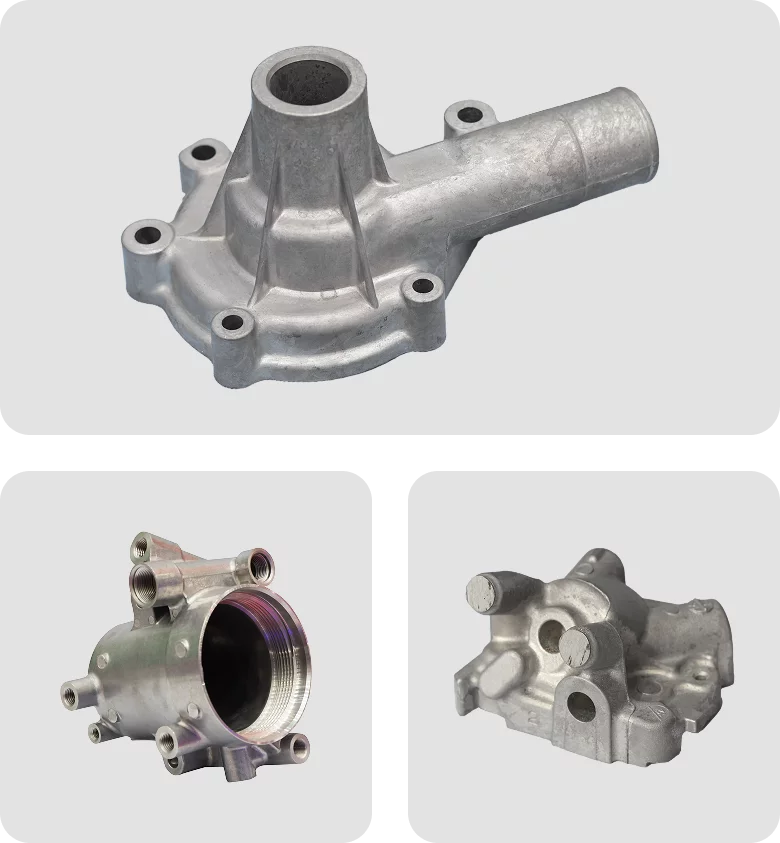
当社が製造したダイカスト部品

YP-MFGにおける ダイカスト加工の種類

幅広いプロジェクトのニーズに対応するため、YP-MFGでは、素材や設計の複雑さに応じて最適な3種類のダイカスト サービスを提供しています。主にホットチャンバーおよび コールドチャンバー鋳造を採用しています。厳しい公差や高い構造的要件が求められる部品については、 セミソリッド鋳造などの高度なプロセスも提供しています。

冷室ダイカスト

コールドチャンバーダイカストでは、鋳造前に別の炉で金属を溶融させます。 溶融した金属はコールドチャンバーに注がれ、そこでピストンが 高圧下で金型内に押し込みます。 このプロセスでは、アルミニウムのような 高融点金属の加工が可能です。溶融金属と金型を分離することで、汚染を防ぎ、金型の寿命を延ばします。この種の ダイカストは、強度と精度が重要な自動車用エンジン部品、航空機部品、および 電子機器の筐体の製造に用いられています。

ホットチャンバーダイカスト

ホットチャンバー(グースネック鋳造)では、溶解炉が鋳造機に直接接続されています。 ピストンが炉から溶融金属を引き出し、それを 金型に直接注入します。これにより、プロセス全体を通じて金属が高温に保たれるため、 サイクルタイムが短縮され、ロスが削減されます。 このプロセスは、亜鉛やマグネシウム合金などの 低融点金属に適しています。直接接続により、 玩具、金物、装飾品、および小型機械 部品の効率的な大量生産が可能になります。

半固体ダイカスト

半固体ダイカストでは、液体と固体の間にあるペースト状の金属を使用します。 金属をこの半固体状態に加熱した後、液体金属よりも乱流を少なくして 金型内にゆっくりと押し込みます。このプロセスにより、気孔率が低減され、 より強固で表面仕上げの優れた部品が製造されます。 半固体鋳造は 、アルミニウムおよびマグネシウム合金に効果的に適用されます。この制御された流動により 、自動車部品、航空宇宙用部品、および高い 強度と品質が求められる用途向けの部品が製造されます。

ダイカストの材料と表面仕上げ

ダイカスト金型には、高温や 高圧に耐えるために焼入れ鋼が使用されます。ダイカスト鋳造では、流動性と 融点が低いという理由から、非鉄金属が好まれます。鉄系金属も場合によっては使用されますが、あまり一般的ではありません。 以下は、YP-MFGがダイカスト 製造で使用する標準的な材料ですが、お客様のご要望に応じたカスタマイズにも対応可能です。

焼入れ工具鋼

鋼製ダイカスト金型

鋼 H13

高温下でも強靭。丈夫で割れにくい。高温時でも硬度を保つ。 アルミニウムやマグネシウムの鋳造に適している。

鋼製ダイカスト金型

鋼 8407

温度変化に強く、H13鋼よりも頑丈です。熱伝導性が 優れており、耐久性も高いです。過酷な鋳造 作業に適しています。

鋼製ダイカスト金型

鋼 2344

高温に強く、熱サイクルによるひび割れに耐性があります。 機械加工や研磨が容易です。細部の部品に適した 欧州規格の鋼材です。

ダイカスト用合金

アルミニウムダイカスト

アルミニウムダイカストサービス

アルミニウムダイカスト業界をリードする企業として、当社はADC12、 A380などを使用し、高性能なアルミニウム鋳造部品を製造しています。

  • ADC10
  • A380
  • ADC12
  • 純アルミニウム
  • DM6
  • HA6
  • HA4
  • 6063
マグネシウムダイカスト

マグネシウムダイカスト

高強度、良好な被削性、およびEMIシールド性を備えています。 電子機器、自動車部品、および携帯型 機器の筐体によく使用されます。

  • AZ91D
  • AM60B
  • AM50A
亜鉛ダイカスト

亜鉛 ダイカストサービス

金型への流し込み性が良く、厳しい公差も確実に満たします。 小型で細部の細かい部品に適しています。その強度と 低コストから、電子機器、 コネクタ、錠前、および日用品の金具などに広く使用されています。

  • ZAMAK2
  • ZAMAK3
  • ZAMAK5

注:適切なダイカスト材料の選定は、部品の 用途、形状、使用環境、および予算によって異なります。材料に関する推奨事項については、当社の 専門家にご相談ください。

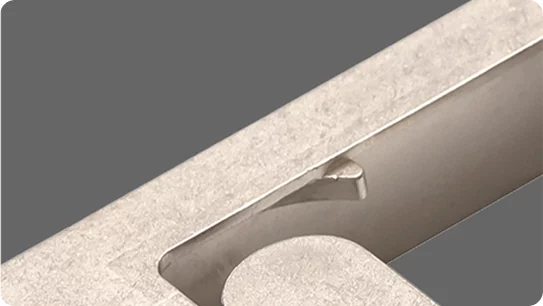
ダイカスト部品、特に亜鉛やアルミニウム製の部品は、本来 表面が滑らかです。外観、耐久性、または耐食性を向上させるには、 YP-MFGが提供する表面処理をご検討ください。特別なご要望がございましたら、 お気軽にお問い合わせください。

出演者一覧

キャストとして

ダイカスト製品に対して、比較的滑らかな表面とわずかな金型跡を残す、 基本的かつ実用的な仕上げを施し、 外観が重要でない用途に適しています。

陽極酸化処理

陽極酸化処理

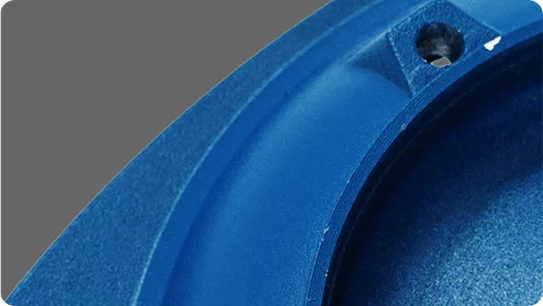
アルミニウム鋳造部品の耐食性および耐摩耗性を向上させると同時に、 耐久性と外観の両方を高めるカラーバリエーションも 実現します。

クロメート

クロメート 不動態化

アルミニウムや亜鉛のダイカスト部品に一般的に用いられるクロメート 不動態化処理は、耐食性を向上させるとともに、塗装やその他の コーティングを施すための下地処理を行います。

絵画

絵画

色合いを加え、外観を向上させるとともに、 腐食や摩耗に対するさらなる保護効果をもたらします。ブランドイメージの演出や、 特定のデザイン要件を満たすために頻繁に使用されます。

砂型鋳造

サンドブラスト

表面の不純物を取り除き、 均一でマットな質感を与える研磨ブラスト処理です。また、塗料やコーティングの密着性を向上させます。

代表的なダイカスト部品
および産業用途

ダイカストは、寸法安定性、強度、および 再現性が求められる構造用および 機能用金属部品の製造に広く用いられています。

寸法安定性 および滑らかな表面仕上げが求められる精密ハウジングおよびデバイス筐体。

エンジンハウジング、トランスミッションケース、モーターブラケット、および 高強度と耐熱性が求められる構造用支持部材。

精密ブラケット、ギアボックスハウジング、アクチュエータ部品、および 荷重を支える構造部品。

アルミニウム製筐体、LED用ヒートシンク、内部フレーム、および 小型電子機器用の保護ハウジング。

品質保証

YP-MFGでは、品質がすべての 工程の原動力となっています。使用する工具から遵守する基準に至るまで、ISO 9001、ISO 14001、およびIATF 16949の 認証取得により、一貫した卓越した品質を保証しています。
制御と試験
ISO認証

高度な検査装置

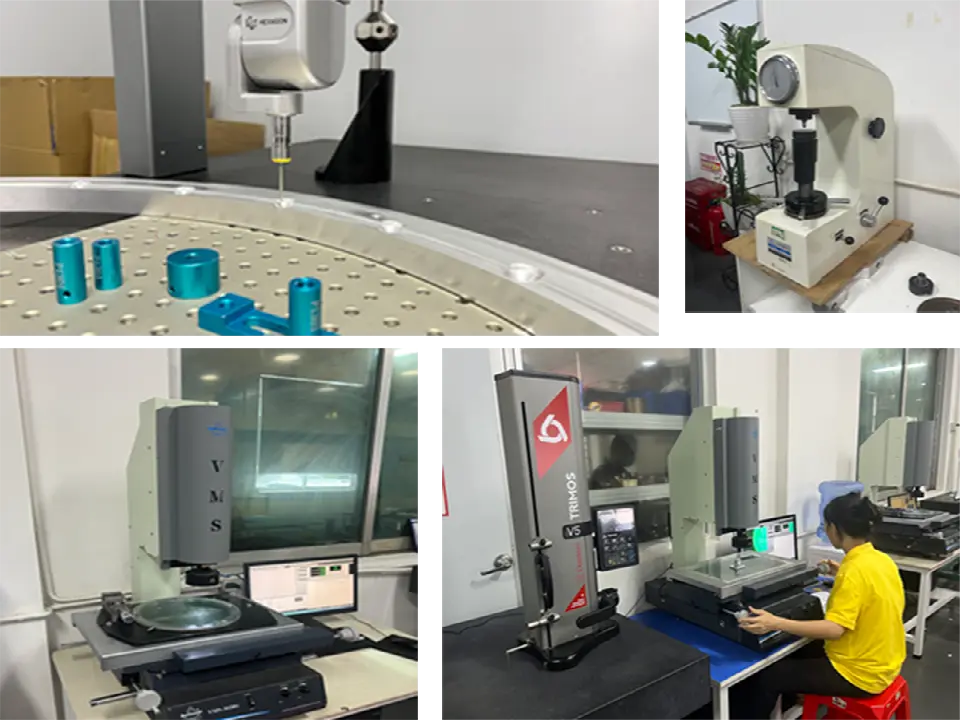
当社は、正確な測定と検証を行うために、専門的な試験機器を使用しています。 分光計は金属の組成を分析し、三次元測定機は 複雑な3D形状を検査し、2.5D測定機は細部の形状を検証し、高さゲージは 基本的な寸法を測定します。

包括的な試験 手順

部品は、材料分析、耐久性試験、腐食 試験、機能試験という4つの主要な試験を受けます。これらの試験により、部品が組成仕様を満たしているか、 過酷な条件に耐えられるか、環境による損傷に耐性があるか、そして必要な時に適切に密閉されるかを確認します。

実証済みの品質基準

90%を超える部品が初回製品検査に合格しています。万が一、品質上の問題が生じた場合は、 無償で作り直します。すべての部品は、当社施設を出荷する前に検査を受けています。

当社の品質基準が実際にどのように活かされているか、ご覧になりませんか?今すぐお見積もりをご依頼いただき、その 違いを実感してください。

YP-MFGのダイカスト サービスを選ぶ理由

費用対効果が高い

費用対効果の高いソリューション

当社の専門的な金型設計と無料のDFM解析により、お客様のダイカストコストを削減し、 材料を最も効率的に活用できるようにします。

短納期

短納期

 自社設備と認定工場ネットワークを活かし、ダイカストの 試作品を最短1日で納品するとともに、プロジェクトの進捗状況をリアルタイムで追跡可能です。

品質

品質保証

ISO 9001:2015認証取得。すべての工程で厳格な品質チェックを実施しています。当社は、 生産前、生産中、初回製品検査、および出荷前の各段階で部品を検査しています。±0.01mmという 厳しい公差に対応しています。

ダイカストの プロジェクトを始める準備はできていますか?

CADファイルをごアップロードいただければ、無料のお見積もりとDFM解析をご提供いたします。まず、 ご承認いただくための試作品を作成し、その後、本格生産を開始いたします。精密に仕上げられたダイカスト部品は、 予定通りに納品いたします。

ダイカストとは?

ダイカストは、溶融金属を高圧下で 金型のキャビティに射出する高精度な金属鋳造プロセスです。これは、特に大量生産において、 高い寸法精度と滑らかな表面を持つ複雑な金属部品を製造するために広く利用されています。

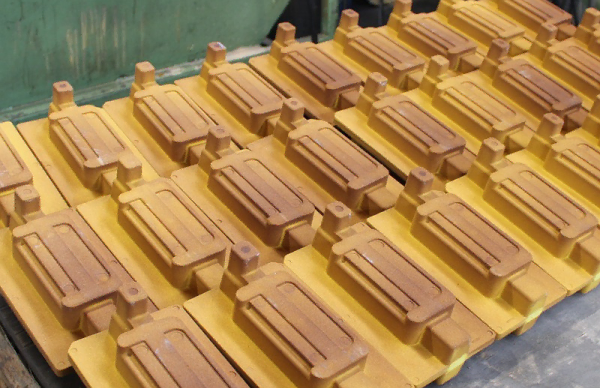
ダイカスト工程では、CNC加工機で切削された焼入れ鋼製の金型が使用されます。金型は、 生産ニーズに応じて、単キャビティ型または多キャビティ型にすることができます。その後、非鉄金属は 炉で溶融され、機械によって取鍋に押し込まれます。

使用する金属の種類に応じて、ダイカストメーカーはホット面取り機かコールド 面取り機を選定します。トランスミッション ケース、エンジンマウント、電子機器の筐体など、形状が複雑な部品には、セミソリッド鋳造の方が適しています。

冷却が完了すると、ダイカスト部品は金型から排出され、軽微な後加工が必要になる場合もありますが、表面が滑らかな ため、追加の仕上げ加工が必要になることはあまりありません。

ダイカストの用途

ダイカストは、想像以上に多くの業界で活用されています。それには確かな理由があります。 この 製造法は精度が高く、再現性に優れ、強度と細部まで精巧な部品を大量生産するのに最適です。 YP-MFGでは、あらゆる業界のブランドが複雑な設計を、生産可能な 部品へと迅速に具現化できるよう支援しています。主な用途は以下の通りです:

| 自動車

ハウジングやブラケットなど、耐久性が高く、寸法安定性に優れた部品。 安全性が極めて重要で、高温となる環境向け。

| 民生用 電子機器

内部フレーム、筐体、コネクタ。使用頻度の高いデバイスにおいて、構造的堅牢性と コンパクトで洗練されたデザインとのバランスを実現しています。

| 照明

精密に加工された、複雑で軽量なハウジングは、機能部品としても、 外観を際立たせるデザイン要素としても最適です。

| 医療機器

一貫性と衛生管理が絶対条件とされる工具やハウジング向けの、 精密で表面仕上げの美しい部品の製造を支援します。

| 産業用 機械

過酷な高負荷環境下で使用される構造部品および作動部品に対し、 機械的ストレスや摩耗に耐えます。

ダイカスト部品

ダイカストのメリットとデメリット

メリット

高速生産。大量生産向けの短いサイクルタイム

優れた表面仕上げ。金型から取り出した時点で、部品は滑らかです。

厳しい公差。±0.01mmまでの高精度な寸法

複雑な形状。1つのステップで精巧な幾何形状を作成します

大規模展開でもコスト効率に優れています。大量生産により、単価が低くなります。

デメリット

初期費用が高い。金型代やセットアップ費用が高額である。

使用可能な材料は限られています。特定の合金のみに対応しています。

サイズ制限。部品の重量およびサイズ制限

気孔の問題。気泡があると部品の強度が低下する恐れがある

設計上の制約。肉厚および抜き勾配の要件

よくある質問

ダイカストには「一律の価格」というものはありません。なぜなら、コストは 4つの主要な要因、すなわち金型、材料の使用量、部品の複雑さ、そして 生産数量によって左右されるからです。
生産量: 生産 数量が多ければ多いほど、金型費用がより多くの生産数量で 償却されるため、1個あたりのコストは低くなります。
複雑さ: アンダーカット、厳しい 公差、あるいは薄肉壁といった特徴は、設計や金型の複雑さを増す要因となります。

ヒント:正確な見積もりをご希望の場合は、今すぐCADファイルをアップロードしてください。当社のエンジニアが 無料でDFM(製造適性設計)分析を行い、金型製作に費用をかける前に、 コスト削減につながる設計の最適化ポイントをご提案いたします。

  • 高速生産: 数百個から数千個の部品への スケールアップに最適です。

  • 優れた表面仕上げ: 金型から取り出したばかりの、 滑らかで、そのまま販売可能な部品を手に入れましょう。

  • 厳しい公差: 一貫性 最大 ±0.01mm.

  • 複雑な形状: たった1つの製造工程で、 精巧なデザインを実現します。

YP-MFGはどのようにして最小化しているのでしょうか 多孔性 ダイカスト部品では?

ダイカスト用の部品を設計する際には、最適な性能と製造性を確保するために、 いくつかの重要な考慮事項に対処する必要があります:

  • 肉厚:均一な肉厚を維持することで、冷却と凝固を均一に進め、 反りや内部応力などの欠陥のリスクを低減します。冷却を速め、材料を 節約するには薄い肉厚が望ましいですが、その実現可能性は、使用する金属や部品の 形状の複雑さによって異なります。
  • 抜き勾配:鋳物を金型から容易に 取り外せるように、設計に抜き勾配を設ける。通常、部品の深さにもよるが、 最低1~2度の抜き勾配が必要となる。
  • フィレットと半径:フィレットと半径を設けることで、応力集中や亀裂の 発生源となり得る鋭い 角やエッジを排除します。この調整により、金型内の溶融 金属の流れも改善されます。
  • ゲートシステム:溶湯が金型内に適切に流れ込み、乱流や気泡の 混入を最小限に抑えるよう、効率的なゲートシステムを設計する。 ゲートの配置は、材料の分布や 部品の品質に影響を与える。
  • 通気:金属射出成形中に空気やガスが金型キャビティから排出されるよう、適切な通気計画を立てる必要があります。 これにより、気孔の発生や充填不良を防ぐことができます。
  • 形状の簡素化:アンダーカットや、複雑な金型機構を必要とする 複雑な形状を極力排除し、形状を可能な限り簡素化します。 これらは金型コストの増加や鋳造工程の複雑化を招く恐れがあります。

はい、ダイカスト部品の加工後処理は可能であるだけでなく、 ダイカスト加工だけでは得られない、所望の精度や表面仕上げを実現するために しばしば必要となります。 後加工を行うことで、 より厳しい公差やより滑らかな表面を実現することができ、これらは 高性能や美観に関する要件を満たす上で不可欠です。一般的な後加工プロセスには、 穴あけ、フライス加工、CNC加工などがあり、これらによって ダイカスト部品の形状を正確な仕様に合わせて仕上げることができます。

さらに、後加工を行うことで、鋳造工程で生じる気孔や表面の欠陥といった 軽微な欠陥を修正することができます。また、 鋳造だけでは実現できない複雑な形状や細部のディテールを 付加することも可能になります。 ダイカストと 後加工を組み合わせることで、メーカーは粗形作りにおいてダイカストの スピードとコスト効率を活用しつつ、重要寸法や表面仕上げについてはCNC 加工の精度を実現することができます。

ダイカスト成形は、溶融した非鉄金属を 精密に設計された鋼製金型(ダイ)に射出する 高圧製造法です。YP-MFGでは、すべての部品がお客様の正確な仕様を確実に満たすよう、厳格な 5段階の工程に従って製造を行っています:

  1. 準備と型締め:まず、 部品のスムーズな取り出しと 温度管理を確保するため、金型のキャビティに潤滑剤を塗布します。その後、金型の2つの半体を 高圧下でしっかりと締め付けます。

  2. 射出成形:溶融金属(アルミニウム、亜鉛、または マグネシウム)が、高速かつ高圧 (通常1,500~25,000 psi)で金型内に送り込まれます。これにより、金属が 最も複雑な形状の隅々まで確実に充填されます。

  3. 冷却・凝固:金属は 金型内で急速に凝固します。当社の先進的な冷却システムは 温度分布を均一に保ち、内部 応力や反りを最小限に抑えます。

  4. 排出:冷却が完了すると、金型が開き、 「ショット」(部品と、ゲートや ランナーなどの余分な材料)が油圧ピンによって排出されます。

  5. トリミングと仕上げ:余分な 材料を切り落とします。お客様のニーズに応じて、その後、 二次CNC加工や表面仕上げ(粉体塗装 や陽極酸化処理など)を行い、部品を完成させます。

ダイカストの プロジェクトを始める準備はできていますか?